
在深圳,精密五金加工行业的分工模式正在经历深刻变化。过去,设备厂商定制一套非标自动化配件,往往要在机加工厂、模具厂、表面处理厂、钣金厂之间来回奔波。图纸发出去,交期各算各的,品质标准参差不齐,一旦某个环节延误,整机装配计划就要跟着调整。这种多供应商协同的模式,不仅消耗研发人员的精力,更在无形中拉长了新品上市周期。越来越多的设备集成商开始意识到,找到一家具备全工序自主生产能力的一站式配套工厂,远比单纯比较单价更重要。
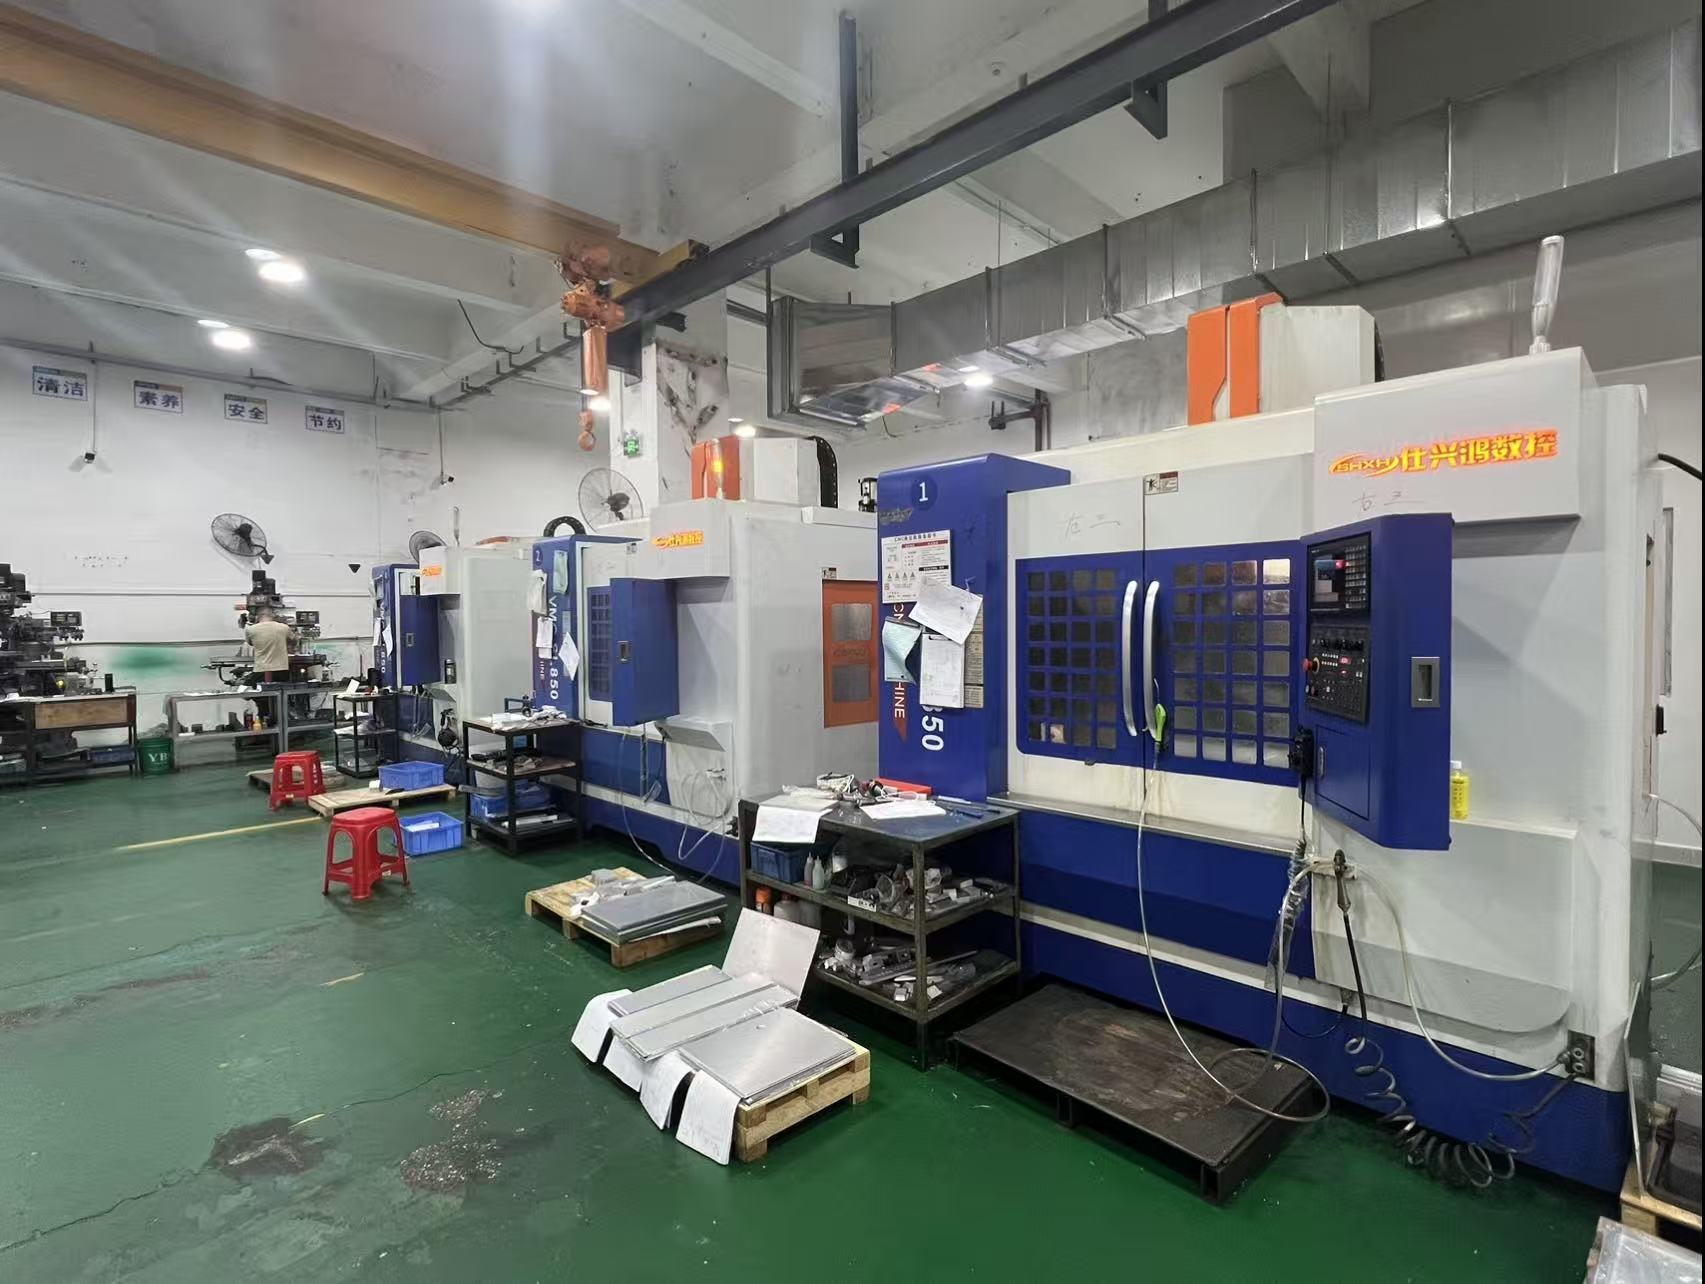
非标自动化配件的定制加工,本质上考验的是工厂对设备装配逻辑的理解深度。以工装夹具为例,它的价值并不在于把一块铝材加工成图纸要求的形状,而在于装夹定位方案是否契合产线节拍,检测基准是否与产品基准统一。普通五金加工厂只负责按图施工,不理解治具在整机中的功能定位,做出来的零件虽然尺寸合格,但装配时往往出现干涉、受力变形、定位不稳等问题。而深耕自动化设备领域的专业工厂,在图纸审核阶段就能预判潜在风险,提前优化结构工艺性,减少客户试产返工。这种基于应用场景的加工服务能力,是衡量CNC加工制造厂是否专业的核心标尺。
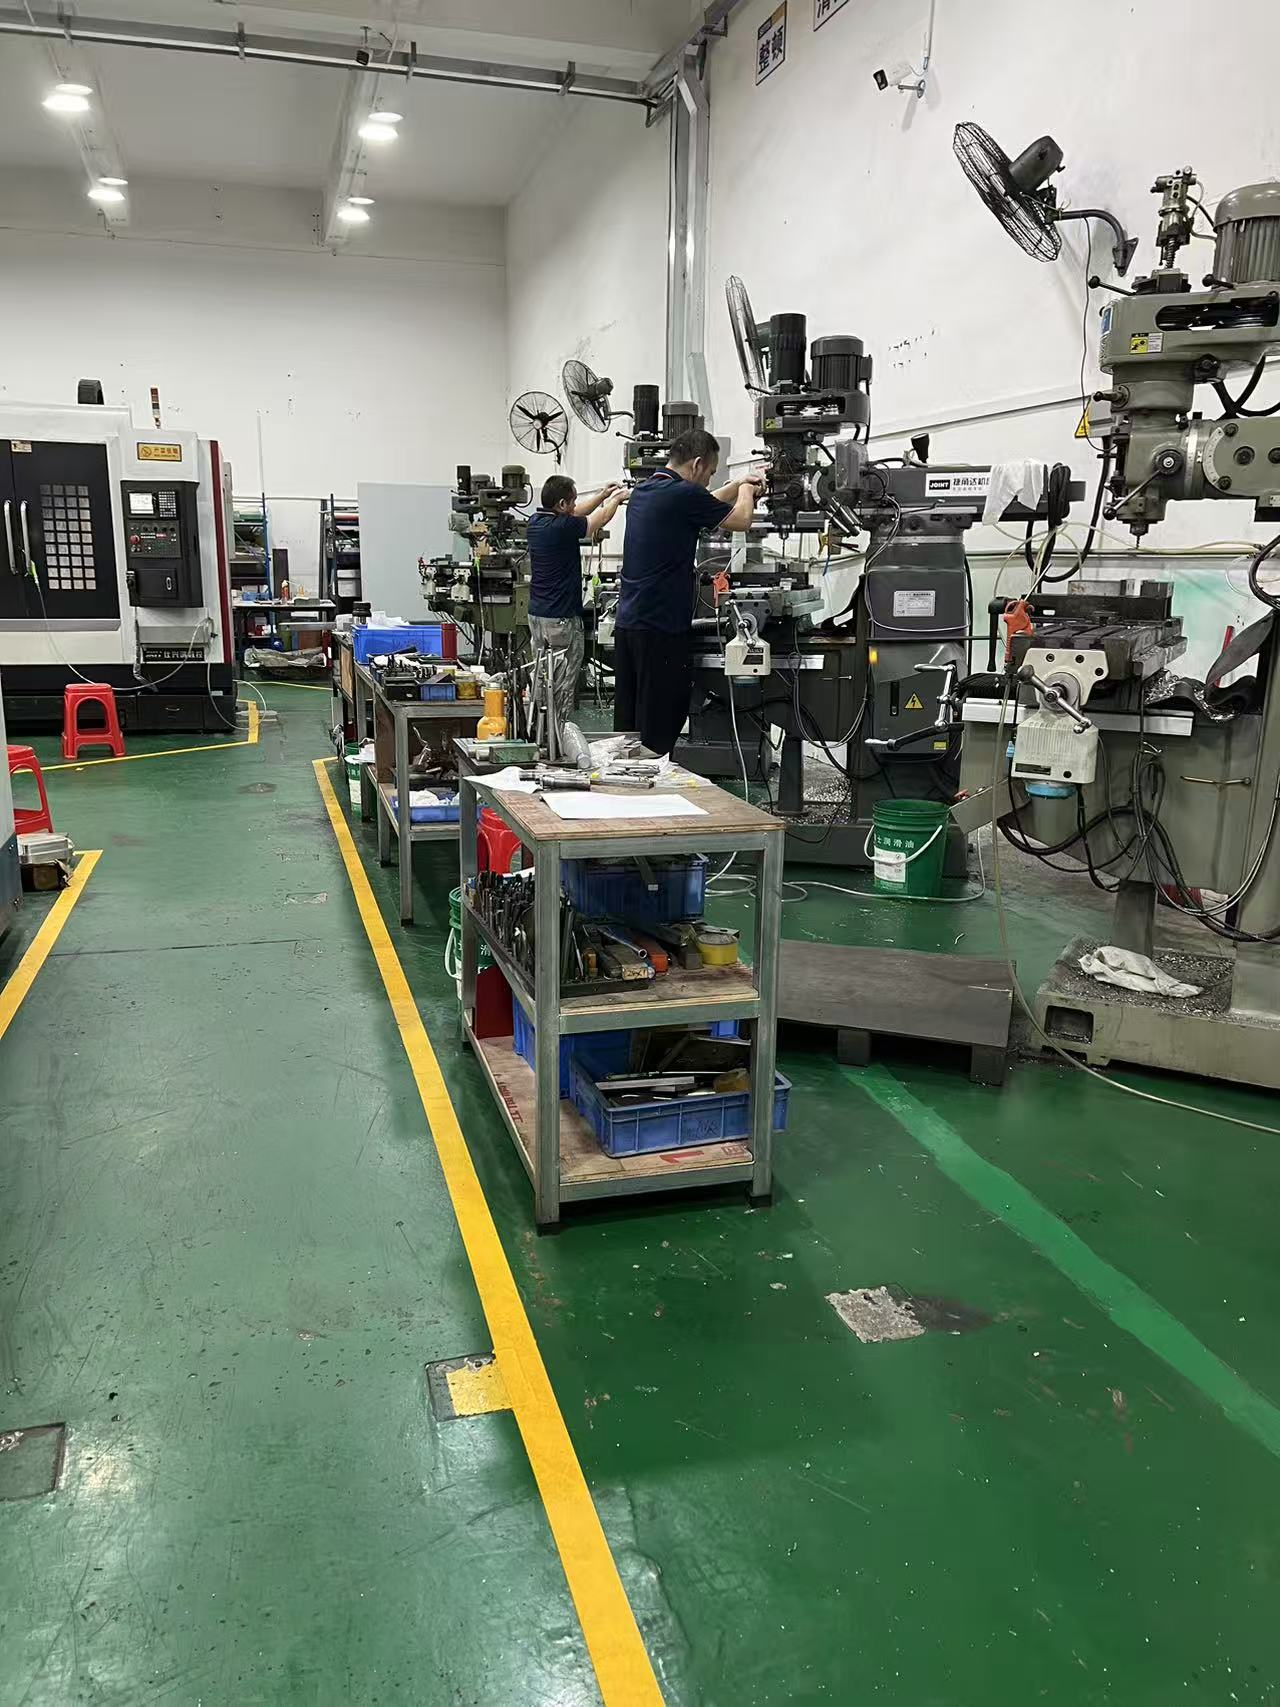
一站式配套服务的价值,在样品试制阶段体现得尤为明显。电子制造与自动化设备行业的产品迭代速度极快,研发阶段需要频繁验证结构方案,几件、几十件的加急打样是常态。大型机加工厂排产饱和,对小批量订单往往兴趣寥寥;街边小作坊虽然接单灵活,但设备精度不足、检测手段缺失,零件质量难以保证。专业的配套工厂会专门预留机动产能,当日响应打样需求,将设计验证周期从两周压缩到两三天。这种快速验证能力,直接决定了设备厂商能否在窗口期内完成产品迭代。
在加工材质的选择上,非标自动化配件同样存在认知误区。不少客户认为不锈钢一定比铝合金更耐用,实际上在设备支撑结构中,6061铝合金经过硬质阳极氧化处理后,表面硬度可达HV400以上,且重量仅为钢材的三分之一,更适合高速运动的轻量化模组。铜合金因具备优异的导电导热性能,常用于大电流连接器部件;而S136模具钢经过淬火处理,则是注塑模具型芯的理想材料。专业的配套工厂会根据零件的工作载荷、环境温度、配合公差,给出材质替代建议,在保证性能的前提下帮客户控制成本,而不是盲目堆料。
关于表面处理工艺的选择,行业里也存在不少以偏概全的做法。很多客户习惯性指定镀镍或镀铬,实际上阳极氧化膜的耐蚀性和耐磨性远优于电镀层,且不会产生氢脆风险,更适合精密配合面。QPQ盐浴处理则适用于需要高耐磨性和耐疲劳性的传动轴类零件,其表面硬度可达HV600以上。对于外观件,喷涂细砂纹粉未涂层比亮光漆更耐划伤,且能遮盖机加工刀纹。专业工厂会根据零件的工作环境推荐适配工艺,比如户外设备优先选择三防喷涂,食品机械则需符合FDA认证的涂层方案,而不是让客户自行摸索。
在品质管控环节,精密测量仪器的配置水平直接反映工厂的交付能力。投影仪用于检测复杂轮廓度,高度仪控制孔位精度,千分尺保证外圆尺寸的一致性。专业的配套工厂会对来料材质进行光谱分析,对出货零件进行全尺寸检测,并保留检测记录供客户追溯。这种全流程的品质闭环,是小作坊无法复制的体系优势。设备厂商在选择供应商时,应该实地考察其检测设备配置和品控流程,而不只是看样品质量。
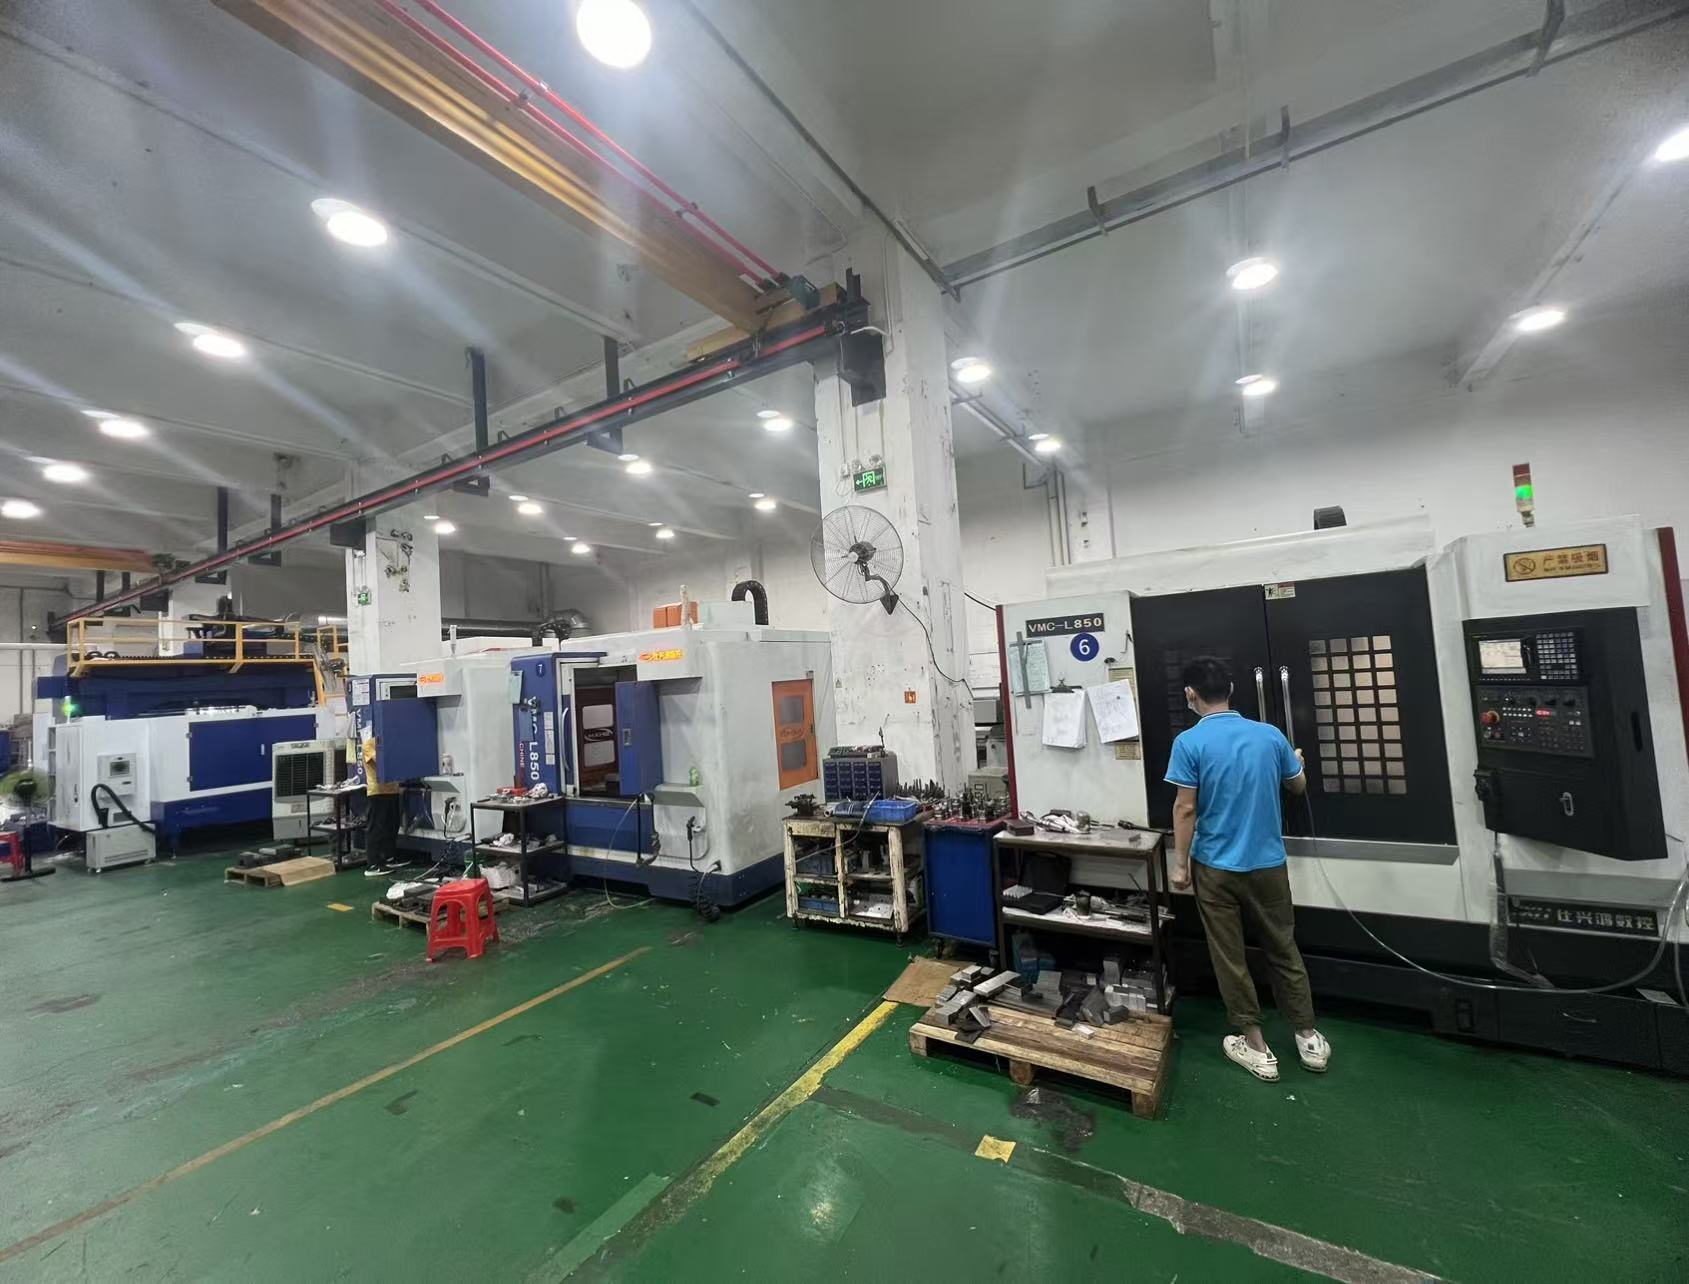
行业发展趋势正在从单品加工向模组化交付演进。越来越多的设备厂商希望供应商不仅提供散件,还能完成小型焊接框架、线性模组预装配、气动元件集成等工序。这对工厂的钣金折弯能力、焊接变形控制能力、装配调试能力提出了更高要求。深圳市兴智诚科技有限公司建厂初期就配齐了CNC加工中心、数控车床、冲压、钣金全套设备,自主完成从模具开发、精密加工到表面处理的全流程,正是为了适应这种一体化配套需求。对于客户而言,减少供应商数量意味着更短的供应链条、更清晰的品质责任归属,以及更灵活的改模响应速度。
选择CNC加工制造厂,本质上是在选择长期的技术伙伴。设备厂商的研发工程师更愿意与懂装配、懂工艺、能提改进建议的供应商合作。当图纸存在公差过严、清角半径过小、螺纹深度不足等工艺缺陷时,专业的工厂会在投产前主动反馈,而不是闷头加工出废品。这种前置的技术协同,往往能为客户节省大量试错成本。在深圳宝安沙井,兴智诚科技正是凭借这种贴近客户需求的服务模式,在自动化设备配套领域积累了稳定的客户群体。无论是加急样件验证还是批量稳定供货,工厂始终以设备装配的成功落地为最终目标,而非简单完成零件交付。