
在深圳宝安做非标零件加工,很多采购和工程师都遇到过这样的场景:图纸发出去,报价倒是快,但样品一回来,尺寸超差、螺纹烂牙、表面处理起皮,问题一个接一个。打电话过去,对方要么说正常误差,要么推给外协厂。一来二去,新品试产的周期硬生生被拖长。作为在宝安沙井经营了多年的精密加工厂,兴智诚想从实际生产的角度,和大家聊聊非标零件精度控制的那些门道,帮你在选择供应商时少走一些弯路。
精度不是检出来的,是做出来的
很多客户以为,保证零件精度靠的是最后那道检测工序,设备先进就行。实际上,精度是设计、工艺、加工、检测环环相扣的结果,任何一环掉链子,最后的成品都好不了。
首先是工艺分析。图纸拿到手,不能直接往机床上一扔就开干。一个合格的工艺工程师会先看材料、看公差、看结构。比如,一个不锈钢材质的薄壁衬套,外圆公差要求0.01毫米,如果按常规参数一刀车下去,零件必然变形。这时候就要考虑粗车留余量、自然时效释放应力、再精车的工艺路线。在兴智诚,每一张图纸都会经过这道评审,目的就是提前把可能影响精度的坑填平。
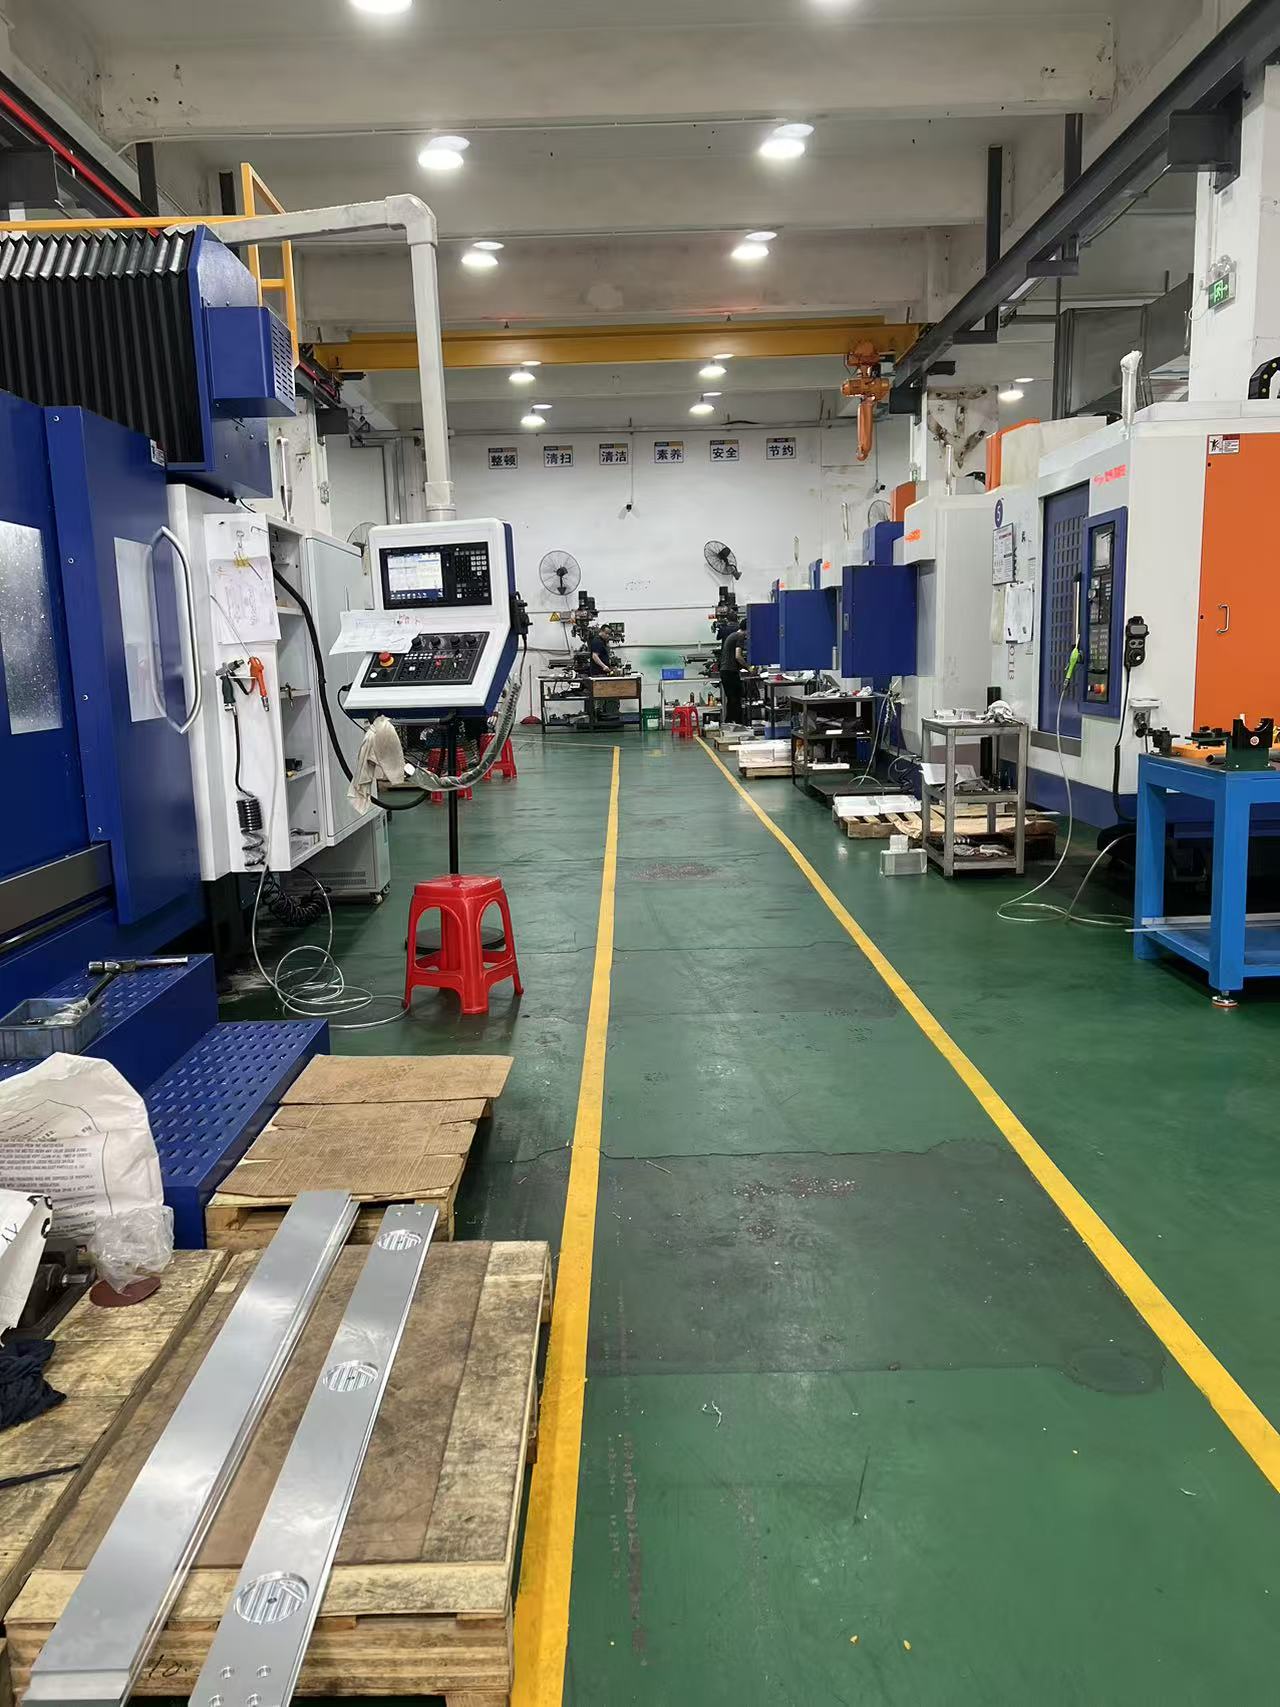
其次是设备状态。三轴CNC加工中心也好,数控车床也好,机床本身的精度保持性至关重要。一台用了十几年的老设备,丝杠间隙大、主轴跳动超标,哪怕编程再完美,加工出来的零件尺寸也是飘的。我们厂里的设备虽然不算豪华,但定期做精度校准、主轴热补偿是雷打不动的规矩。只有设备状态稳定,谈精度才有意义。
再者是刀具与切削参数。加工铝合金和不锈钢,用的刀具角度、涂层、线速度、进给量完全不同。有的工厂为了赶工,一把刀片用到底,磨损了也不换,结果零件表面粗糙度越来越差,尺寸也开始偏移。合理的刀具管理和切削参数数据库,是保证批量一致性的基础,这点在长期合作中尤为重要。
检测手段与数据追溯,让精度看得见
零件加工完了,怎么证明它合格?光靠一把卡尺卡一下外径就完事,那是小作坊的做法。对于非标自动化设备上的精密零件,尺寸公差往往在0.02毫米以内,甚至有些关键配合面要求在0.005毫米级别,这时候必须依靠更精密的测量仪器。
在兴智诚的车间里,日本三丰的投影仪、高度仪、千分尺是检测工序的主力。投影仪用来测量复杂轮廓和角度,高度仪负责孔位和平面度检测,千分尺则用于高精度外径和壁厚的复核。每一批来料、每一道关键工序、每一次出货,都有对应的检测记录。这些数据不只是给客户看的一纸报告,更是我们内部追溯质量问题的依据。如果某个批次出现了尺寸波动,翻查记录就能定位是哪个环节出了问题,是材料批次差异,还是刀具磨损,还是机床热变形。
对于客户来说,选择供应商时不妨多问一句:你们有哪些检测设备?关键尺寸是全检还是抽检?检测记录能否随货提供?一个愿意把检测数据摊开给你看的工厂,至少在品质管控态度上是靠谱的。很多设备集成商在装配时发现零件装不上,回头找加工厂理论,对方一句我们按图纸做的就推得干干净净,其实根源往往在于过程控制缺失,没有数据支撑,责任自然说不清。
表面处理外协,如何不影响精度和交期
非标零件加工,很多时候不只是机加工这一道工序,阳极氧化、电镀、喷涂、发黑这些表面处理也经常用到。不少客户遇到过这样的尴尬:机加工件做得挺好,一送去做氧化,回来尺寸变了,或者螺纹孔被镀层堵住,丝锥都过不去。这就是表面处理工艺与机加工衔接没做好。
在兴智诚,我们虽然把阳极氧化、电镀、喷涂等表面处理环节交给成熟的外协配套厂,但绝不是简单地把零件扔过去就不管了。首先,在下单前就会根据材料特性和表面处理要求,在机加工艺上预留余量。比如铝件要阳极氧化,氧化膜厚度一般在10到15微米,那么配合面的尺寸就要提前考虑这层膜的厚度,该放公差就放公差。其次,对于有螺纹、有精密孔位的零件,在表面处理前会用相应的工装进行保护,避免药水侵蚀导致尺寸失效。最后,外协件回厂后,我们还会进行二次全检,确认表面处理没有影响关键尺寸,才会打包发货。
如果供应商对你说表面处理我们不管,你另外找,那你就要掂量一下了。因为一旦处理过程中出现碰伤、腐蚀、尺寸变化,机加工厂和外协厂互相扯皮,最后耽误的还是你自己的项目进度。一家具备全工序协调能力的工厂,能帮你把这种风险提前消化掉。
从打样到量产,灵活排产才是硬道理
非标自动化行业有个特点,订单结构两极分化严重。研发阶段需要几件十几件的加急打样,验证通过后可能又是几百上千件的批量订单。大型加工厂嫌打样单利润薄、排产麻烦,不愿意接;小作坊倒是能接,但精度和质量稳定性又让人提心吊胆。
兴智诚从2014年建厂开始,就一直坚持大小单通吃的排产模式。加急打样,当天响应图纸,安排师傅优先上机,争取在最短时间内把样品交到客户手里用于装配验证。批量订单,则按照成熟的工艺路线组织生产,配合定期的抽检和全检,保证每一批次的尺寸一致性。这种灵活性,得益于我们自有的CNC加工中心、数控车床、冲压和钣金设备,所有工序都在自己厂区内完成,不需要求着别人插单,交期自然可控。
对于客户而言,找到一个既能陪你打样、又能帮你量产的供应商,价值远远超过单纯的加工费差价。研发阶段,供应商能基于加工经验给你提优化建议,比如某个直角清根结构加工难度大、成本高,稍微改个圆角就能大幅降本;量产阶段,供应商能保证稳定的品质和交付,让你的产线不会因为零件问题停摆。这种长期磨合出来的默契,是临时换供应商很难替代的。
说到底,非标零件加工不是简单的来图加工,而是一项需要工艺积累、设备保障、检测支撑和协调能力的系统工程。在深圳宝安,像兴智诚这样扎根细分领域、坚持全工序自主配套的中小型加工厂,或许没有大厂的规模,但胜在灵活和专注。如果你正在为找一家能打样、能量产、还能帮你把表面处理一起搞定的CNC加工厂家而头疼,不妨带着图纸来沙井工业区聊一聊。我们会用自己的专业经验,帮你把好精度这道关,让你的设备研发和量产之路走得更顺一些。