
做非标自动化设备的从业者,大多都遇到过这样的糟心事:费尽心力把设备整机框架搭好,到最后装机环节才发现定制的CNC加工配件尺寸不对,孔位偏了几丝,轴套圆度不够,要么装不上,要么装上了运转起来异响、晃动,用不了几天就出问题。重新改件耽误一周甚至更久的交期,重新加工又要额外付出成本,遇上不肯负责的供应商,还要来回扯皮推诿,硬生生拖慢了整个项目的进度。
很多采购和研发朋友找我们询价时,问得最多的问题也是:非标自动化配件定制,CNC加工精度到底怎么才算达标?选供应商的时候,怎么提前判断能不能做出符合要求的精度?这篇文章就从行业实际出发,把CNC加工精度的判断标准和选型要点说清楚,帮大家避开定制加工的常见坑。
非标自动化CNC加工的精度要求,不是越高越好
很多刚接触非标定制的朋友会觉得,CNC加工精度当然是越高越好,公差越小越精密,其实不然。对非标自动化配件来说,不同部位的零件,对精度的要求完全不一样,合理匹配精度才是最合适的。
我们常说的CNC加工精度,其实包含两个部分:尺寸精度和形位精度。尺寸精度指的是零件完工后的实际尺寸和设计图纸要求尺寸的偏差范围,比如设计要求一个连接座的孔径是10mm,允许偏差±0.01mm,加工出来的实际尺寸在9.99mm到10.01mm之间,尺寸精度就符合要求。形位精度指的是零件的形状和位置偏差,比如转轴要求是正圆形,实际加工出来有椭圆度,或者一个安装平面要求和基准面平行,实际加工出来有倾斜,这些都属于形位精度不合格。
对非标自动化设备来说,不同零件的精度需求差异很大:比如设备的框架支撑件,只要整体尺寸偏差在0.1-0.5mm之间就不影响安装,不需要追求几丝的高精度;但设备核心的传动转轴、衬套、检测治具的定位孔,对精度要求就很高,一般需要控制在±0.01mm甚至更小的范围,稍微偏差就会影响整台设备的运转精度和检测结果。
如果盲目要求过高精度,只会徒增加工成本,反而没有必要;该要求高精度的部位放低要求,又会影响设备使用,所以第一步要做的,就是根据零件的实际使用场景,确定合理的精度公差要求,不要陷入精度越高越好的误区。
影响CNC加工精度不达标的常见原因
很多客户遇到精度不合格的问题,大多都是供应商生产环节没有管控到位,常见的原因主要有三个方面:
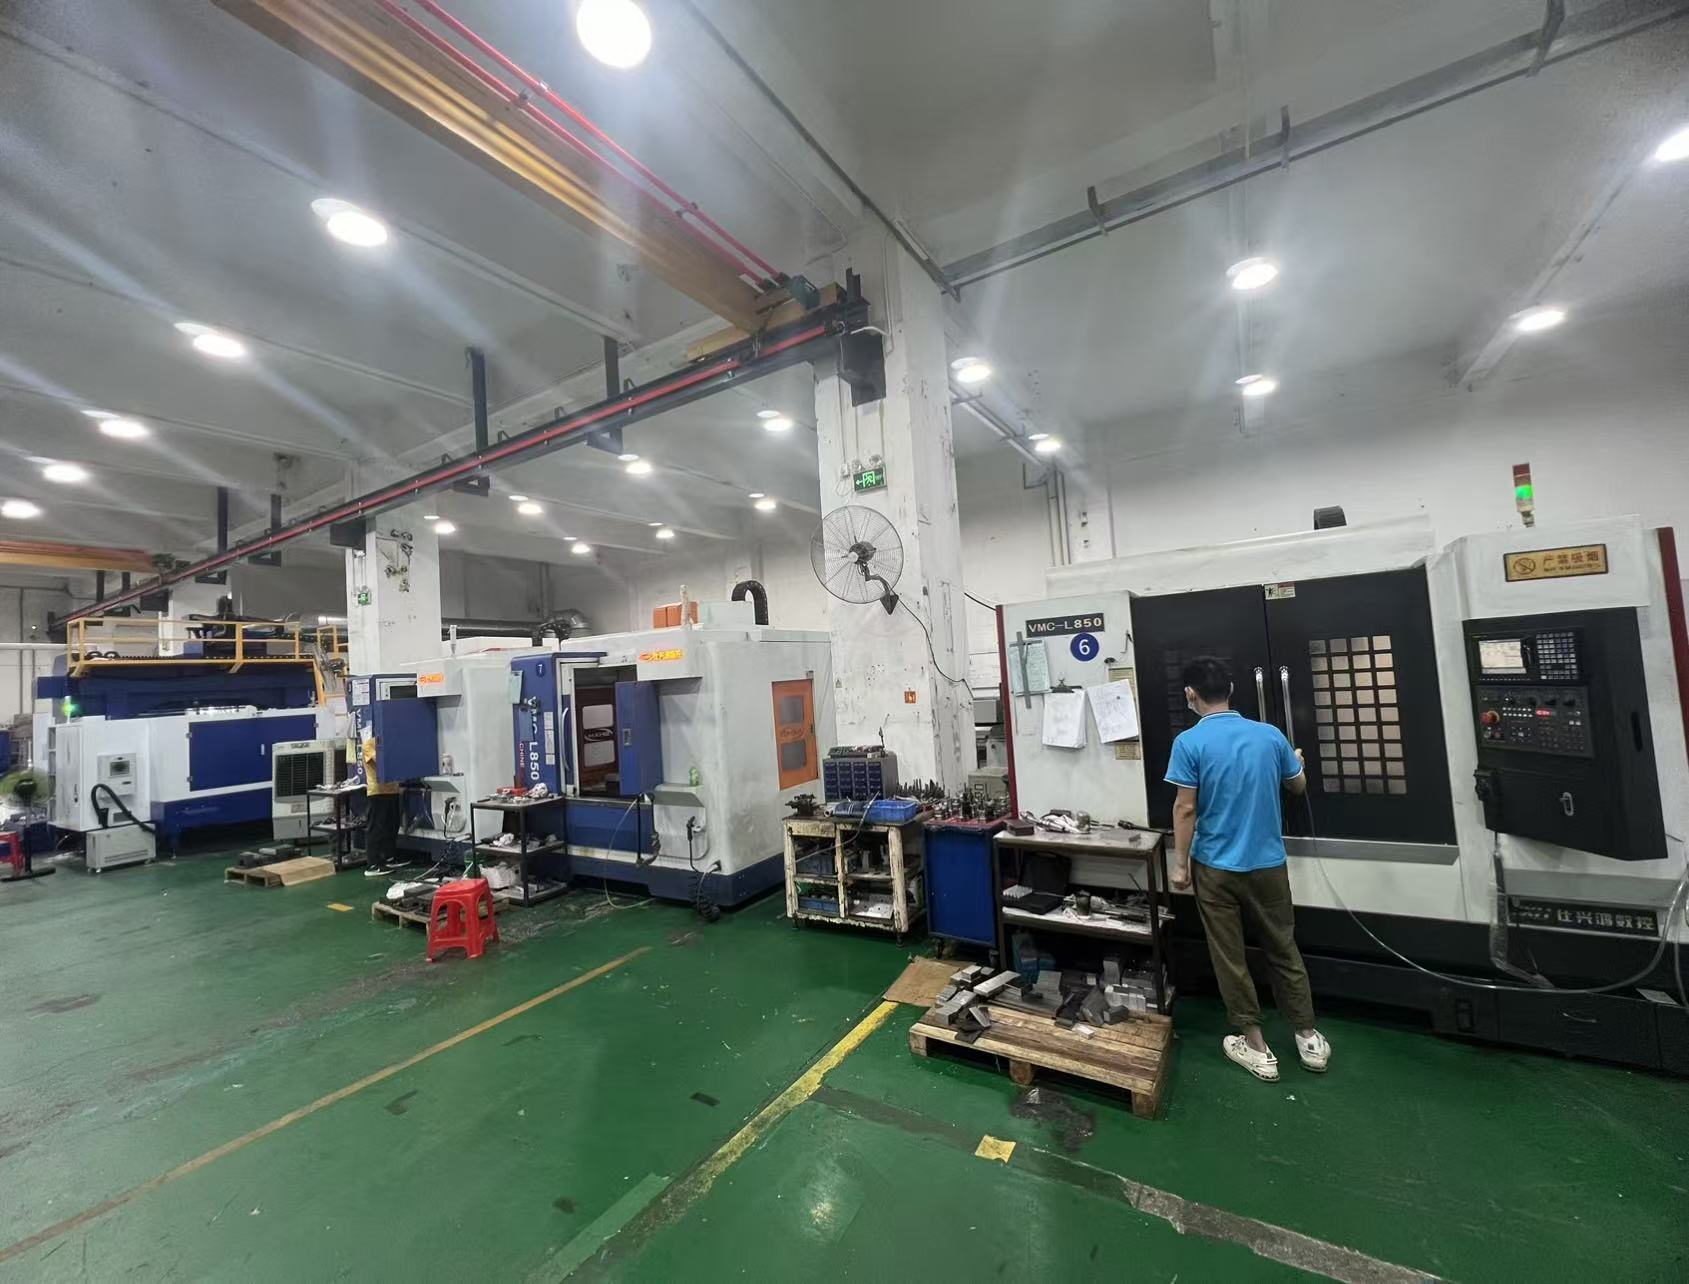
第一个原因是设备和加工工艺不到位。要稳定输出符合要求的精度,首先得有靠谱的加工设备,不少小作坊为了压缩成本,用的是多年的老旧设备,本身精度已经磨损偏移,加工出来的零件自然很难稳定达标。另外不同材质的加工特性不一样,铝合金硬度低容易粘刀,不锈钢硬度高切削难度大,如果没有匹配对应的刀具和走刀参数,也容易出现尺寸偏差。像我们工厂加工不同材质零件的时候,都会针对铝、不锈钢、铜、铁不同材质调整切削参数和刀具选型,就是为了避免加工过程中的尺寸漂移。
第二个原因是没有完善的精度检测环节。加工完成后的尺寸检测是把控精度的最后一道关口,很多小加工厂要么没有专业的检测设备,全靠工人用普通卡尺量,要么就是只抽检不全检,很容易把不合格的零件流出厂。真正要把控精度,需要专业的检测仪器,比如用日本三丰投影仪检测复杂轮廓尺寸,用千分尺、高度仪测量高精度公差,才能准确判断零件是否符合要求。我们工厂从建厂开始就配齐了全套三丰精密测量仪器,每一批出货的零件都要做尺寸检测,就是为了避免不合格品流到客户那里。
第三个原因是加工流程安排不合理,热胀冷缩都可能影响最终精度。不少小厂赶交期,加工完成后立马就测量尺寸,刚加工完的零件因为切削发热会有轻微膨胀,当时量着尺寸合格,等冷却下来尺寸就偏出公差了。正规的加工厂会在加工完成后放置一段时间,等零件温度恢复到室温再做检测,就能避免这个问题。
定制CNC加工配件时,怎么确保精度达标
对找供应商的客户来说,不可能天天盯着加工厂的生产环节,所以可以从这几个方面提前把控,降低精度不合格的风险:
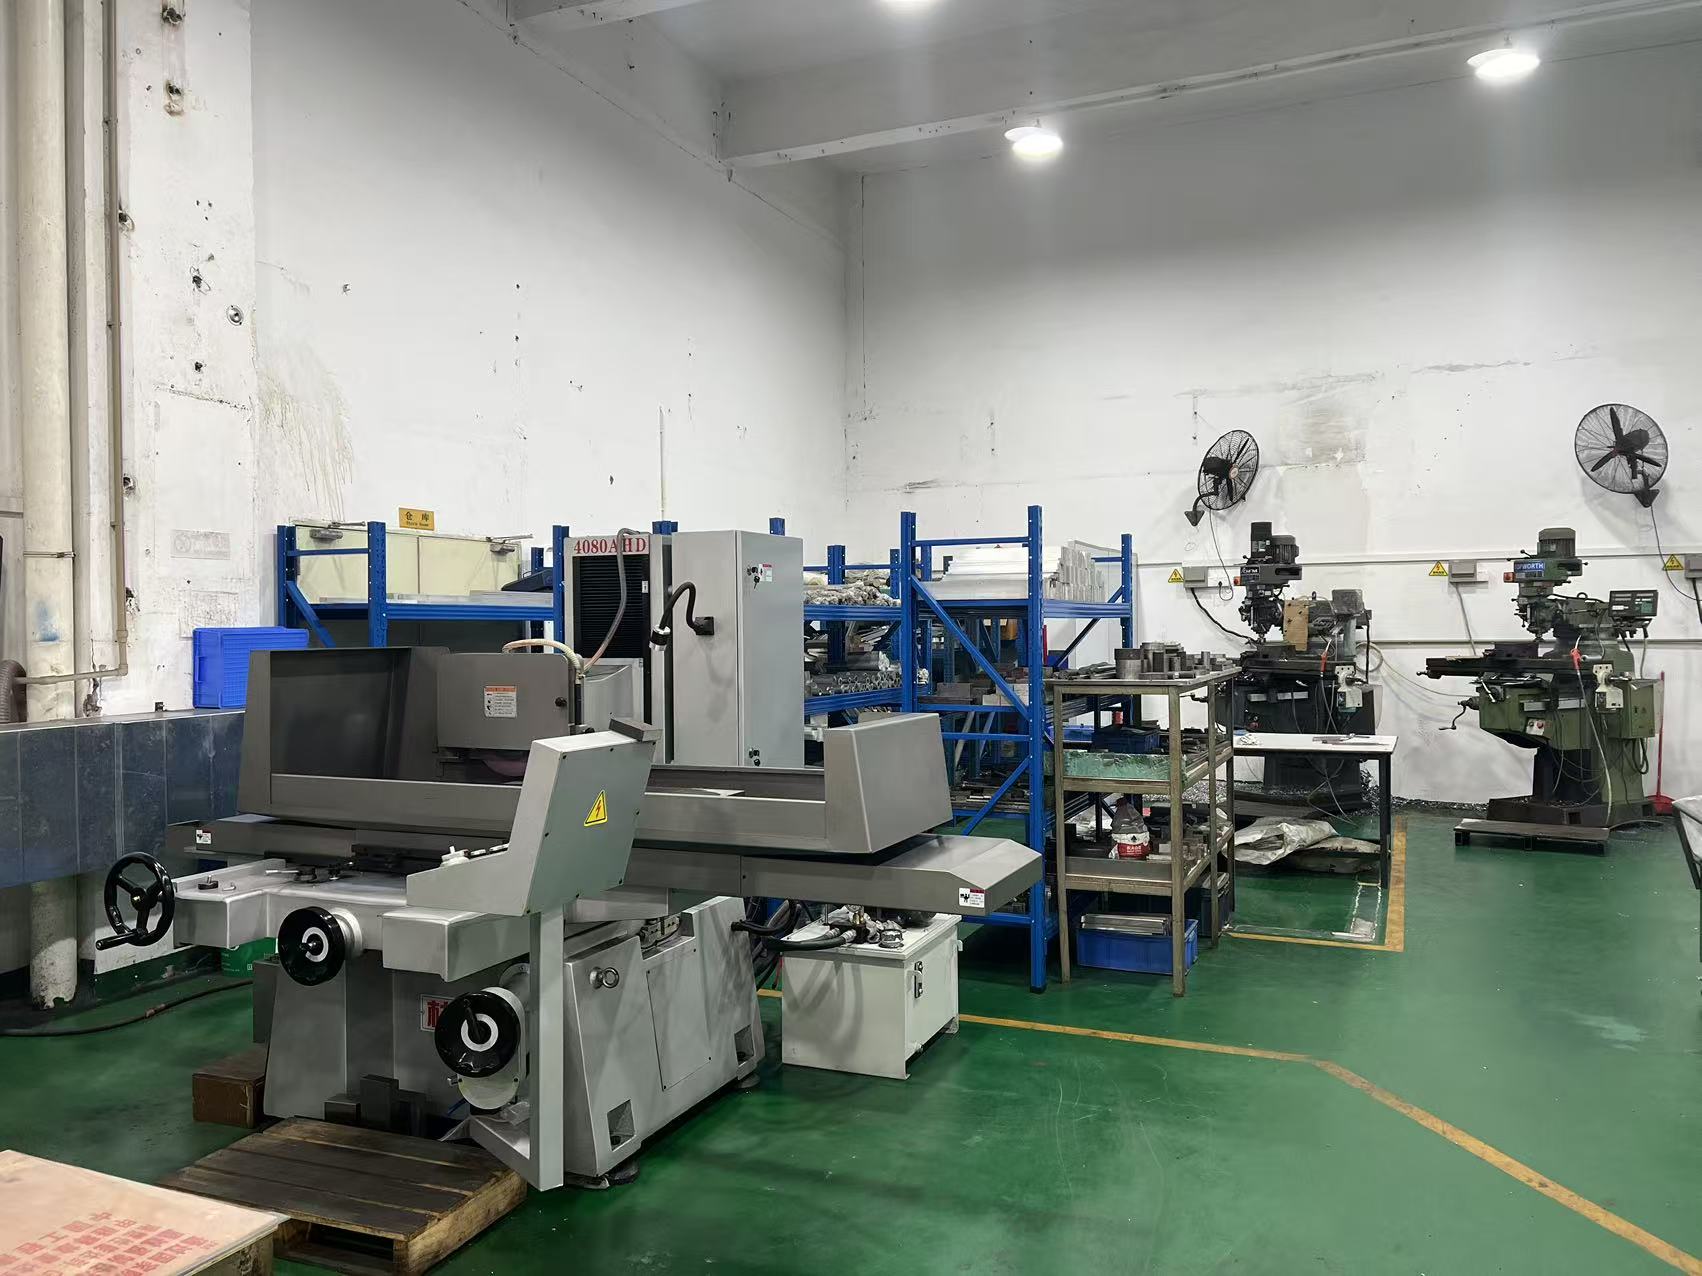
首先,优先选择全工序自主加工的源头工厂。很多小作坊接了订单之后,会把部分工序外发,不同加工厂的加工精度标准不一样,对接环节很容易出现偏差,出了问题也容易互相推诿。全工序自主加工的工厂,从开粗、精加工到检测都在自己工厂完成,精度标准统一,也方便管控,就算出现问题也能快速调整。像我们自己工厂就自有三轴CNC、数控车床、钣金折弯、冲压全套加工设备,所有核心加工环节都自主完成,精度管控的主动权就掌握在自己手里。
其次,优先选择懂非标自动化行业加工的供应商。很多通用五金加工厂虽然能做CNC加工,但不懂自动化设备零件的装配工况,只会单纯按图加工,有时候图纸上标注的公差没有问题,但加工出来的零件还是装不上,就是因为供应商没有结合实际使用场景提前预判结构问题。深耕非标自动化配件加工的工厂,熟悉不同零件的装配要求,能提前发现图纸中不合理的公差标注,帮客户优化结构,减少试产返工的概率。我们建厂十余年只做非标自动化相关配件加工,见过太多不同工况的零件,很多时候能提前帮客户指出图纸里不合理的地方,帮客户减少后续的麻烦。
最后,不要只看报价,要匹配自身的订单类型。现在很多客户找加工,第一反应就是比价格,其实不同类型的供应商,适配的订单类型不一样。大型加工厂擅长做大批量订单,对小批量加急打样的订单,不但排期长,起订量也高,报价也贵;小作坊报价低,但设备和检测跟不上,精度稳定性没有保障。如果是研发阶段的小批量打样或者加急试产,可以选择大小单都接的源头工厂,既有精度管控能力,起订门槛低,响应也快,能适配研发阶段灵活调整的需求;如果是长期批量供货,也要找能稳定控制精度的工厂,避免频繁更换供应商带来精度标准不一的问题。
非标自动化配件定制里,CNC加工精度是否达标,核心是匹配实际使用需求,再靠工厂全流程的管控来落地。对客户来说,不用追求极致的超高精度,只要根据使用场景确定合理公差,选对懂行业、能自主管控全流程的供应商,就能大概率避开精度不合格的坑,既不会徒增成本,也能保障零件符合装配使用要求。
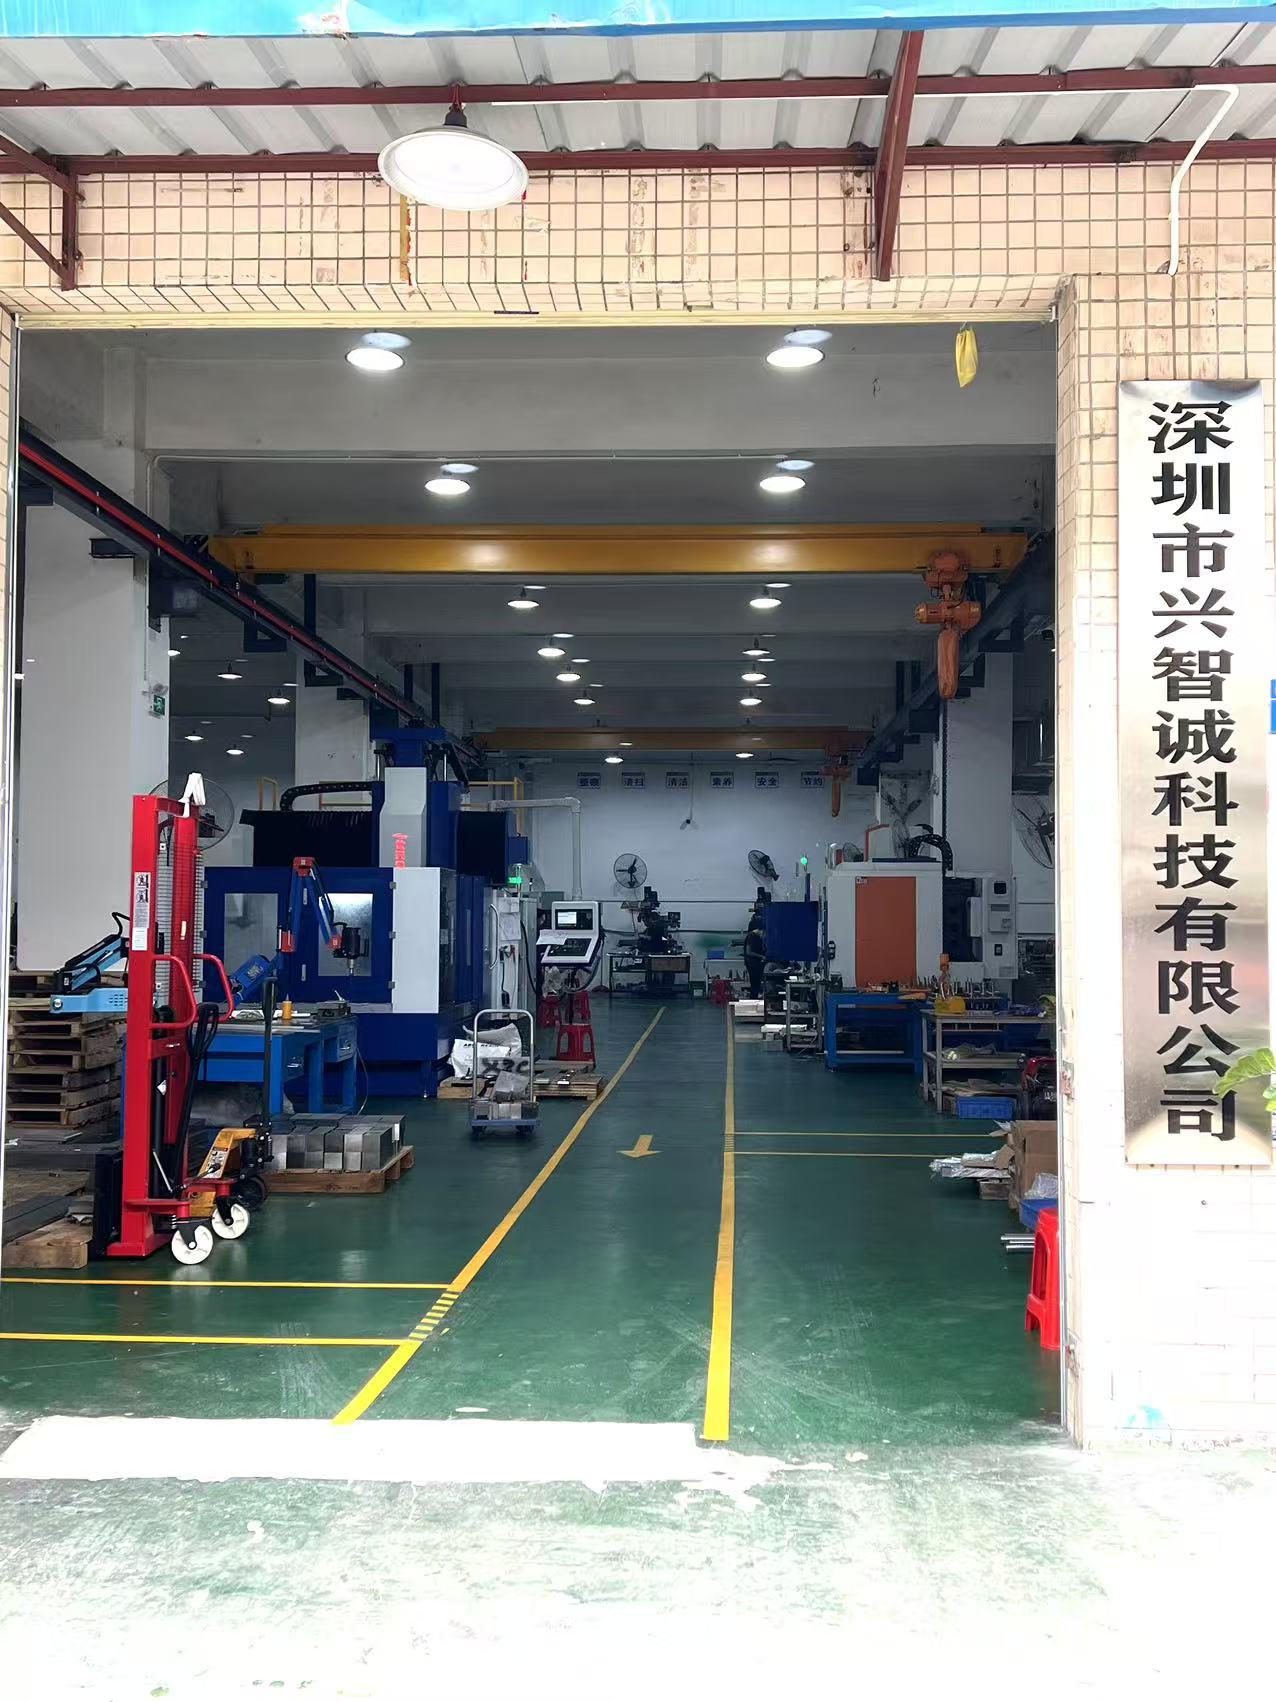
深圳市兴智诚科技有限公司长期服务珠三角自动化设备、电子制造、塑胶加工企业,可承接不同批量的CNC精密加工、非标配件定制业务,不管是研发阶段的加急打样,还是成熟产品的批量供货,都可以提供一站式配套服务,有需要可带图纸咨询。