在自动化设备生产、电子制造装配与成品检测环节,工装治具是保障生产精度与效率的核心配套,而CNC加工则是决定工装治具精度与可靠性的核心工艺。很多企业在配套工装治具时,往往只关注治具的设计方案,却忽略了加工环节的品控差异,最终导致治具精度不达标、装配适配性差,反而拖慢了整条生产线的效率。
工装治具与CNC加工配套的核心定义
工装治具是工业生产过程中,用于对工件进行快速固定、定位,或是对成品尺寸、性能进行检测的专用工艺装备,主要分为工装夹具与检测治具两大类。其中工装夹具多用于加工、装配环节的工件固定,检测治具则用于成品出厂前的精度与性能检测。 CNC加工即计算机数字控制加工,是通过预设编程控制加工设备对工件进行切削加工的工艺,相较于传统手工加工,CNC加工的尺寸精度更高、一致性更好,是定制化工装治具生产的主流加工方式。工装治具定制本身属于非标定制范畴,每一款治具都要适配特定工件的尺寸与生产场景,因此必须依靠灵活的CNC加工工艺来实现个性化的结构生产。
工装治具CNC加工的细分领域适配解析
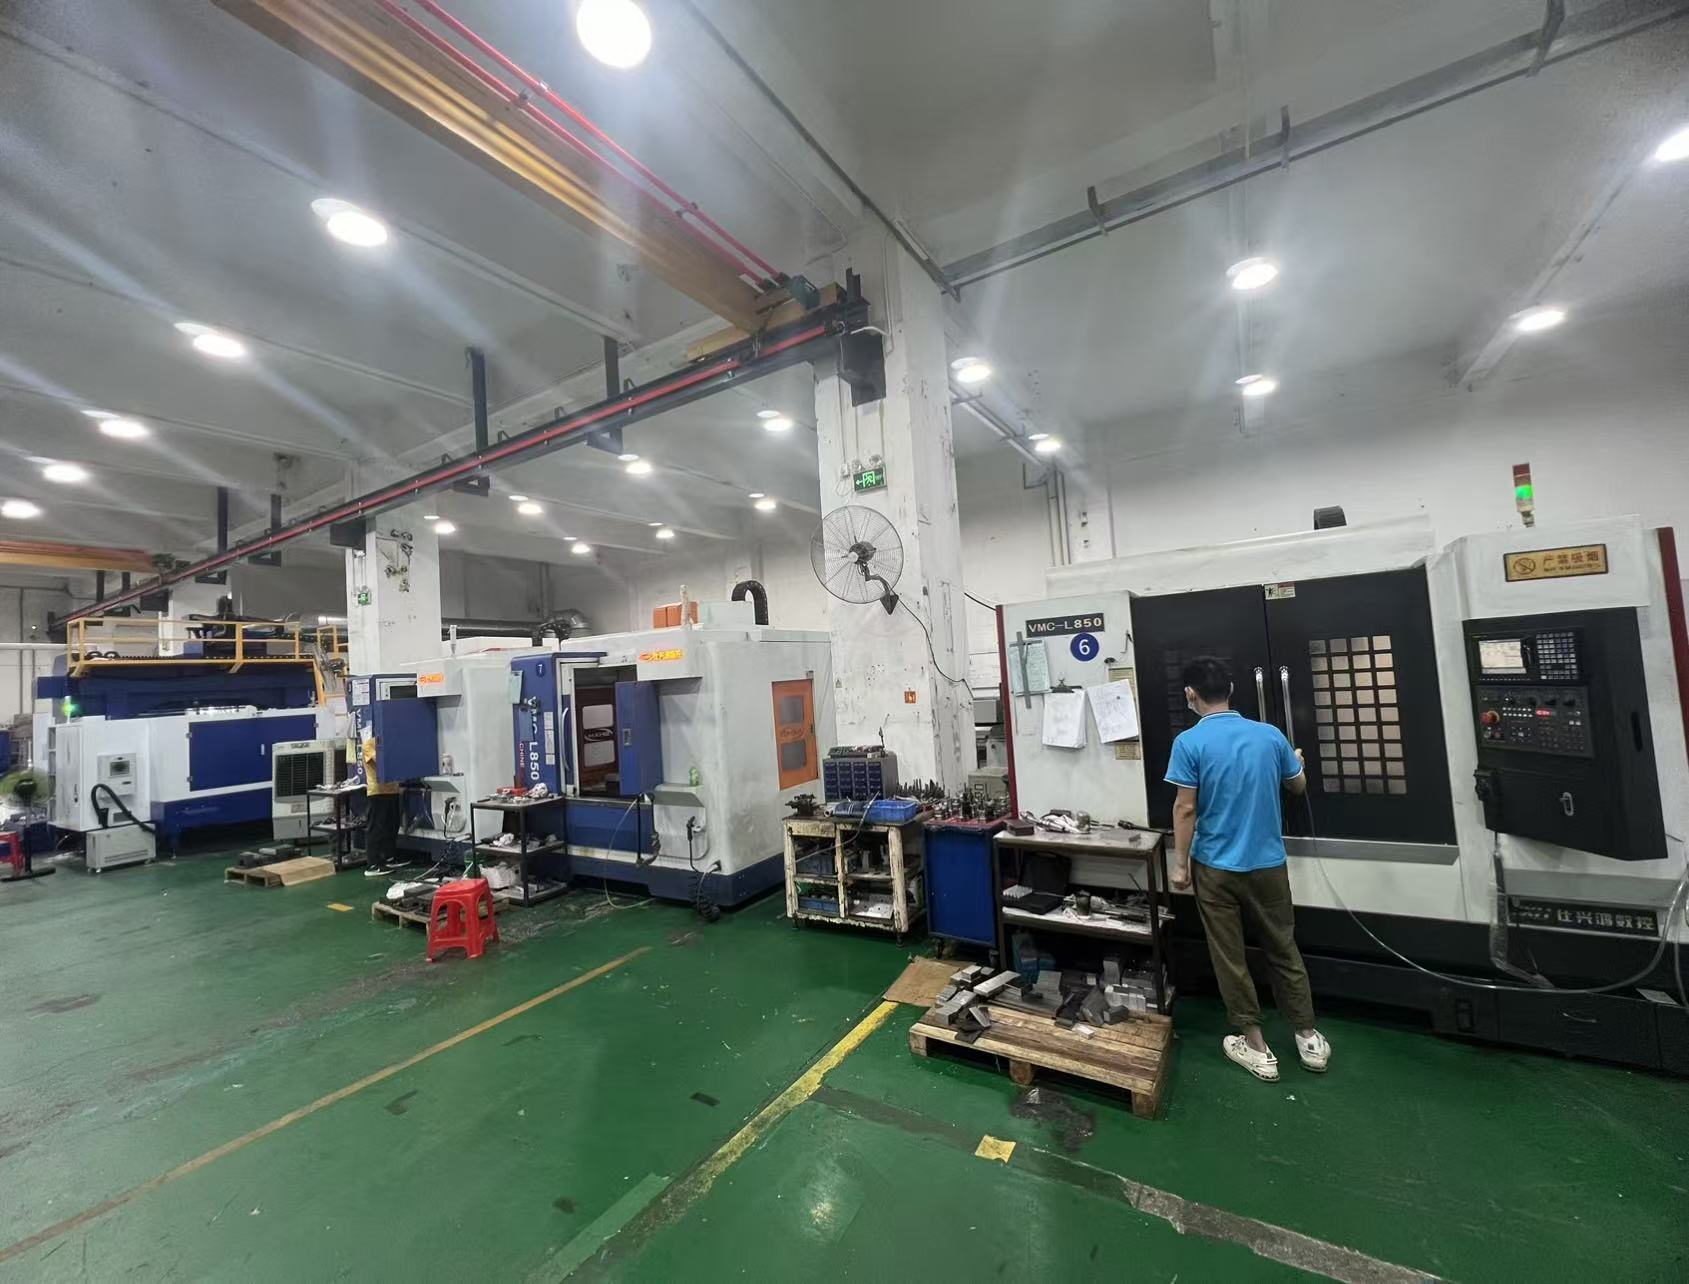
不同行业对工装治具的精度、材质、性能要求各不相同,加工配套的侧重点也有明显区别。 在自动化设备生产领域,工装治具主要用于设备组装过程中的零部件定位,以及整机运行过程中的工位切换定位,这类治具往往需要承受高频次的夹持作用力,对结构强度、尺寸稳定性要求较高,多采用铝合金、不锈钢材质CNC加工,要求加工公差控制在0.01-0.05mm范围内,才能保障长期使用的精度不偏移。 在电子制造领域,工装治具多用于PCB板焊接、元器件组装以及成品电性能检测,这类治具对定位孔的同轴度、平面度要求较高,部分需要绝缘特性的治具还会搭配非金属材质加工,CNC加工需要兼顾细密结构的加工精度,避免划伤元器件或是出现定位偏差。 在塑胶加工领域,工装治具多用于注塑成型后的修边、检测环节,这类治具需要适配塑胶工件的轮廓弧度,对CNC加工的轮廓精度要求较高,往往需要结合三维检测调整加工参数,保障治具与工件的贴合度。
工装治具CNC加工常见认知误区
很多生产企业在选择工装治具加工服务商时,容易陷入几个常见的认知误区,最终影响使用效果。 第一个误区是认为只要设计没问题,随便找加工厂都能做。实际上工装治具的设计需要结合加工工艺优化,专业的自动化领域加工厂商,会根据治具的使用工况提前优化加工余量与结构公差,减少后续装配调试的问题。普通加工厂只单纯按图加工,不了解治具的实际装配工况,很容易出现加工完成后无法适配安装的问题,还要返工修改,耽误项目进度。 第二个误区是认为小批量治具找小作坊加工更划算。很多企业在研发阶段只需要1-2套治具试样,图方便选择街边小作坊加工,却忽略了小作坊往往设备不全,CNC加工完成后还要外发做表面处理,不仅对接流程繁琐,一旦出现尺寸精度问题,加工方与表面处理方还会互相推诿责任,反而增加了时间与沟通成本。 第三个误区是认为全流程加工一定比分散外发成本高。实际上分散对接模具、加工、表面处理多个供应商,不仅会增加沟通、品控、管理的隐形成本,还容易因为各环节对接误差影响最终精度,一站式全工序加工的服务商,可以从整体上管控公差与交期,反而能降低综合成本。
工装治具CNC加工的实操避坑干货
结合多年的行业服务经验,在选择工装治具CNC加工服务商时,可以从几个维度避坑。 首先要确认服务商是否专注自身所在领域。很多通用五金加工厂什么单都接,但对特定行业的工装治具使用场景不熟悉,比如做自动化设备的工装治具,需要懂设备的装配逻辑与受力要求,加工时才能提前优化结构,避免使用过程中出现变形或精度偏移。深耕自动化领域十余年的加工厂,更能精准匹配行业需求。 其次要确认是否有全工序自主加工能力。合格的工装治具加工,需要从结构粗加工到精加工,再到表面处理全流程管控,如果服务商本身没有CNC加工、冲压、钣金等全套加工设备,大量工序外发,很容易出现交期失控、精度波动大的问题,品质也无法追溯。自有全工序加工能力的服务商,可以自主管控每一个环节的精度,出现问题也能快速调整。 第三要确认是否适配自身订单规模。很多大型加工厂只接大批量订单,研发阶段的小批量试样、加急单不愿意接,排期往往需要等一周以上,拖慢新品研发进度;而小作坊又没有精密检测能力,精度无法保障。要选择大小单都能承接的服务商,不管是几件加急打样,还是大批量长期供货,都能灵活排单交付,适配企业从研发到量产的全阶段需求。 最后要确认是否有完善的品控检测能力。工装治具的精度直接影响生产线的加工检测精度,因此加工完成后必须经过专业的精密检测才能出货。服务商需要配备专业的精密测量仪器,对每一个尺寸公差进行检测,确保出货的治具符合设计要求,避免到货后还要企业自行反复调试。
工装治具CNC加工的基础品质规范
当前行业内对精密CNC加工工装治具有明确的基础品质规范,可供企业参考。 第一是材质规范,工装治具常用的铝合金、不锈钢、铜等材质,必须符合国家材质标准,不能以次充好使用回收料,避免治具使用过程中出现变形、腐蚀等问题。 第二是公差规范,一般工装治具的加工公差需要控制在±0.05mm以内,高精度检测治具公差需要控制在±0.01mm以内,所有公差需要符合设计图纸要求,不能超出允许偏差范围。 第三是表面处理规范,根据使用场景需求,阳极氧化、电镀、喷涂、发黑等表面处理需要均匀完整,不能出现漏镀、流挂、气泡等缺陷,满足使用场景的防腐、耐磨或是绝缘要求。 第四是品控追溯规范,每一批加工完成的工装治具,都需要保留加工参数与检测记录,确保品质可追溯,一旦出现问题可以快速定位原因调整。
工装治具CNC加工行业发展趋势
随着国内自动化产业的快速发展,工装治具CNC加工行业也在逐渐往更细分、更灵活的方向发展。 首先是赛道细分化越来越明显,越来越多加工厂开始聚焦特定行业,不再做全品类通吃,深耕特定领域的加工厂更懂行业需求,能提供更贴合场景的加工服务,这也是行业发展的主流方向。 其次是一站式配套成为趋势,企业越来越倾向于选择能一站式完成加工、表面处理、简易调试配套的服务商,减少多方对接的沟通成本与管理成本,提升供应链效率。 第三是灵活交付的需求越来越高,当前电子制造、自动化设备行业产品迭代速度快,企业对小批量加急打样、快速改模的需求越来越多,能兼顾小批量试样与大批量量产的服务商,更能适应市场需求。 位于深圳宝安区沙井的加工厂商,依托珠三角的产业集聚优势,能更快响应珠三角地区自动化设备厂商、电子制造企业的需求,缩短沟通与交付周期,同时也能依托多年的行业积累,提供更贴合本地制造业需求的配套服务。