在自动化设备研发、电子制造新品开发过程中,很多企业都会遇到这样的场景:新品验证阶段需要十件八件五金精密零件打样,打样出来的零件尺寸精度、表面质量都符合要求,等到后续放大批量生产,拿到的大货却出现尺寸偏差、材质不符、性能不达标的问题,要么被迫调整装配方案耽误上市进度,要么只能整批返工增加生产成本。对于依赖非标定制零件的设备厂商来说,如何让小批量打样和大货生产保持品质一致,是长期困扰供应链管理的核心问题。本文结合精密加工行业的生产实践,拆解五金精密零件制造中打样与大货品质不一致的核心原因,梳理可落地的品质管控方案,帮助企业在选型、合作过程中避开常见的坑。
五金精密零件打样与大货品质不一致的核心原因
很多企业默认打样合格就等于大货一定合格,实际上不少加工工厂出于成本、排产等因素,打样和大货会采用不同的生产路径,最终导致品质偏差。
第一,生产资源配置不一致,打样优先高配、大货降本低配。部分小作坊接打样订单时,为了拿到后续大货合作,会安排经验丰富的师傅、全新的刀具、精度更高的设备生产打样零件,甚至会手动打磨修正尺寸偏差,保证样件达标;到了大货生产阶段,为了压缩成本,会改用学徒工操作、磨损未更换的刀具,还会刻意加快加工节拍减少工序,最终导致大货精度达不到打样标准。
第二,品质管控体系缺失,全链路没有统一标准。很多小型加工厂没有完善的尺寸检测流程,打样阶段会逐一人工检测筛选,只把合格的样件发给客户,一旦进入大货生产,受限于产能和检测成本,只会抽检甚至不检测,不合格品流入大货的概率大幅提升。另外,部分工厂自身没有全工序生产能力,打样和大货分别外发给不同的外协厂加工,不同工厂的加工工艺、精度标准不统一,也会导致品质出现波动。
第三,工艺验证环节缺失,打样未还原大货生产条件。部分加工厂打样时为了赶交期,会简化工艺步骤,比如调整切削参数、省略去应力退火工序,样件短时间内看不出问题,等到大货批量生产按照完整工艺加工后,就会出现尺寸变形;或是打样时采用某一批次的优质原材料,大货生产时换成成本更低的不合格原材料,最终性能不达标。
源头工厂保障品质一致性的核心管控要点
对于五金精密零件定制来说,只有源头工厂建立从原材料到成品交付的统一管控标准,才能从根本上保障小批量打样和大货生产的品质一致,核心可以从四个维度落地管控。
统一生产资源标准,打样大货采用同一工艺体系
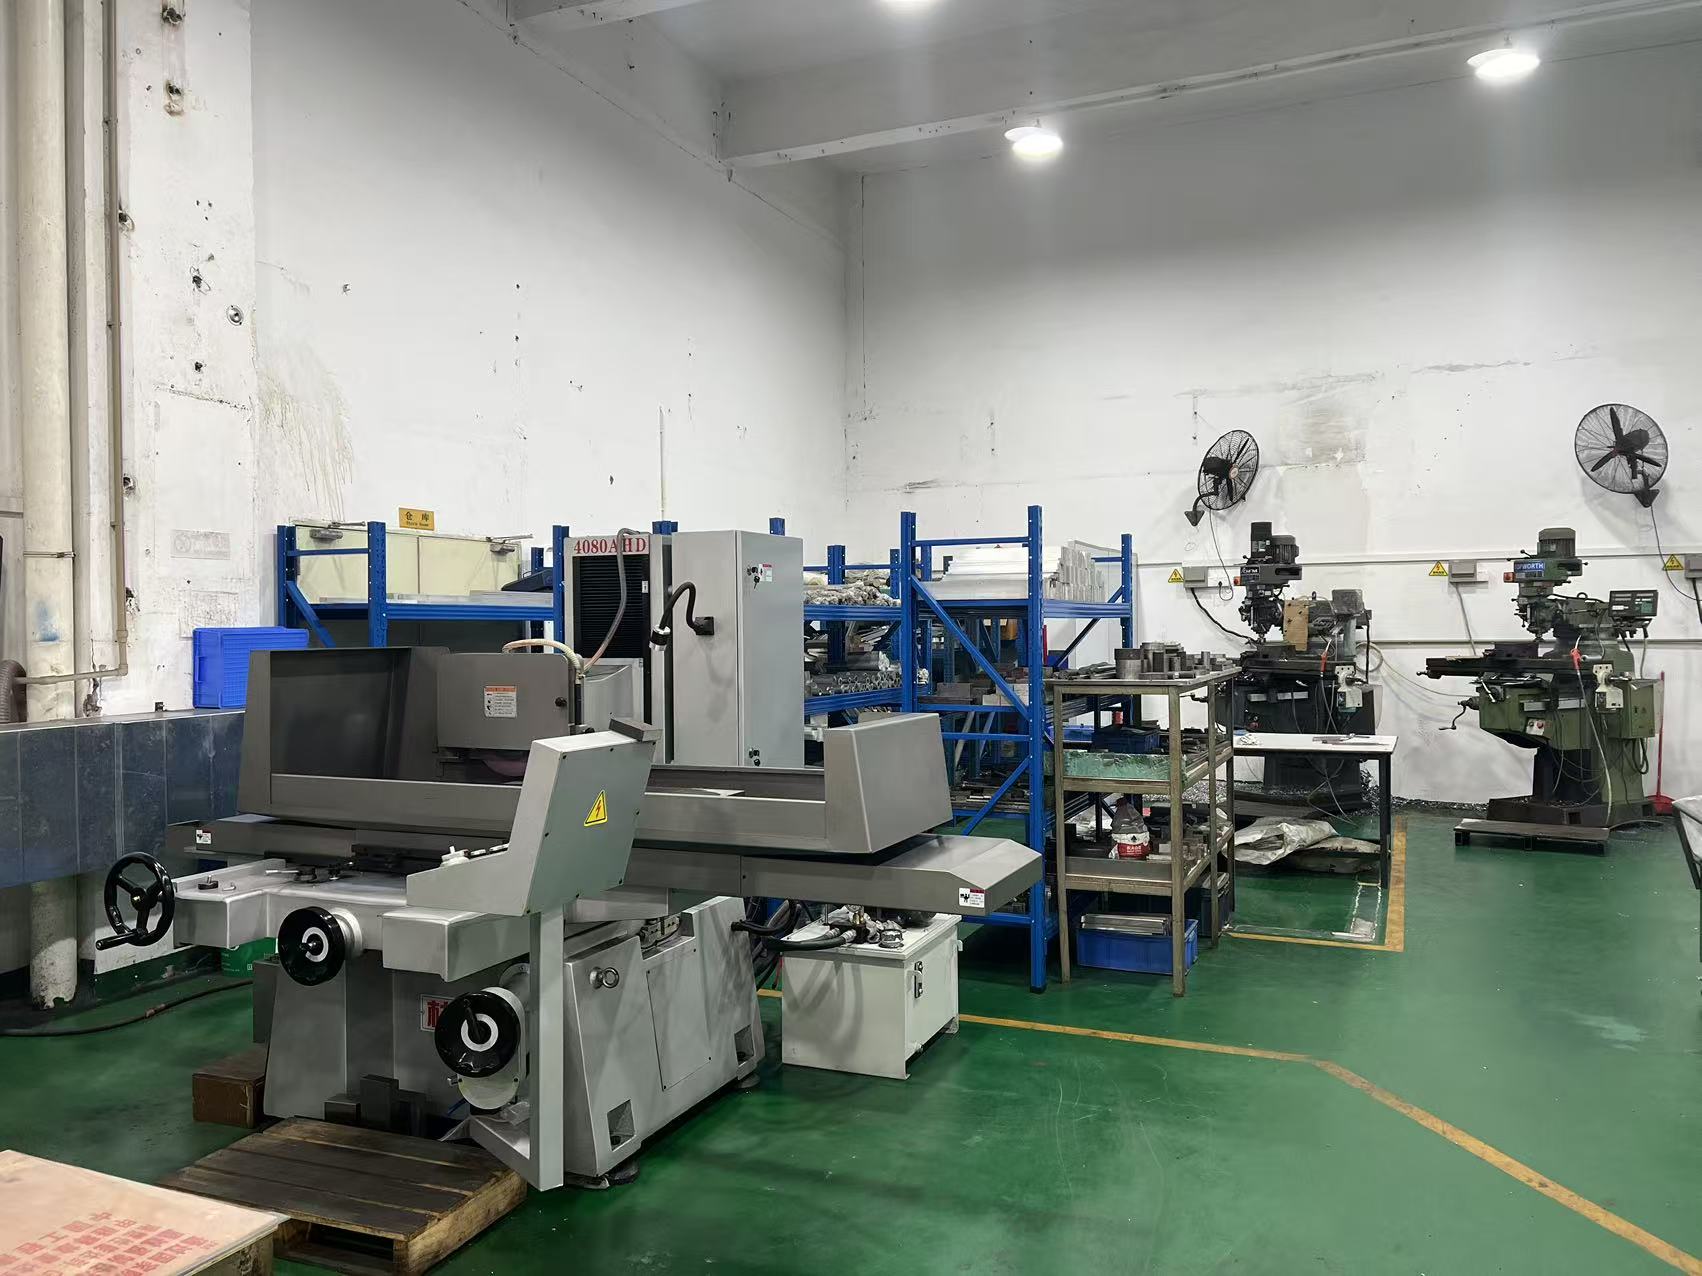
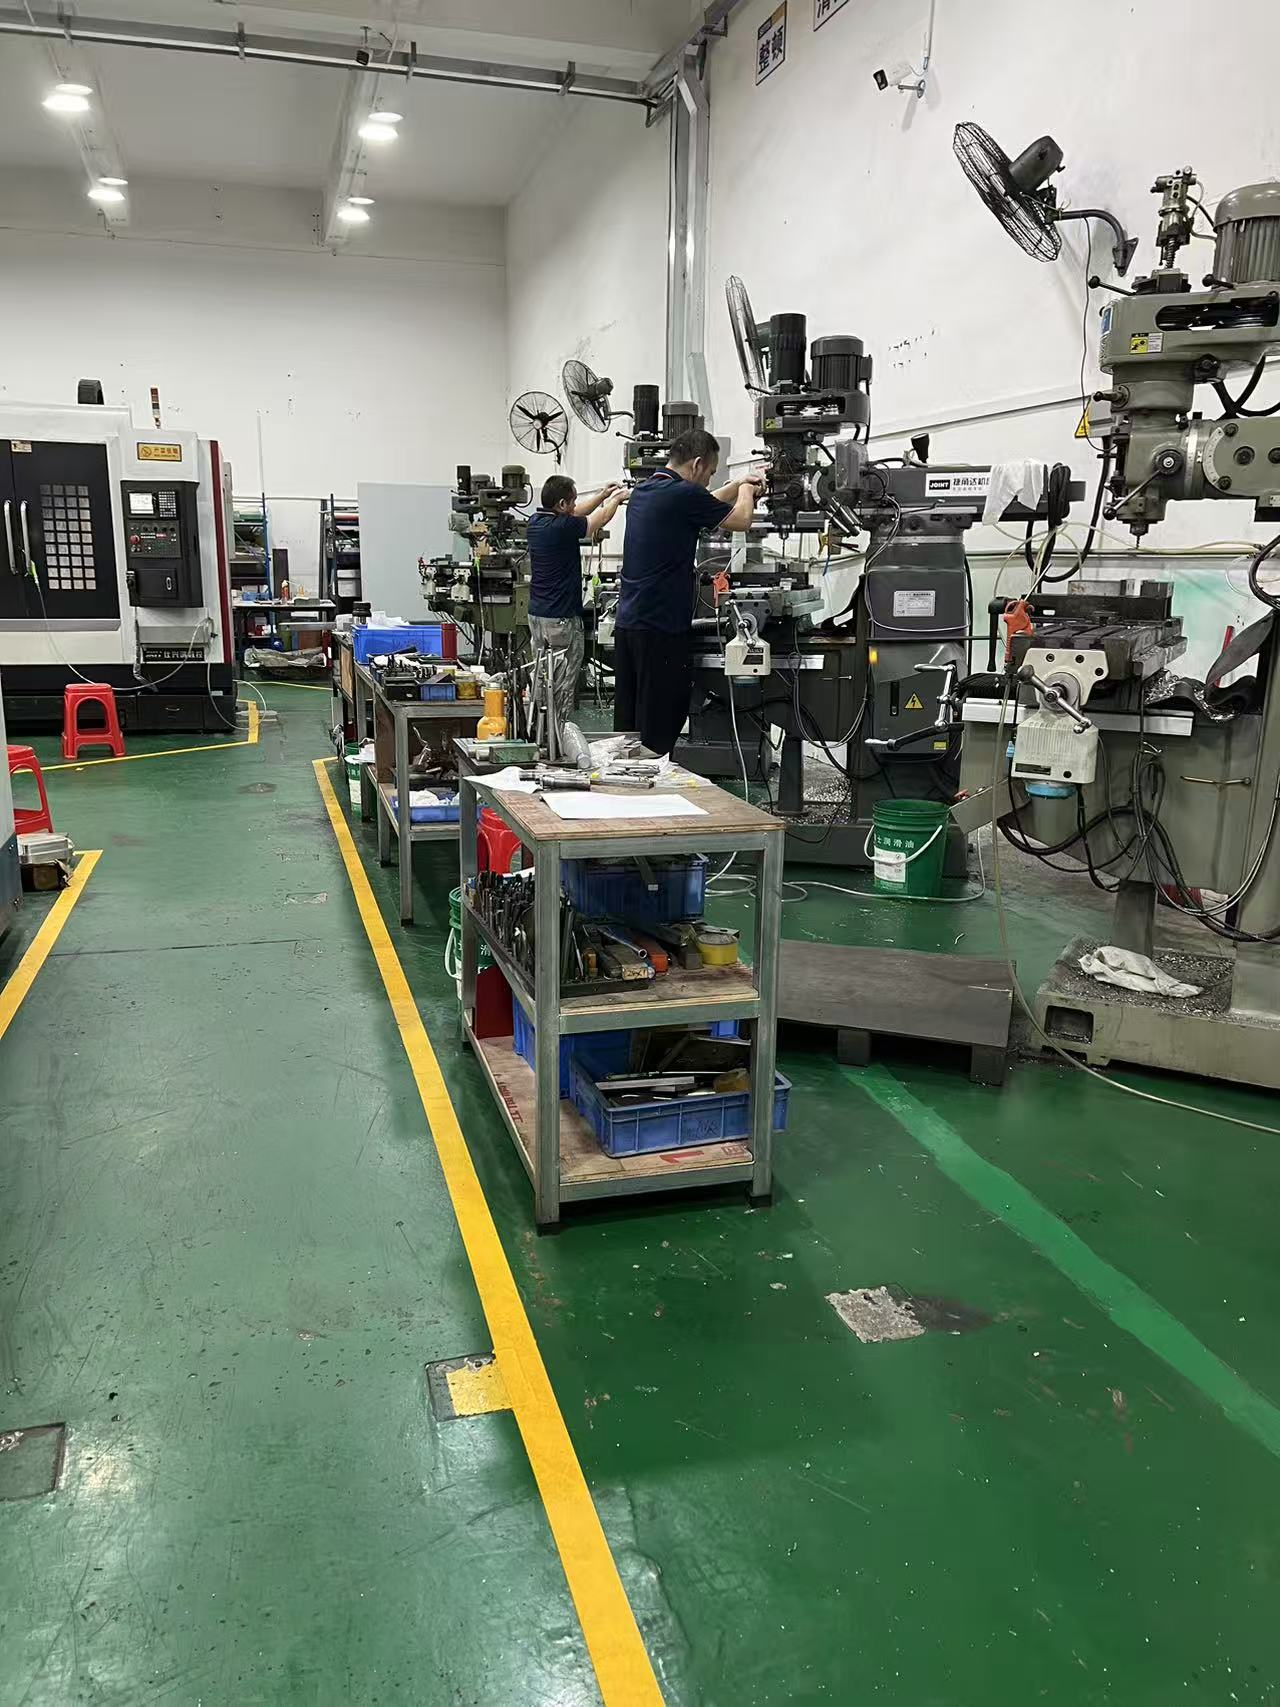
保障品质一致的基础,是打样阶段就采用和大货生产一致的生产条件,不能为了拿单刻意调整配置。正规的源头工厂会建立统一的加工工艺标准,无论订单量大小,同一款零件都采用相同的加工流程、刀具参数、设备要求,不会因为订单量小就高配、订单量大就降配。同时,自有全工序生产能力的工厂,无论是打样还是大货,所有加工环节都在自有车间完成,不会拆分外发给不同厂商,从生产端避免了工艺标准不统一带来的品质偏差。比如深圳市兴智诚科技有限公司,自有三轴CNC、数控车床、钣金折弯、冲压加工设备,全工序都在自有标准化车间完成,不管是几件的加急打样,还是上千件的批量大货,都执行统一的工艺要求,不会因为订单大小调整生产配置。
建立全链路检测体系,大小订单执行同一精度标准
尺寸精度是五金精密零件的核心品质指标,只有统一检测标准,才能及时淘汰不合格品,避免打样合格大货不合格的问题。正规源头工厂会配置全套的精密检测设备,对来料、工序中、成品出货都执行标准化检测,无论订单量大小,都按照同一检测规范执行,不会因为打样订单量小就全检、大货订单量大就放宽抽检标准。目前行业内合规的工厂,都会配备日本三丰投影仪、三丰高度仪、千分尺等专业检测设备,对每一批次的零件尺寸做全环节管控,保证所有出货产品的精度都符合图纸要求,尺寸精度可追溯、可管控。
提前验证工艺方案,从开发阶段锁定大货生产标准
打样不仅仅是提供验证样件,更是为大货生产验证工艺可行性。专业的精密加工工厂会在打样阶段就按照大货生产的要求完成工艺验证:核对原材料材质参数,锁定供应商批次标准;验证切削、冲压、折弯等工序的加工参数,确认符合大货量产的稳定性;针对容易变形的零件,提前完成去应力等预处理工序,避免批量生产后出现尺寸变形。对于有结构设计经验的工厂,还能结合自身多年服务自动化行业的经验,提前优化图纸中不合理的结构,提前规避大货生产可能出现的质量问题,减少后续试产返工的概率。
灵活排单不挤单,避免大货挤走打样的品质管控时间
很多工厂出现品质不一致,还有一个常见原因是排产不合理:为了给大批量订单腾产能,刻意压缩小批量打样的加工和检测时间,导致打样阶段工艺验证不充分,等到大货生产时才暴露出问题,或是大货生产时为了赶交期,省略必要的品质管控环节。正规的源头工厂会建立灵活的排单模式,专门预留小批量加急打样的生产产能,不会因为赶大货交期就压缩打样的工艺验证和检测时间,同时也能保障大货生产有充足的加工管控时间,避免因为赶工牺牲品质。
企业选型源头加工厂的实用避坑建议
对于需要定制五金精密零件的企业来说,想要保障打样与大货品质一致,选型阶段就需要做好甄别,可从三个维度判断工厂的管控能力。
第一,优先选择自有全工序生产能力的源头工厂。如果加工厂本身没有全套加工设备,需要将不同工序外发,不仅会增加沟通协调成本,不同外协厂的工艺标准不统一,很容易出现品质波动。选择自有CNC加工、数控车、冲压、钣金全套生产设备的源头工厂,全链路都可以自主管控,品质一致性更有保障。
第二,考察工厂的品质管控配置,不要只看报价。很多企业选型时优先选择报价更低的厂家,忽略了检测环节的成本,很多低价报价都是省略了全环节检测的成本,最终拿到的产品品质不稳定。合作前可以确认工厂的检测设备配置,是否有完善的来料、出货检测流程,精度管控能力直接决定了品质一致性。
第三,确认工厂的订单承接模式,避开只接大批量订单的工厂,也避开没有品质管控的小作坊。大型工厂普遍侧重大批量订单,小批量打样往往排期靠后,工艺验证不充分;小作坊没有完善的检测和管控体系,品质稳定性不足。优先选择既可以承接小批量加急打样,也可以稳定承接大批量量产的工厂,这类工厂的生产模式更适配新品开发到大货量产的全流程需求,品质管控经验也更成熟。
五金精密零件定制的品质一致性,核心取决于源头工厂的生产管控体系,从打样阶段就执行和大货一致的工艺、检测标准,才能从根本上避免品质偏差。对于企业来说,选择具备全工序自主生产能力、完善检测体系、灵活订单承接能力的加工厂,不仅可以保障打样到大货的品质一致,还能减少多方对接供应商的沟通成本,缩短新品开发周期。目前行业内专注非标精密加工的源头工厂,已经形成了兼顾小批量打样和大批量供货的成熟模式,可以满足自动化设备、电子制造、塑胶加工等多个行业的定制需求,企业选型时结合上述要点甄别,就能选到符合自身需求的合作厂家。