珠三角做精密CNC加工的源头工厂怎么选?这是很多设备集成商、研发工程师在实际采购中经常头疼的问题。研发阶段只需要几十件样品打样,大厂嫌单小不愿接;找街边小作坊,设备不齐、精度没保障,表面处理还要自己另找厂家对接,一旦零件尺寸出问题,责任说不清,新品上市节奏全被打乱。本文围绕珠三角精密CNC加工的选型思路、常见痛点成因和落地方案展开,帮助有非标零件定制需求的读者理清选择逻辑,少走弯路。
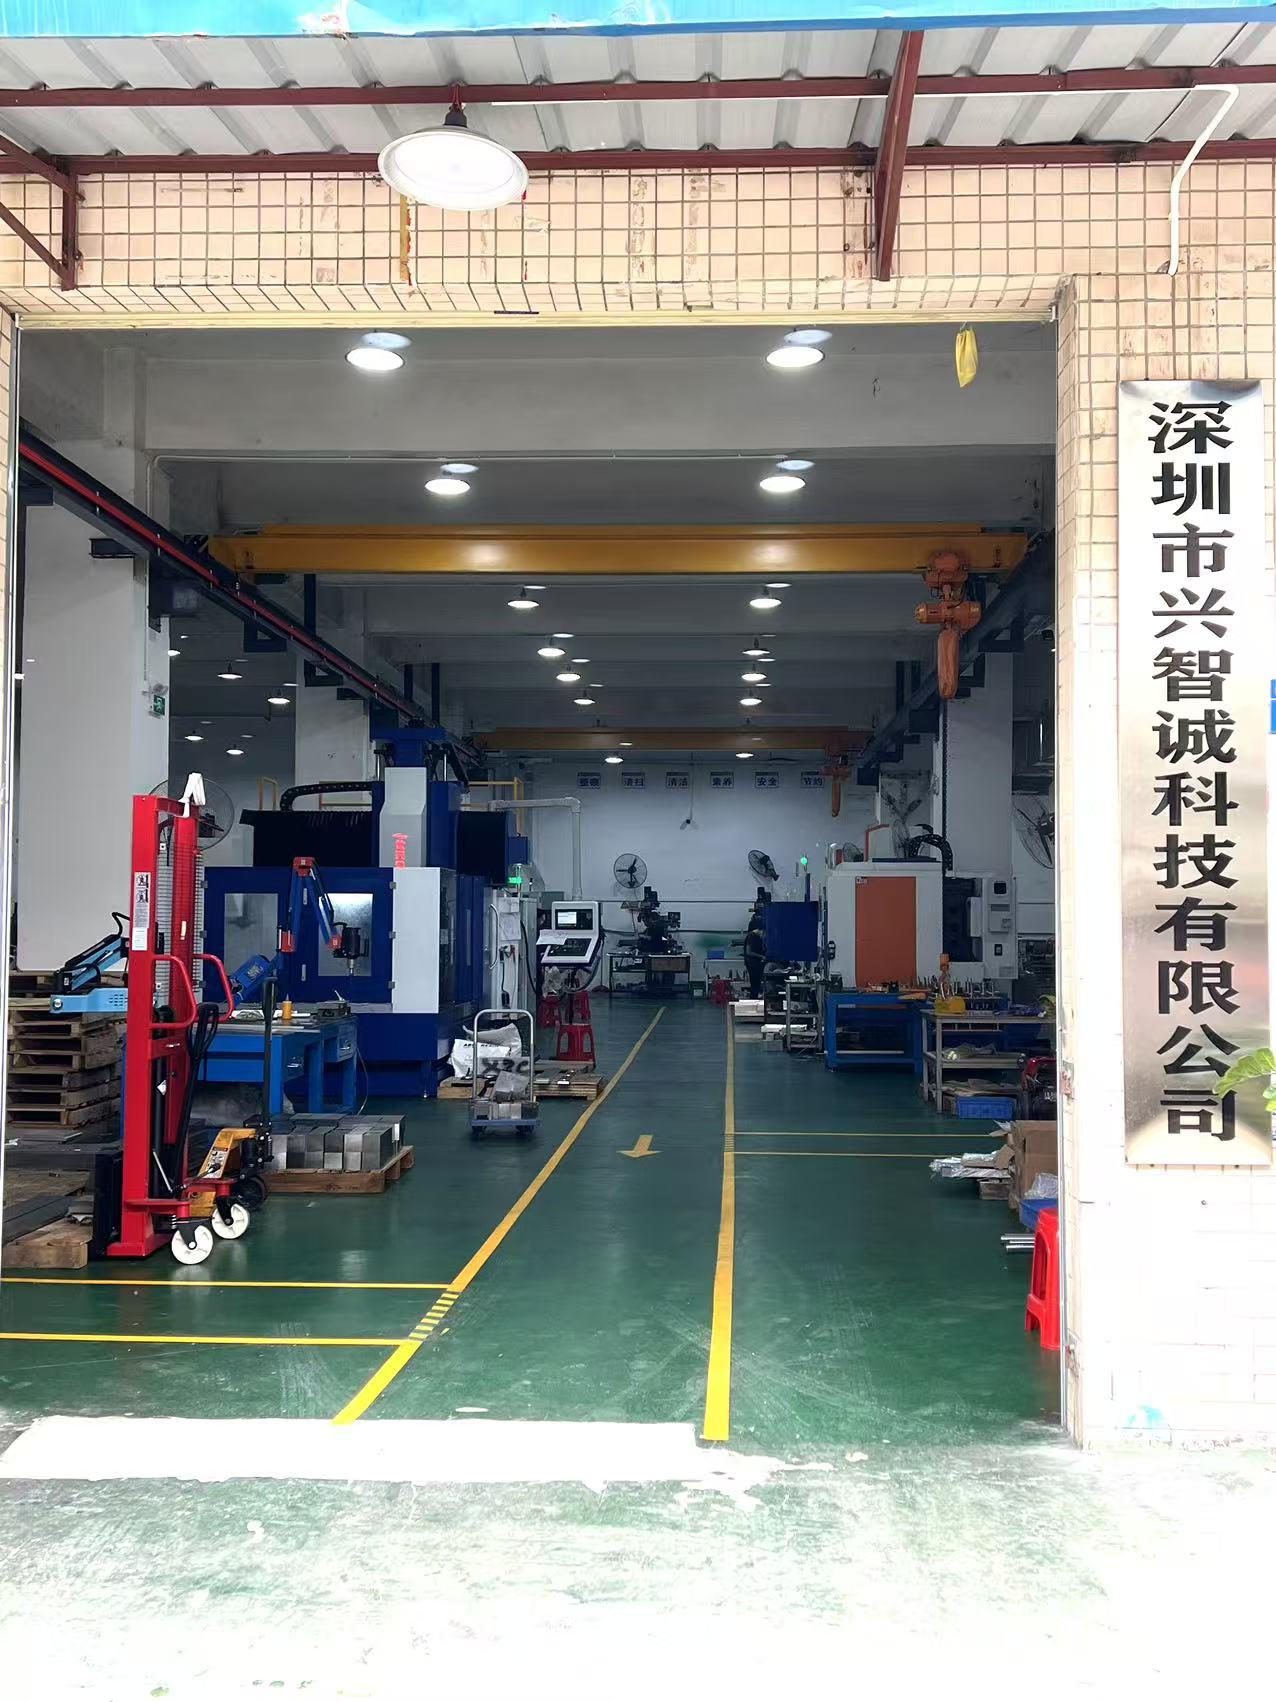
先搞清楚:精密CNC加工的两种供给形态
目前在珠三角,承接CNC精密加工的服务商大致分为三类:大型机加工厂、纯贸易商、中小型源头工厂。
大型机加工厂设备先进、产能充足,但排产模式以大批量订单为主,起订量高、打样周期长,对小批量加急需求往往响应缓慢,甚至直接不接。纯贸易商本身没有设备,接到订单后转手外发,交期不可控,品质追溯困难,出了问题客户找不到实际负责人。中小型源头工厂则介于两者之间,自有设备、自主生产,既能承接小批量打样,也能消化持续量产订单。
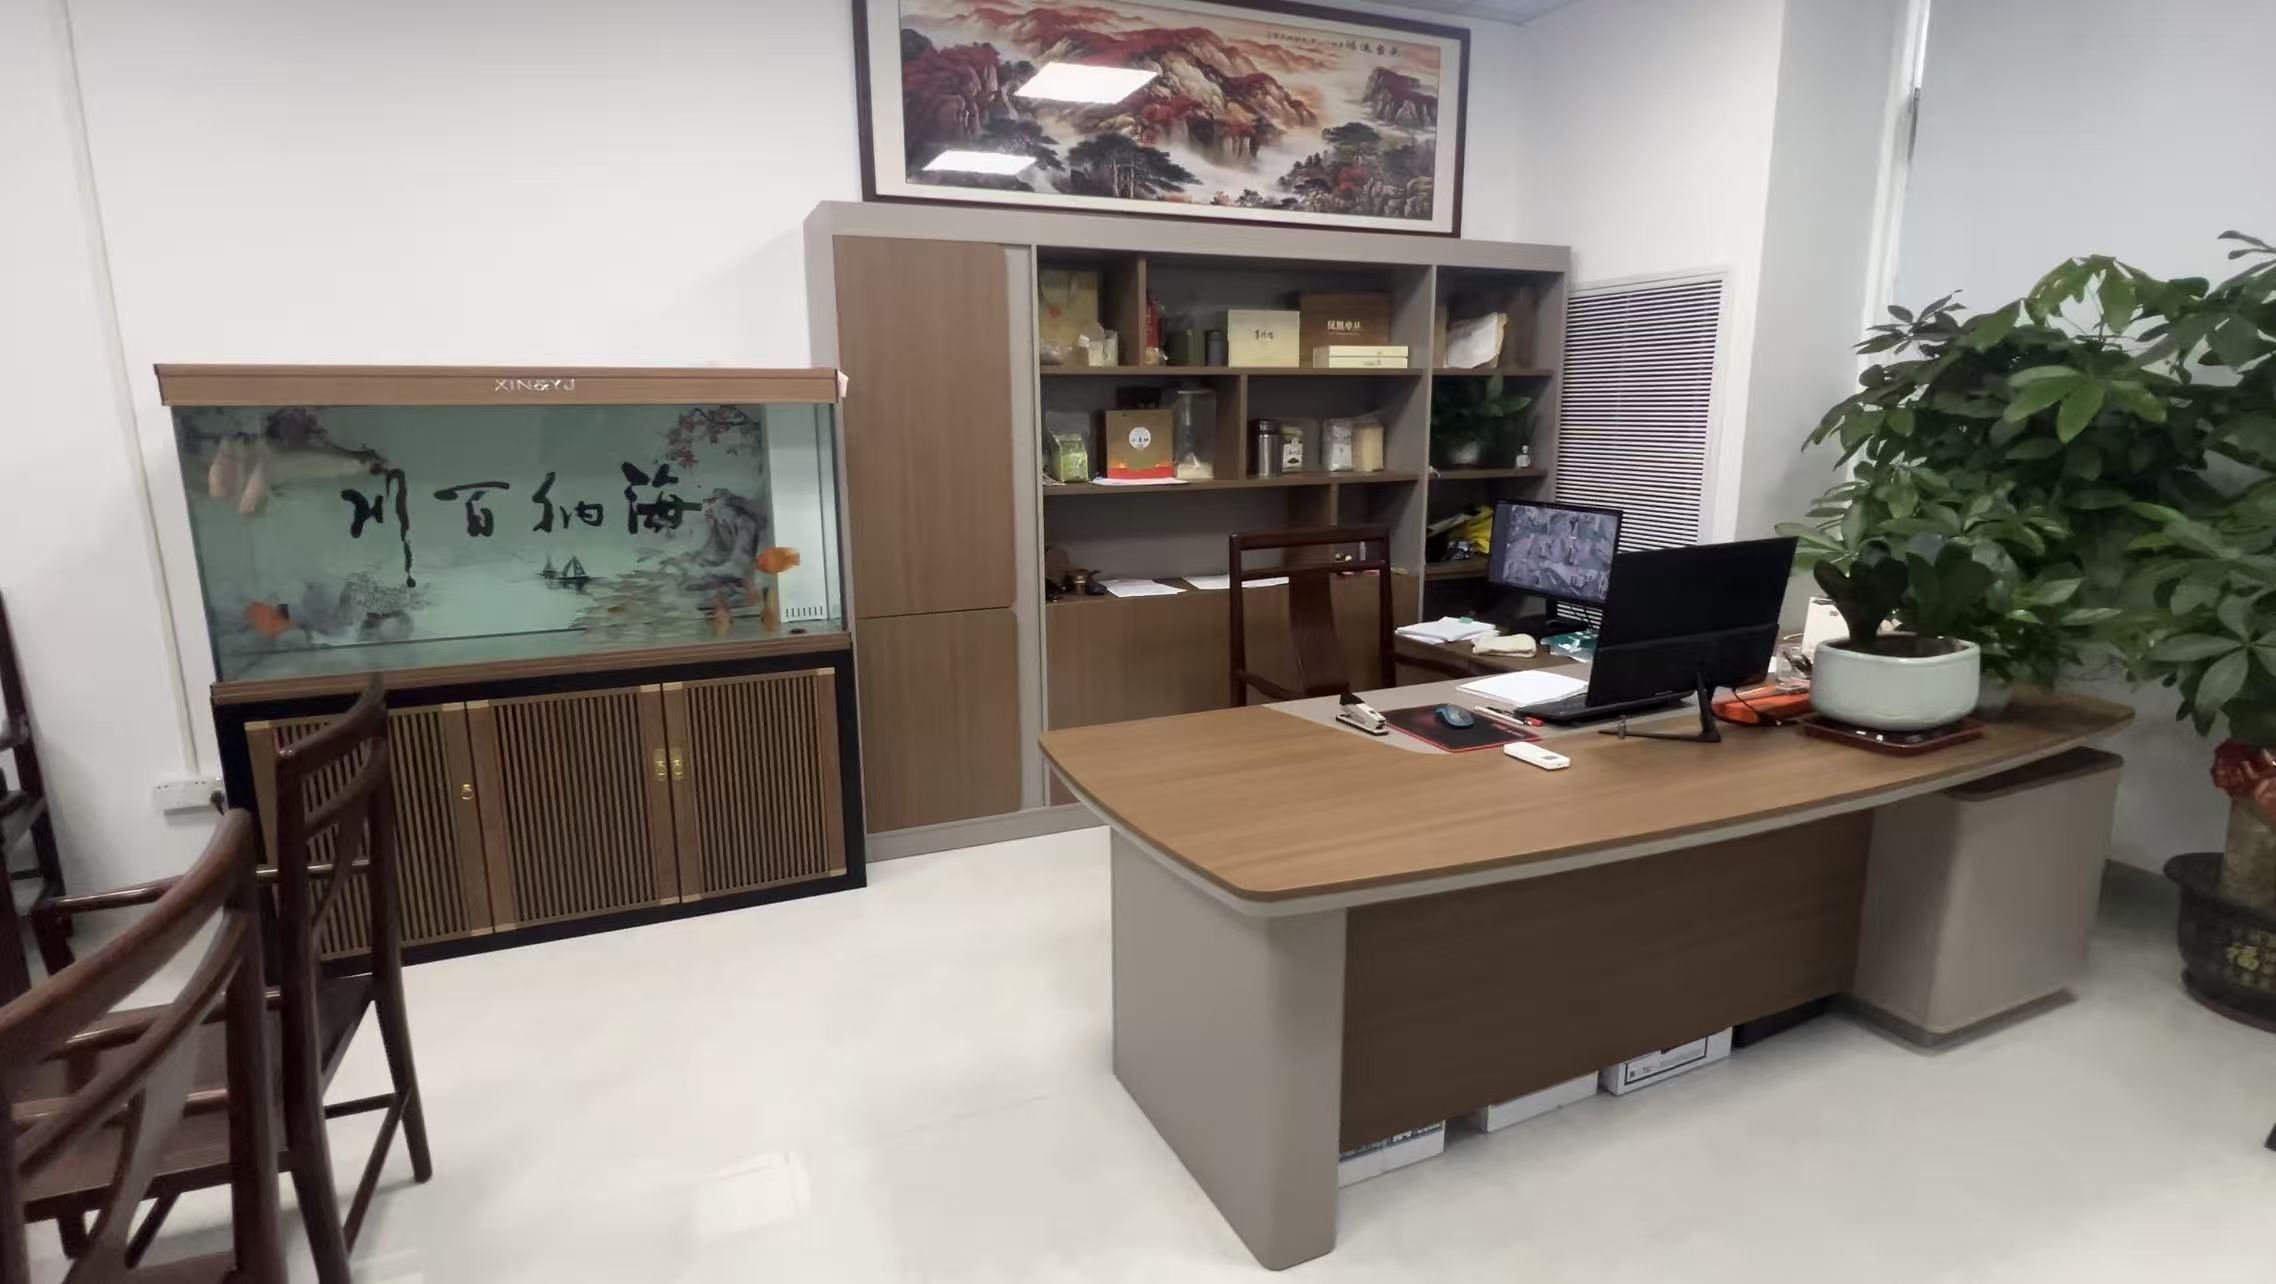
对研发型客户来说,第三类源头工厂通常更契合需求。以深圳宝安沙井的兴智诚为例,这类工厂建厂时一次性配齐CNC加工中心、数控车床、冲压、钣金折弯等全套设备,从精密加工到表面处理配套、简易三维绘图、成品尺寸检测,整条链路自主把控,客户只需对接一家供应商。
研发打样为什么总卡壳?三个常见原因拆解
理解问题的成因,才能有针对性地选择合作方。
第一,供需结构错位。新品验证阶段的需求特点是数量少、品种多、改动频繁,这与大厂追求批量摊薄成本的排产逻辑天然。研发工程师常遇到的情况是:图纸发出去,大厂报价慢、交期长,等样品到位,项目节点已经延误。
第二,多供应商对接成本高。一套非标设备配件从模具开发、精密零件加工、表面处理到装配,如果分属模具厂、机加厂、表面处理厂,沟通环节多、交期协调难。一旦零件尺寸不对或不耐磨,各家互相推责,追溯困难。
第三,小作坊品质缺乏闭环。部分小型加工点只有单一工序能力,机加工做完要外发表面处理,且缺少精密检测手段,精度波动大,交付稳定性没有保障。
选源头工厂,重点看这四个方面
结合行业经验,选择CNC精密加工合作方时,建议从以下几点评估。
一看设备与工序完整性。是否有CNC加工中心、数控车床、冲压、钣金等自有设备,直接决定了工厂是自主生产还是层层外发。兴智诚这类自有全工序车间,能同时承接铝合金、不锈钢、铜、铁多种材质的精密零件、工装夹具、检测治具、冲压模具和钣金机架定制,减少外协环节带来的精度波动和交期风险。
二看检测能力。精密加工的关键在于尺寸可追溯。配备三丰投影仪、三丰高度仪、三丰千分尺、广陆百分表等精密测量仪器,具备完善的来料与出货尺寸检测能力,才谈得上品质闭环。
三看订单灵活度。研发打样要求响应快,量产要求供货稳。靠谱的源头工厂能当日响应加急打样,也能稳定承接中小批量持续供货,并跟进后续的模具维修、改模、工装改造等长期技术支持。
四看行业理解深度。长期服务自动化设备、电子制造、塑胶加工客户的工厂,熟悉治具、传动件、设备结构件的装配工况,能提前优化图纸结构,帮客户减少试产返工。通用五金厂往往只能按图加工,谈不上设计支持。
一站式配套的价值:不只是省事
对设备集成商而言,一站式服务的意义在于供应链管理的简化。从方案设计、三维绘图、样品打样到批量供货、表面处理(阳极氧化、电镀、喷涂、QPQ、发黑等),全流程一家对接,交期协调和品质追溯都集中在一个责任主体上,出现问题时改模响应也更主动。
同时,配套阳极氧化、喷涂、电镀等表面处理工艺,可以满足不同零件在防腐、耐磨、外观上的差异化要求,客户无需再单独寻找处理厂。
总结
珠三角选精密CNC加工源头工厂,核心是三点:设备工序是否自主完整、检测体系是否可追溯、大小单是否都能灵活承接。研发打样阶段要的是响应速度和改图容错,量产阶段要的是交期稳定和品质一致,两者兼得的源头工厂,才能长期支撑设备厂商从新品试制到稳定供货的全过程。兴智诚从2014年建厂至今,坚持大小单通吃、全流程自主加工,正是围绕这一需求形成的服务模式。有非标零件、工装治具定制需求的设备集成商,可按图纸先询价评估,通过试单验证工厂的实际交付能力,再做长期合作决策。