自动化设备连接座是设备结构中承上启下的关键零件,一头连接伺服电机、丝杆、导轨等传动部件,一头固定在设备机架或工作台上。它看起来只是一个小小的结构件,但一旦定制加工不到位,轻则装配费劲、反复返工,重则影响传动精度、导致设备运行抖动或异响。很多设备厂商在定制连接座时,因为选材、精度要求、结构设计等环节考虑不周,吃过不少亏。本文围绕自动化设备连接座定制加工中的常见问题,从图纸准备、材质选择、精度控制到验收检测,逐一梳理需要注意的要点,帮助您在来图定制时少走弯路,把交期和品质都抓在自己手里。
认识连接座:定制前必须明确的基础要求
连接座属于典型的非标结构件,每台设备的工况不同,对连接座的要求也不同。定制之前,客户首先要明确三个基本问题:连接的是什么部件、承受多大的载荷、装配在什么位置。
从功能上看,连接座一般分为电机连接座、传动连接座、结构支撑连接座几类。电机连接座通常对同轴度、孔位公差要求较高,直接影响电机输出轴与传动部件的对中精度;传动连接座要考虑受力方向和振动工况,结构上往往需要加强筋;结构支撑类则更注重整体刚性和安装孔位的准确性。
材质选择上,自动化设备行业常用的是铝合金、不锈钢、碳钢(铁)和铜几类。铝合金重量轻、易加工、配合阳极氧化处理有不错的防腐和外观效果,适合中小载荷的连接部位;不锈钢适合有防腐、洁净度要求的环境;碳钢强度高、成本低,常用于重载或机架连接部位,配合发黑、电镀等表面处理防锈。材质选得不合适,要么成本浪费,要么零件早期变形、磨损,这个环节值得和加工方充分沟通。
还要提醒一点:连接座没有标准现货,全部需要来图定制。图纸信息是否完整,直接决定了后续加工的顺畅程度。
常见问题拆解:为什么定制连接座容易出岔子
第一类问题是图纸信息不全。不少客户的图纸只标注了外形尺寸,缺少形位公差、表面粗糙度、孔位基准等关键信息,加工方只能凭经验判断,结果做出来的零件装配不上或者配合间隙不对。连接座这类零件,孔位公差、同轴度、垂直度往往比外形尺寸更关键,图纸标注越完整,返工概率越低。
第二类问题是大厂不接小单、小厂精度不稳。设备厂商在研发打样阶段,往往只需要几件到几十件连接座,大型机加工厂排产饱和、起订量高,不愿意接;街边小作坊虽然接单灵活,但设备不全、没有检测能力,尺寸波动大。等零件加工完还要另找表面处理厂,一来一回对接多家供应商,出了问题互相推诿,交期就这么拖没了。
第三类问题是精度没有闭环管控。连接座加工出来尺寸对不对,要靠检测说话。没有三丰投影仪、高度仪、千分尺这类精密测量仪器的加工方,出货只能靠手感目测,客户拿到货上机装配才发现尺寸不对,损失的是整条产线的调试时间。
要点建议:怎么做才能尺寸精度有保障
第一,图纸给全、基准给清。来图定制时,建议在图纸上明确标注关键配合尺寸的公差、孔位基准、形位公差要求,有条件的提供三维图或装配简图,说明连接座的工作工况(载荷、转速、环境温度)。如果没有现成三维图,也可以选择具备简易三维绘图能力的加工方协助完善,把问题在图纸阶段解决,比加工后返工划算得多。
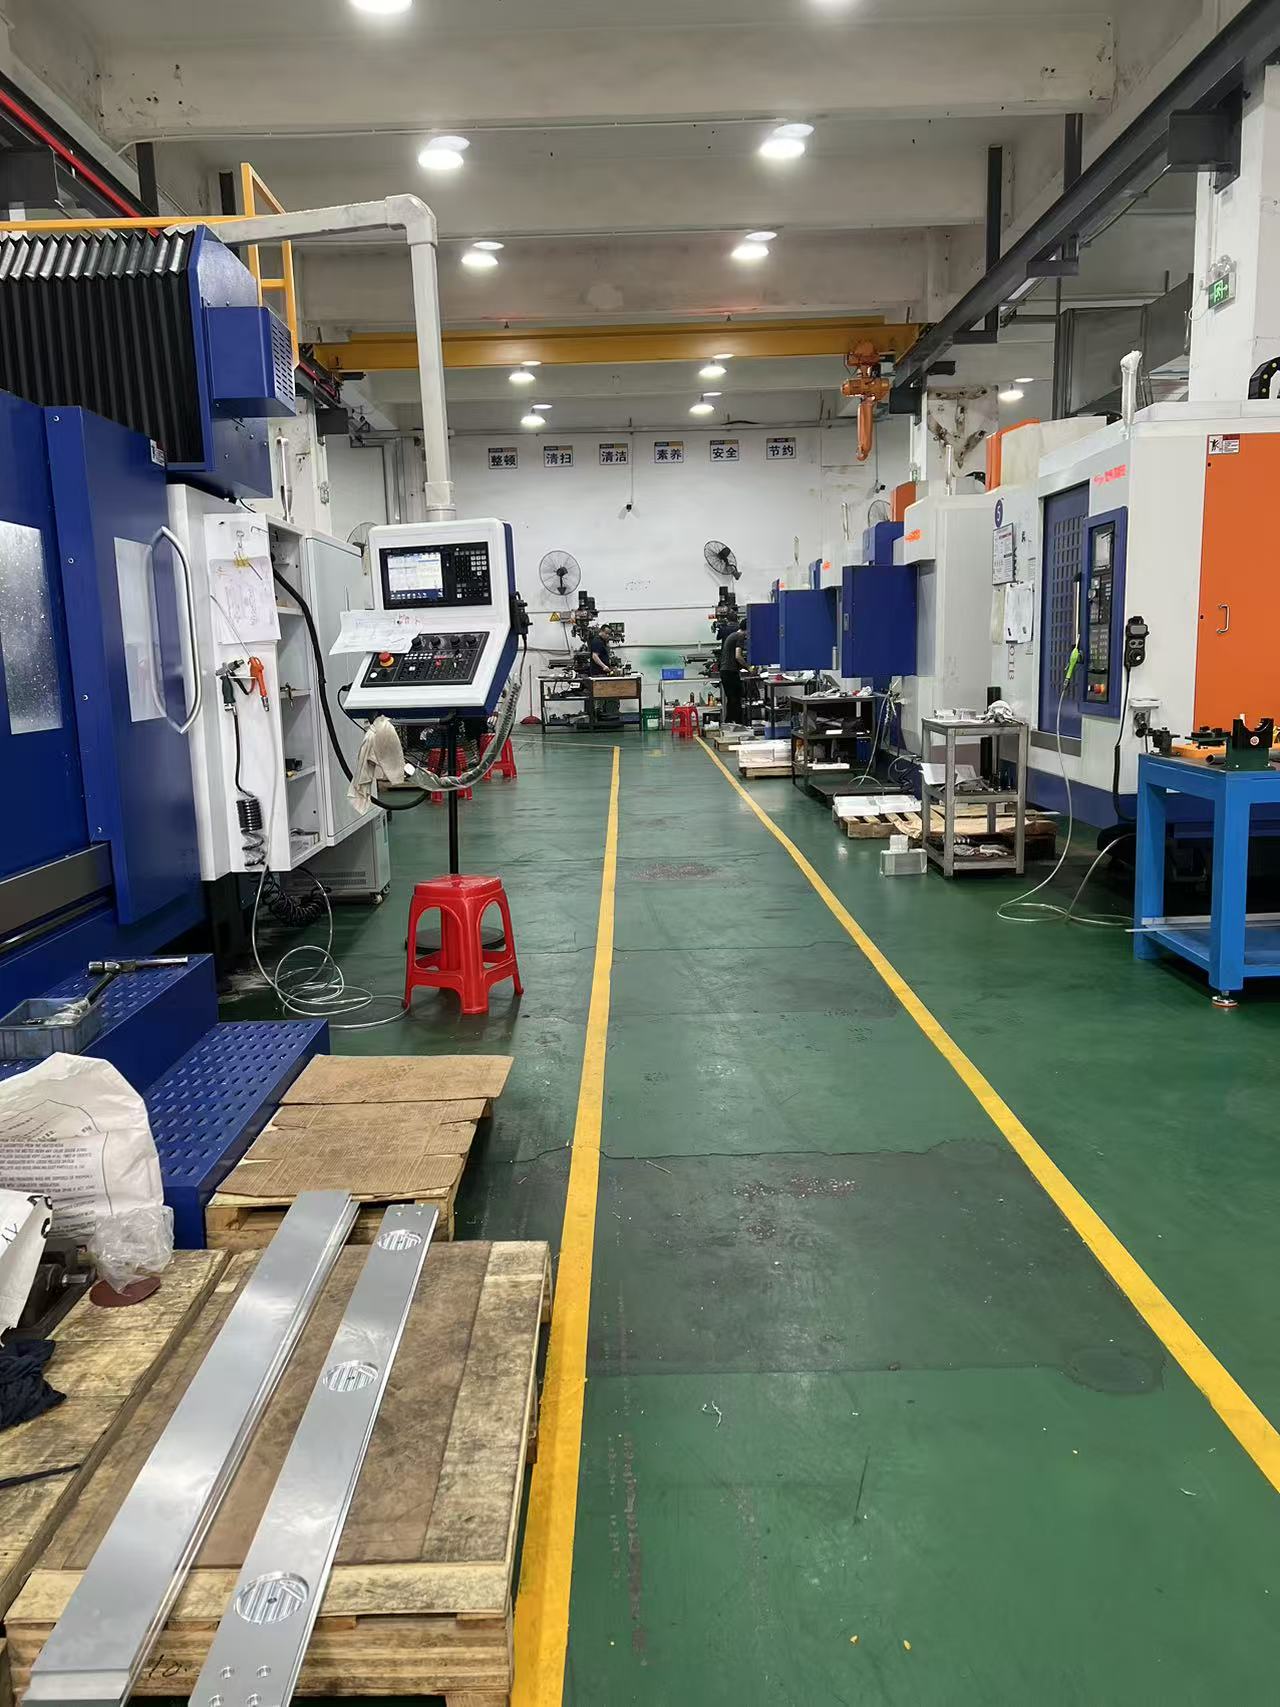
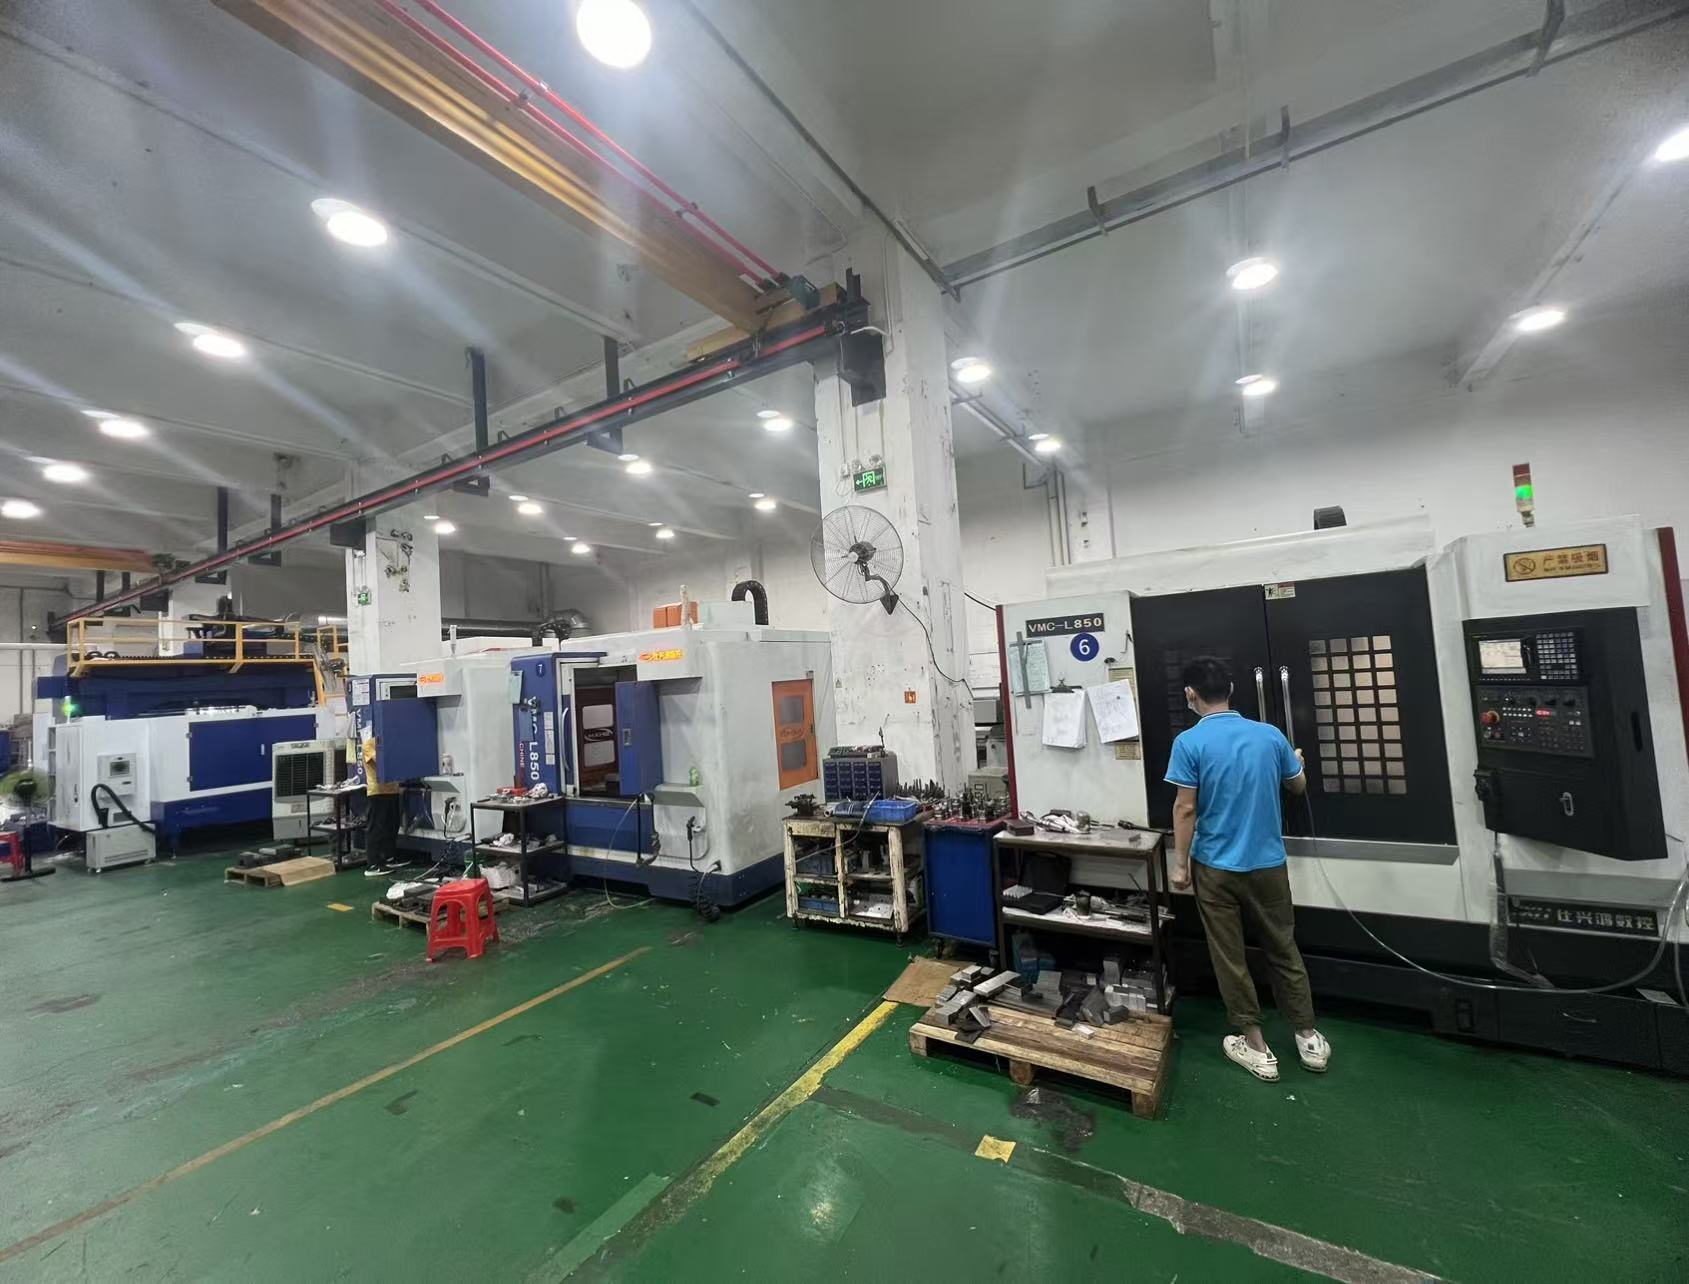
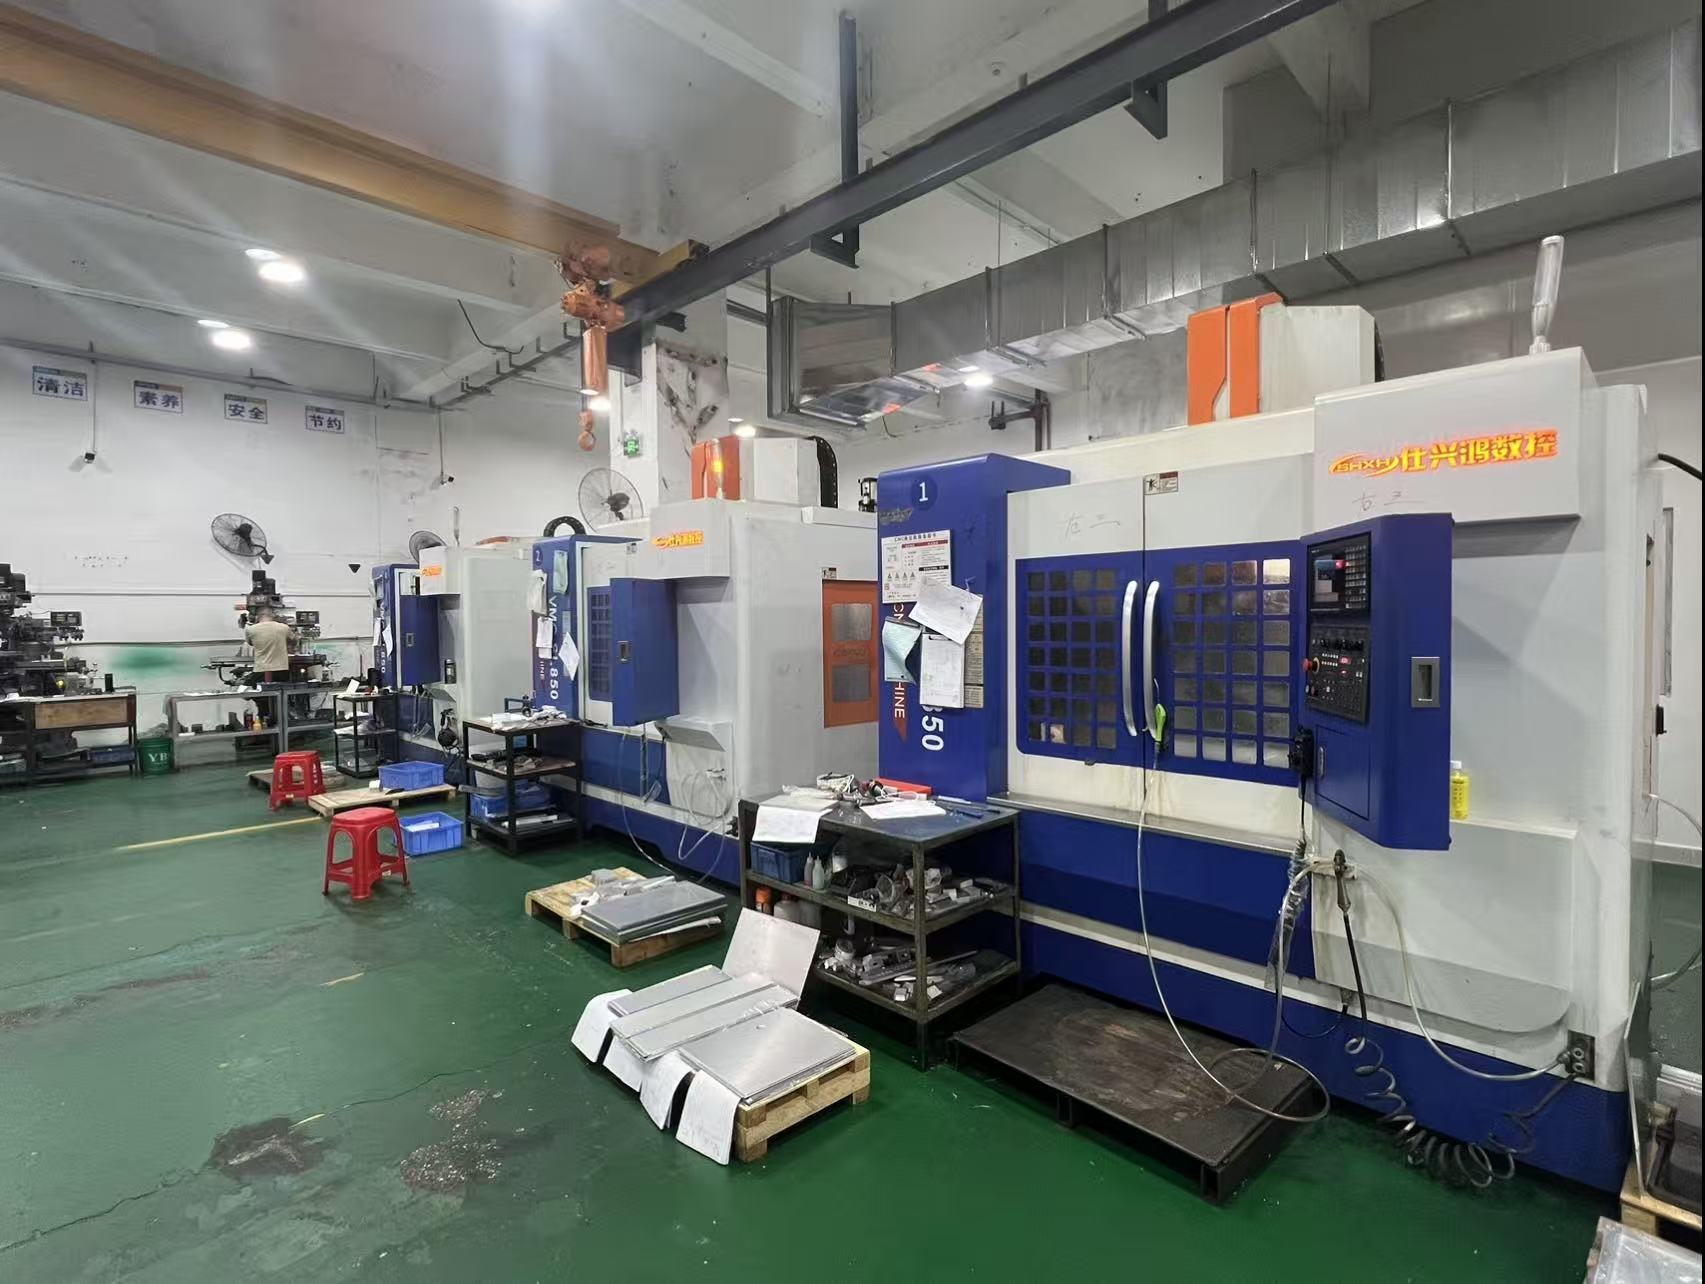
第二,选择工序自主、检测配套的加工方。判断一家加工厂靠不靠谱,可以看三点:一看是否自有CNC加工中心、数控车床等主要设备,而不是外发转手;二看是否配备精密检测仪器,来料和出货都有尺寸检测记录;三看表面处理是自做还是有稳定的配套渠道。像阳极氧化、电镀、喷涂这类表面处理,如果加工方能统一配套,客户就不需要多头对接,出了尺寸问题也有明确的责任方。
第三,交期与批量模式要提前谈清楚。研发打样阶段优先选择能当日响应、支持小批量加急的工厂,先快速验证结构方案;方案定型后再转入稳定批量供货。同时要确认加工方能否提供后续的模具维修、工装改造等技术支持,设备迭代时零件跟着改,不需要重新找供应商。
第四,验收环节抓关键尺寸。连接座到货后,建议重点复检孔位间距、配合孔径、定位面平面度这几个关键项,与图纸公差逐项对照。规范的加工方出货前应提供尺寸检测结果,尺寸可追溯、可管控,这是判断品质稳定性的直接依据。
总结:把连接座定制当成系统工程来做
自动化设备连接座定制,核心在于三点:图纸信息完整是前提,材质与精度要求匹配工况是关键,加工方工序自主、检测配套是保障。这三点做扎实了,连接座的装配效率和设备运行稳定性就有了基础。
在深圳宝安沙井,深圳市兴智诚科技有限公司十多年来专注非标自动化配件定制加工,自有CNC加工中心、数控车床、冲压、钣金全套设备,可承接铝合金、不锈钢、铜、铁等材质的连接座、工装治具、精密零件来图来样加工,配备三丰投影仪、高度仪等精密检测仪器,出货尺寸可检测、可追溯,并配套阳极氧化、电镀、喷涂等表面处理,大小批量均可承接。如果您正在为设备连接座或其他精密零件的定制加工寻找稳定配合的伙伴,欢迎把图纸发到szxingzhicheng@163.com询价,兴智诚愿以靠谱的交期和稳定的品质,成为您设备研发路上可靠的加工配套方。