工装夹具、检测治具是非标自动化产线上的隐形骨架,工件定位准不准、装配效率高不高,往往就取决于这几套看似不起眼的工装。而对设备厂商来说,更头疼的往往不是第一次定制,而是后续的改模与工装调整——产品结构一变,夹具就得跟着改。改模响应速度,直接决定新品验证周期和产线停机时间。这篇文章就从行业实际出发,聊聊工装夹具治具定制中的改模响应问题,以及在南京及长三角地区寻找加工合作伙伴时,哪些能力点值得重点考察。
一、为什么改模响应是治具定制的核心考验
治具与夹具不同于标准件,它和客户的产品结构深度绑定。产品迭代一次,定位面、压紧点、检测基准往往都要跟着调整。行业里常见的情形是:客户研发阶段打了样,方案改了两三轮,治具也跟着改了两三轮。如果加工方每次改模都要重新排产、排队等机时,客户的新品验证节奏就会被硬生生拖慢。
因此,判断一家加工厂能不能快速响应改模,本质上看三件事:一是是否自有加工设备,改模不需要外发排队;二是是否有原始三维数据和结构档案,改起来有据可依;三是排单机制是否灵活,小批量的改动单能不能插进生产计划。这三点缺一条,改模周期就很难压缩。
二、改模响应慢的三个常见原因
第一,外协链条过长。不少加工厂本身只做机加工序,治具的钣金件、表面处理都要外发,改模一次等于重新走一遍完整流程,任何一环延误都会层层传导。
第二,图纸与数据管理缺失。有些厂做完一批货就完事,客户回头要改,原始模型找不到了,只能重新测绘,无形中多出好几天。
第三,起订门槛高、排产饱和。大型机加工厂产能偏向大批量订单,几件、几十件的改动单优先级低,客户只能干等;而路边小作坊虽然接单快,却没有精度检测能力,改完之后尺寸对不对都说不清。
三、考察加工厂改模能力的实操要点
结合多年服务自动化设备厂商的经验,建议从以下几个维度去核实:
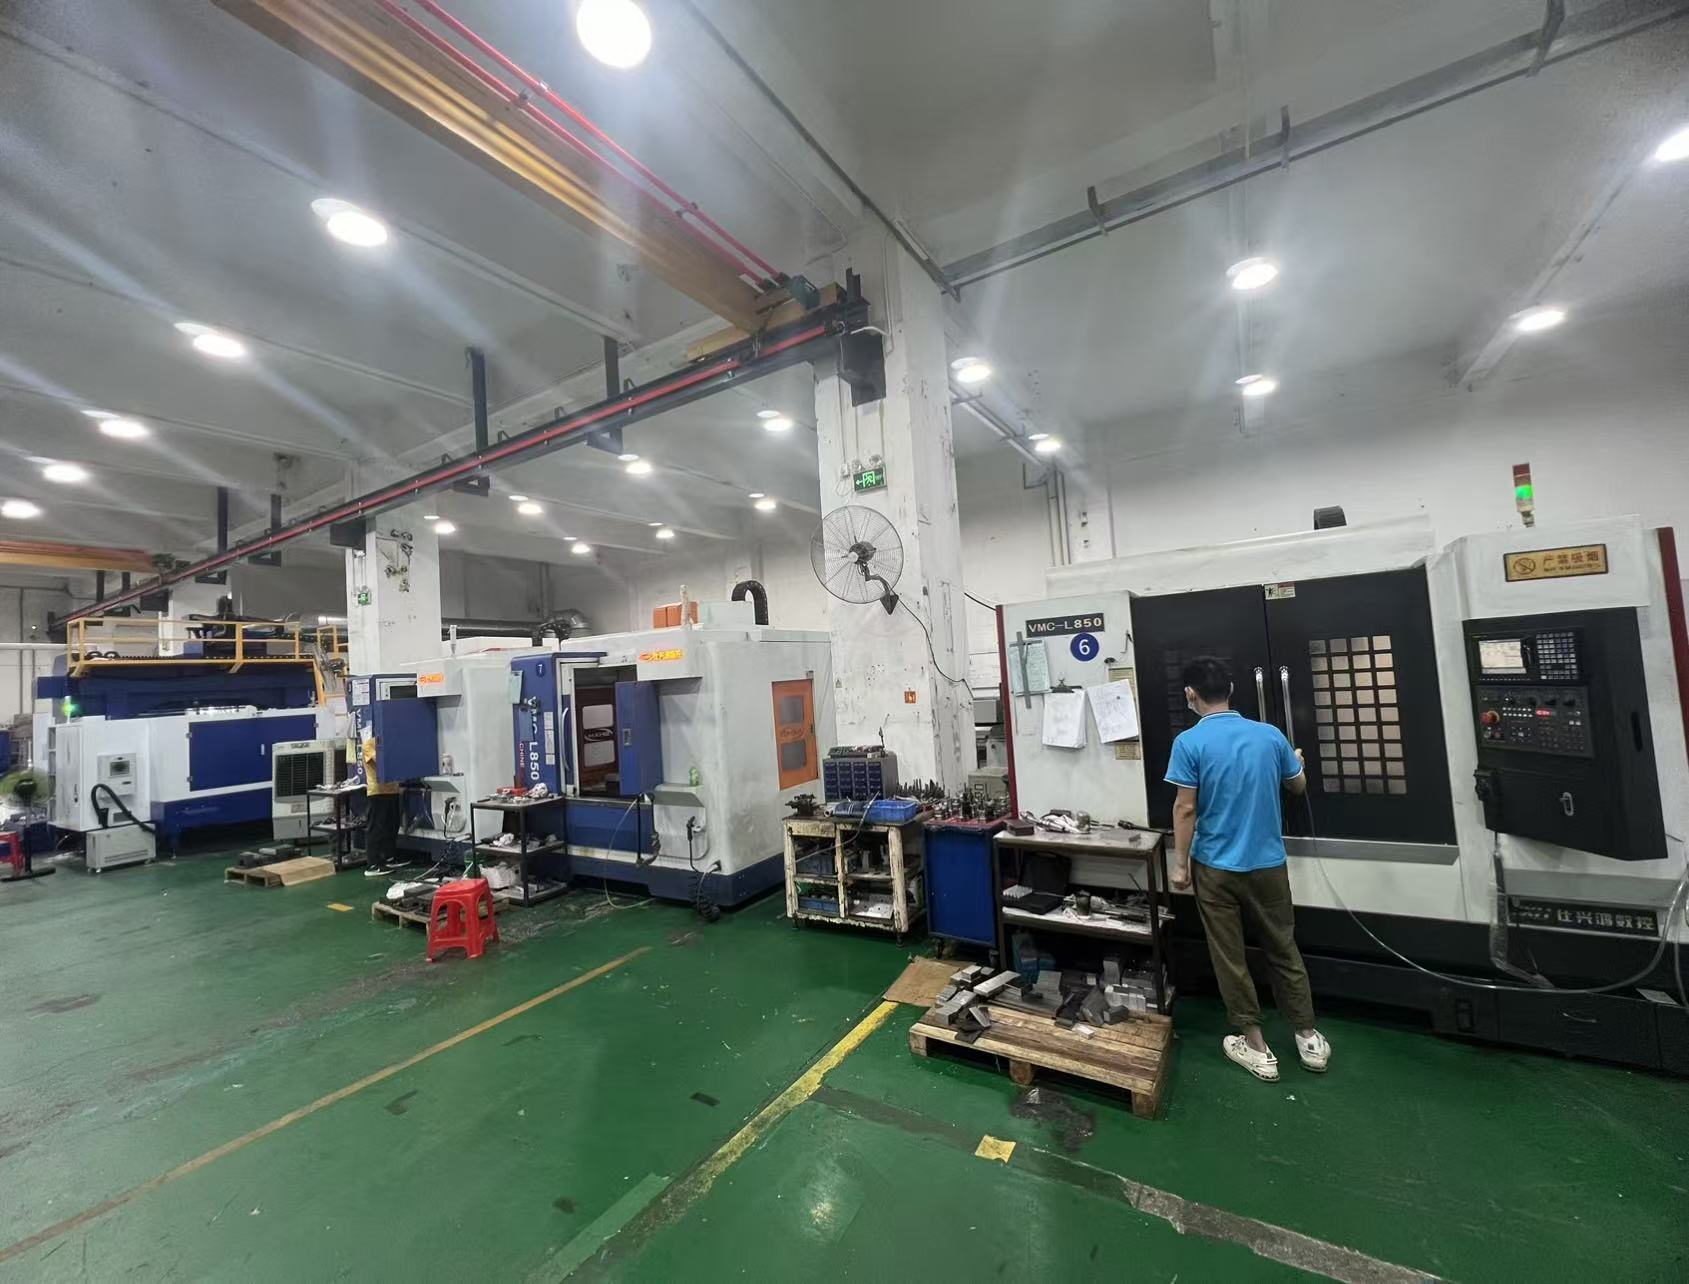
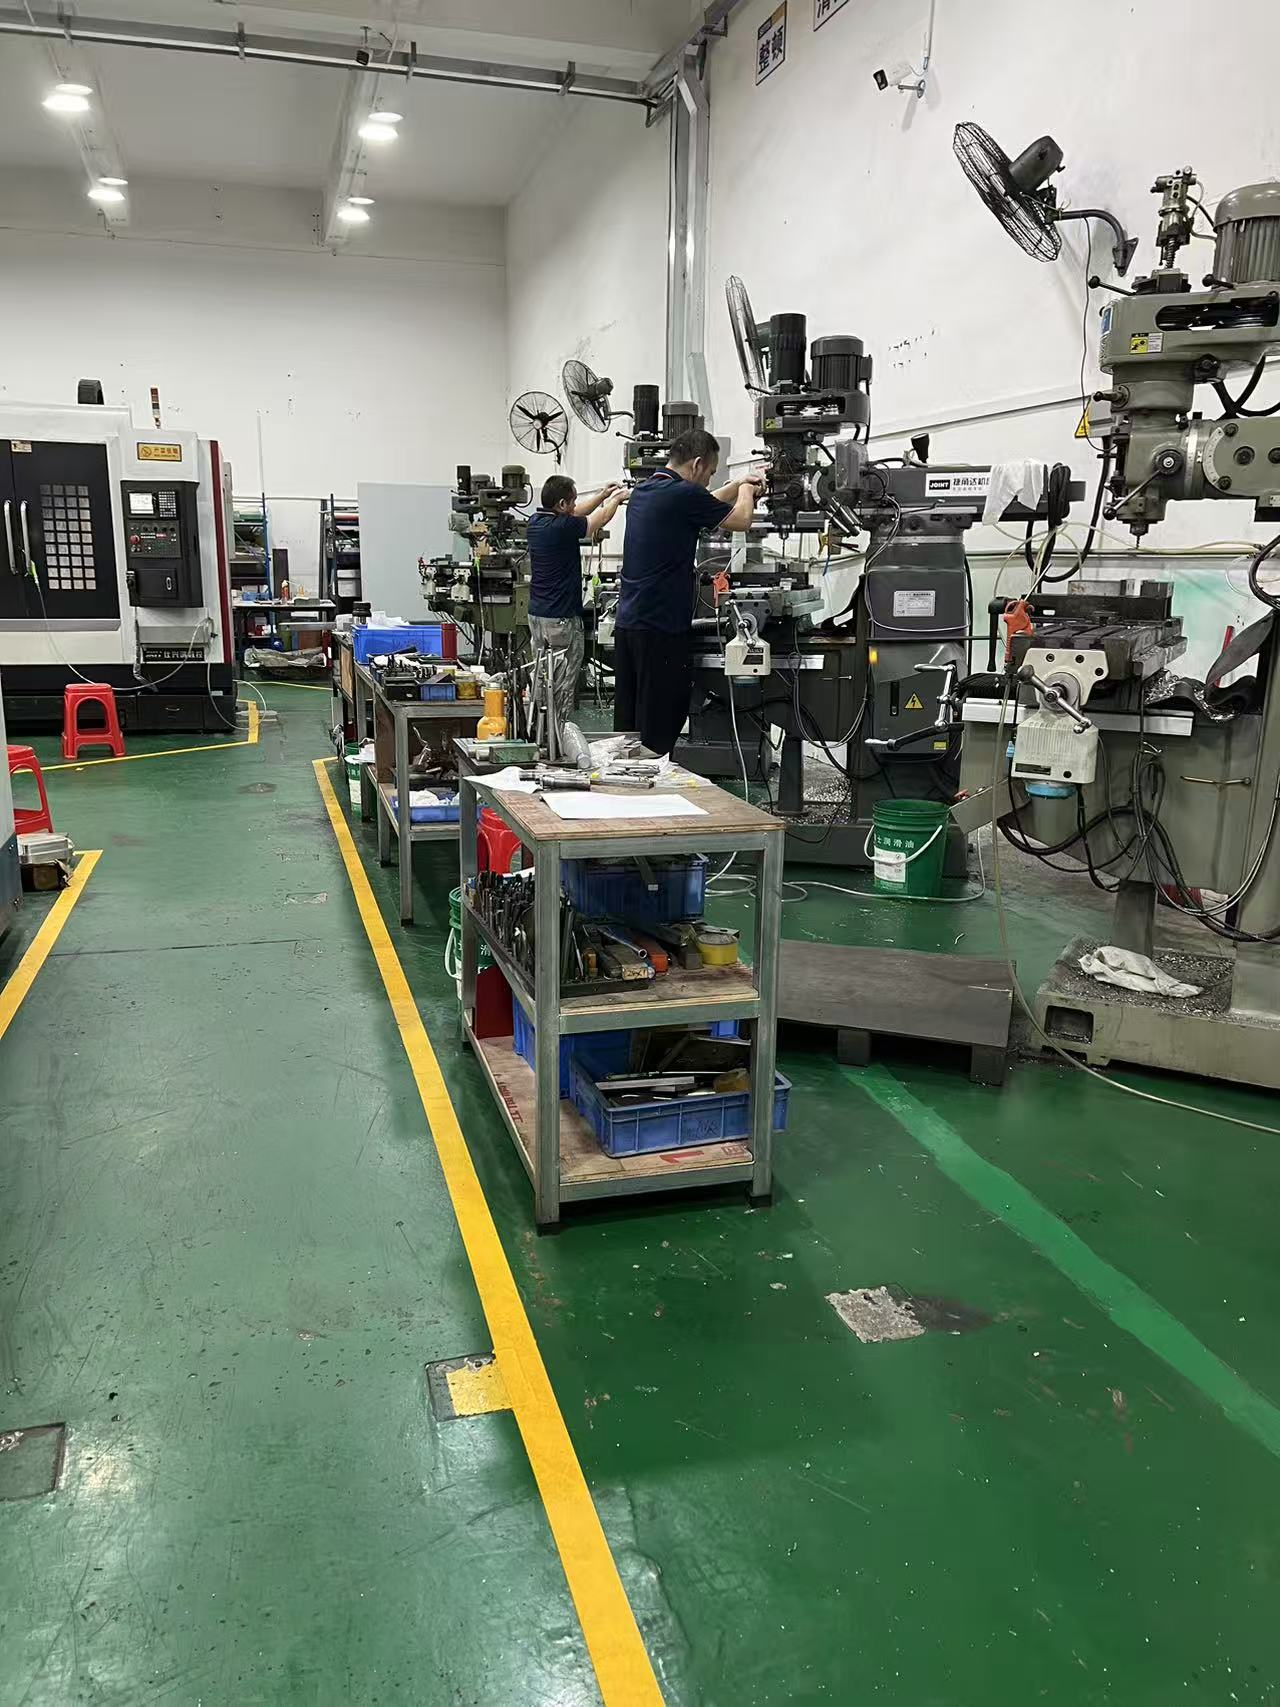
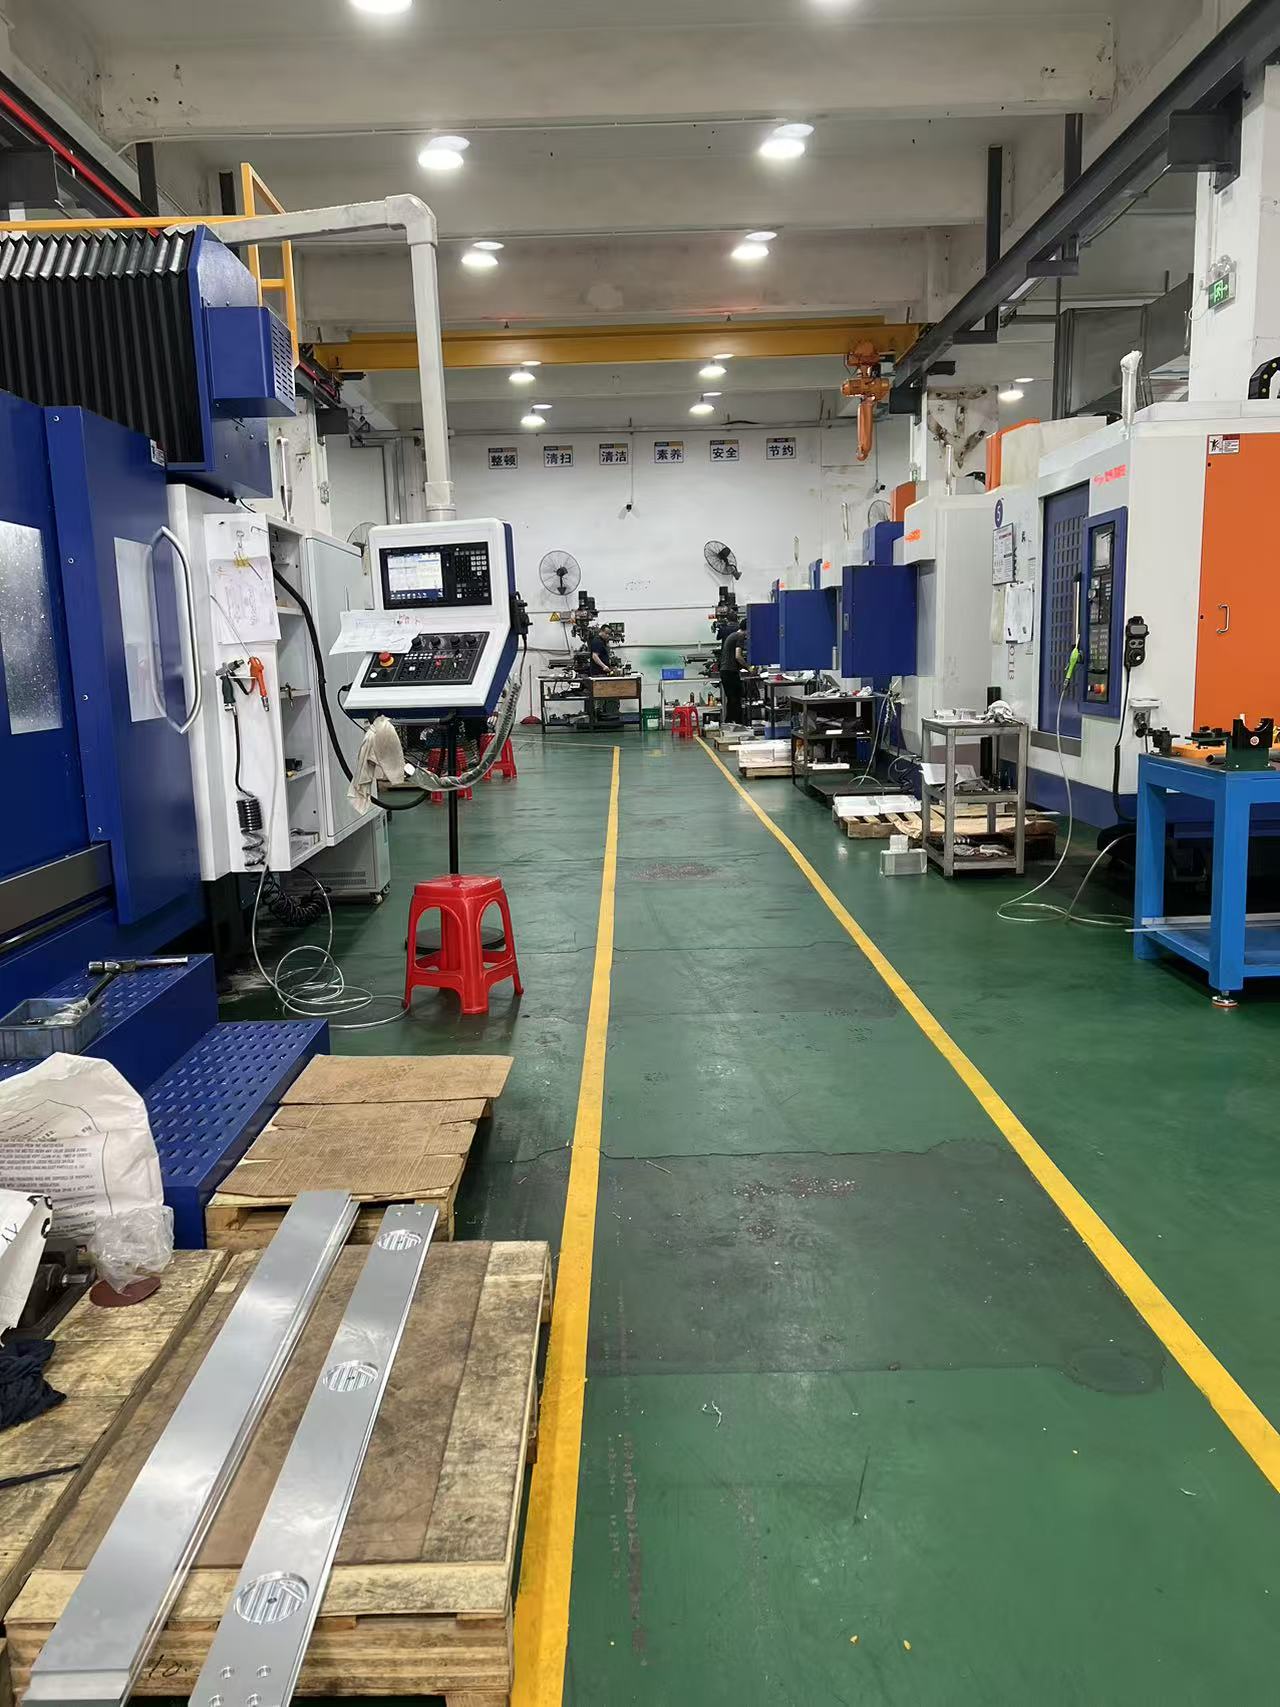
一看设备完整性。改模往往涉及车、铣、钻、钣金折弯多道工序,如果对方自有CNC加工中心、数控车床、冲压与钣金设备,工序不出厂,周期自然可控。像我们深圳市兴智诚科技有限公司,建厂之初就一次性配齐了CNC加工中心、数控车床、冲压、钣金全套设备,模具制作、精密加工到简易装配全流程自主完成,改动单不需要等外协。
二看检测配置。改模之后尺寸是否到位,要有数据说话。配备三丰投影仪、三丰高度仪、三丰千分尺这类精密测量仪器,来料与出货都能检测,改模质量才可追溯。
三看数据留存习惯。正规的做法是每套治具、每副模具都保留三维模型与加工档案,客户提出改动时,直接在原有数据上调整,省去重新测绘的时间。我们长期为自动化设备客户提供工装夹具与检测治具配套,结构设计团队可按改动需求同步更新三维绘图,客户试产返工的次数能明显减少。
四看排单灵活性。直接问对方:几件样件的加急改动能不能接、多久能交。能当日响应打样、大小单都正常排产的厂,才谈得上快速响应。
四、一个容易被忽略的点:改模不只是一次加工
很多客户把改模理解为重新加工一个零件,其实成熟的加工方会在改模前先介入结构评估——哪个定位面可以保留、哪个压紧点需要移位、材料强度够不够,提前给出优化建议,避免改完还要再改。我们承接改模、工装改造的同时也提供模具维修服务,长期合作的客户产线一旦调整,图纸发过来,方案评估、加工、检测一气呵成,这也是设备厂商愿意把治具长期交给同一家配套的原因。
五、材质与表面处理的配套能力
改模之后常涉及零件材质与表面处理的匹配问题。定位件、传动件对耐磨性有要求,可能需要QPQ、发黑或电镀;结构件和外观件则常用铝合金加阳极氧化或喷涂。如果加工方只能做裸件,表面处理还要客户自己另找供应商,出了配合问题互相扯皮。我们支持铝、不锈钢、铜、铁多种材质加工,阳极氧化、电镀、喷涂等表面处理配套外协资源统一管理,客户只需要对接一家。
六、地域不是障碍,响应机制才是
南京及周边的设备厂商在选择治具定制伙伴时,不必局限于本地。长三角物流发达,图纸沟通线上即可完成,真正决定交付速度的是工厂的排产机制和数据管理能力。像我们深圳宝安沙井的工厂,长期服务珠三角自动化设备厂商,同样承接全国各地的图纸询价与定制订单。对客户而言,与其在大厂不接小单、小厂不放心质量之间两难,不如直接筛选一家设备齐全、大小单通吃、改模有档案的实体工厂。
总结来说,判断一家工装夹具治具定制加工厂能否快速响应改模,核心就看四点:自有全工序设备、精密检测配套、三维数据留存、灵活排单机制。这四点齐了,新品验证和产线调整的周期就能实实在在压下来。如果您手上有治具改动或新项目打样需求,欢迎把图纸发到szxingzhicheng@163.com询价,深圳市兴智诚科技有限公司(兴智诚)会安排结构团队评估后给出加工方案与交期答复,公司地址位于深圳市宝安区沙井街道共和社区第三工业区B区A、B栋厂房A104,欢迎设备集成商来图洽谈。