在自动化设备生产、电子制造、塑胶加工等领域,钣金机架和精密五金零件是设备的核心支撑结构,直接影响设备的整体运行稳定性、装配精度和使用寿命。但很多采购方、研发负责人在定制加工这类部件时,常常会遇到各类问题:要么交付后尺寸误差大,无法顺利装配;要么结构强度不够,长期承重后变形;要么表面处理不符合使用场景要求,用不了多久就出现腐蚀磨损;更有甚者,因为前期对接疏漏,交期一拖再拖,耽误了整台设备的交付进度。
这些问题看似细碎,却往往会打乱整个项目的开发节奏,还会额外增加供应商对接、返工修改的成本。本文将结合十余年非标加工行业经验,梳理钣金机架与五金精密零件加工中常见的问题,分析问题出现的原因,并给出实用的避坑与优化建议,帮助相关企业在定制这类部件时少走弯路。
钣金机架加工常见问题及原因
钣金机架是非标自动化设备的基础承载结构,对尺寸精度、结构强度、整体平整度都有较高要求,加工过程中容易出现三类常见问题。
第一类是尺寸偏差与装配误差。很多设备企业拿到加工完成的钣金机架后,常会出现孔位对不准、机架拼接缝隙过大,安装脚位不水平的问题,导致后续设备部件无法顺利装配,只能现场打磨扩孔,甚至直接返工重做。这类问题出现的核心原因通常有两个:一是前期展开下料计算失误,钣金加工需要将三维结构展开为平面下料图,如果加工方没有考虑钣金厚度、折弯拉伸系数,就会导致成型后尺寸出现偏差;二是批量加工时没有统一基准,来料板材本身存在平整度误差,如果加工过程没有做校平预处理,也会导致成品整体变形,安装精度不达标。
第二类是结构强度不足,容易出现变形开裂。部分机架投入使用一段时间后,会出现横梁弯曲、焊接点开裂的情况,尤其是长期承受重载的大型设备机架,这类问题更为常见。出现这类问题,一方面是因为材料选择不符合需求,加工方为了压缩成本私自更换更薄的板材,或者选用强度不达标的材料,无法满足设计承重要求;另一方面是焊接工艺不规范,比如焊接电流不对、焊接间距过大,没有做去应力处理,残留的内应力会导致机架使用一段时间后慢慢变形。
第三类是表面处理不符合实际使用需求。比如车间潮湿环境下使用的机架,短短几个月就出现生锈掉漆;无尘车间使用的机架,表面涂层容易脱落积尘,不方便清洁。这类问题大多是因为没有根据使用场景选择合适的表面处理工艺,或者加工过程中前处理不到位:喷涂前没有除油除锈,就会导致涂层附着力不够,容易脱落;防腐要求高的场景,没有选择对应的镀锌、喷塑工艺,自然达不到预期的防护效果。
精密五金零件加工常见问题及原因
除了钣金机架,各类非标精密五金零件也是自动化设备的核心组成,这类零件对精度、材质、表面性能要求更高,加工过程中常见的问题主要集中在三个方面。
第一是尺寸精度达不到设计要求,公差超标。精密五金零件多用于设备的传动、连接、定位部位,往往有严格的公差要求,一旦超差就会导致装配卡滞、配合间隙过大,影响设备运行精度。出现这类问题,一方面是加工设备精度不足,老旧设备没有定期校准,或者加工过程中刀具磨损没有及时更换,就会导致尺寸出现偏差;另一方面是检测环节不到位,部分小加工厂没有专业的精密检测设备,全靠工人经验判断,无法精准管控公差范围,自然容易出现不合格品。另外,不同材质的加工特性不同,如果加工参数设置不合理,比如铝合金加工进给速度不对,也会导致尺寸误差。
第二是表面处理达不到性能与外观要求。很多零件需要做阳极氧化、电镀、发黑等表面处理,来实现防腐、耐磨、绝缘等功能,实际交付后却常常出现色差、局部漏镀、膜层厚度不够的问题,影响使用效果。这类问题的核心原因是前处理不合格,零件加工后残留的油污、氧化皮没有清理干净,就会导致表面处理时局部无法附着膜层;另外,不同材质的表面处理工艺参数不同,如果没有针对性调整,也会出现膜层性能不达标,比如不锈钢电镀和铝合金阳极氧化的处理流程差异很大,经验不足的加工方很容易出错。
第三是小批量加急订单交期失控,品质波动大。在新品研发和设备维修场景中,企业往往需要少量几件的加急五金零件加工,但很多加工厂要么因为订单排满不接小单,要么接了单之后不断延后交期,品质也没有保障。出现这种情况,一方面是行业内很多大型加工厂只承接大批量量产订单,小订单排产优先级低,自然交付缓慢;另一方面是小作坊自身设备不全,零件加工完成后还要外发做表面处理,多环节对接就会拉长交期,一旦某个环节出问题,品质也无法追溯。
钣金机架与五金零件加工的避坑优化建议
结合行业内多年的加工服务经验,针对上述常见问题,我们可以从供应商选择、需求确认、过程管控三个方面做好优化,规避大部分加工风险。
首先,明确需求参数,提前确认适配方案。企业在发出定制需求时,一定要明确标注核心参数:对于钣金机架,要明确标注材料牌号、板材厚度、焊接要求、公差范围,以及使用场景对应的表面处理要求,比如潮湿车间要明确要求热镀锌处理,无尘车间要指定静电喷塑;对于精密五金零件,要清晰标注公差要求、材质要求、表面处理的性能指标,不要只标注大概尺寸。如果对结构设计有疑问,可以提前和有行业经验的加工方沟通,很多懂自动化设备工况的加工方,可以提前优化图纸结构,避免后续试产返工。
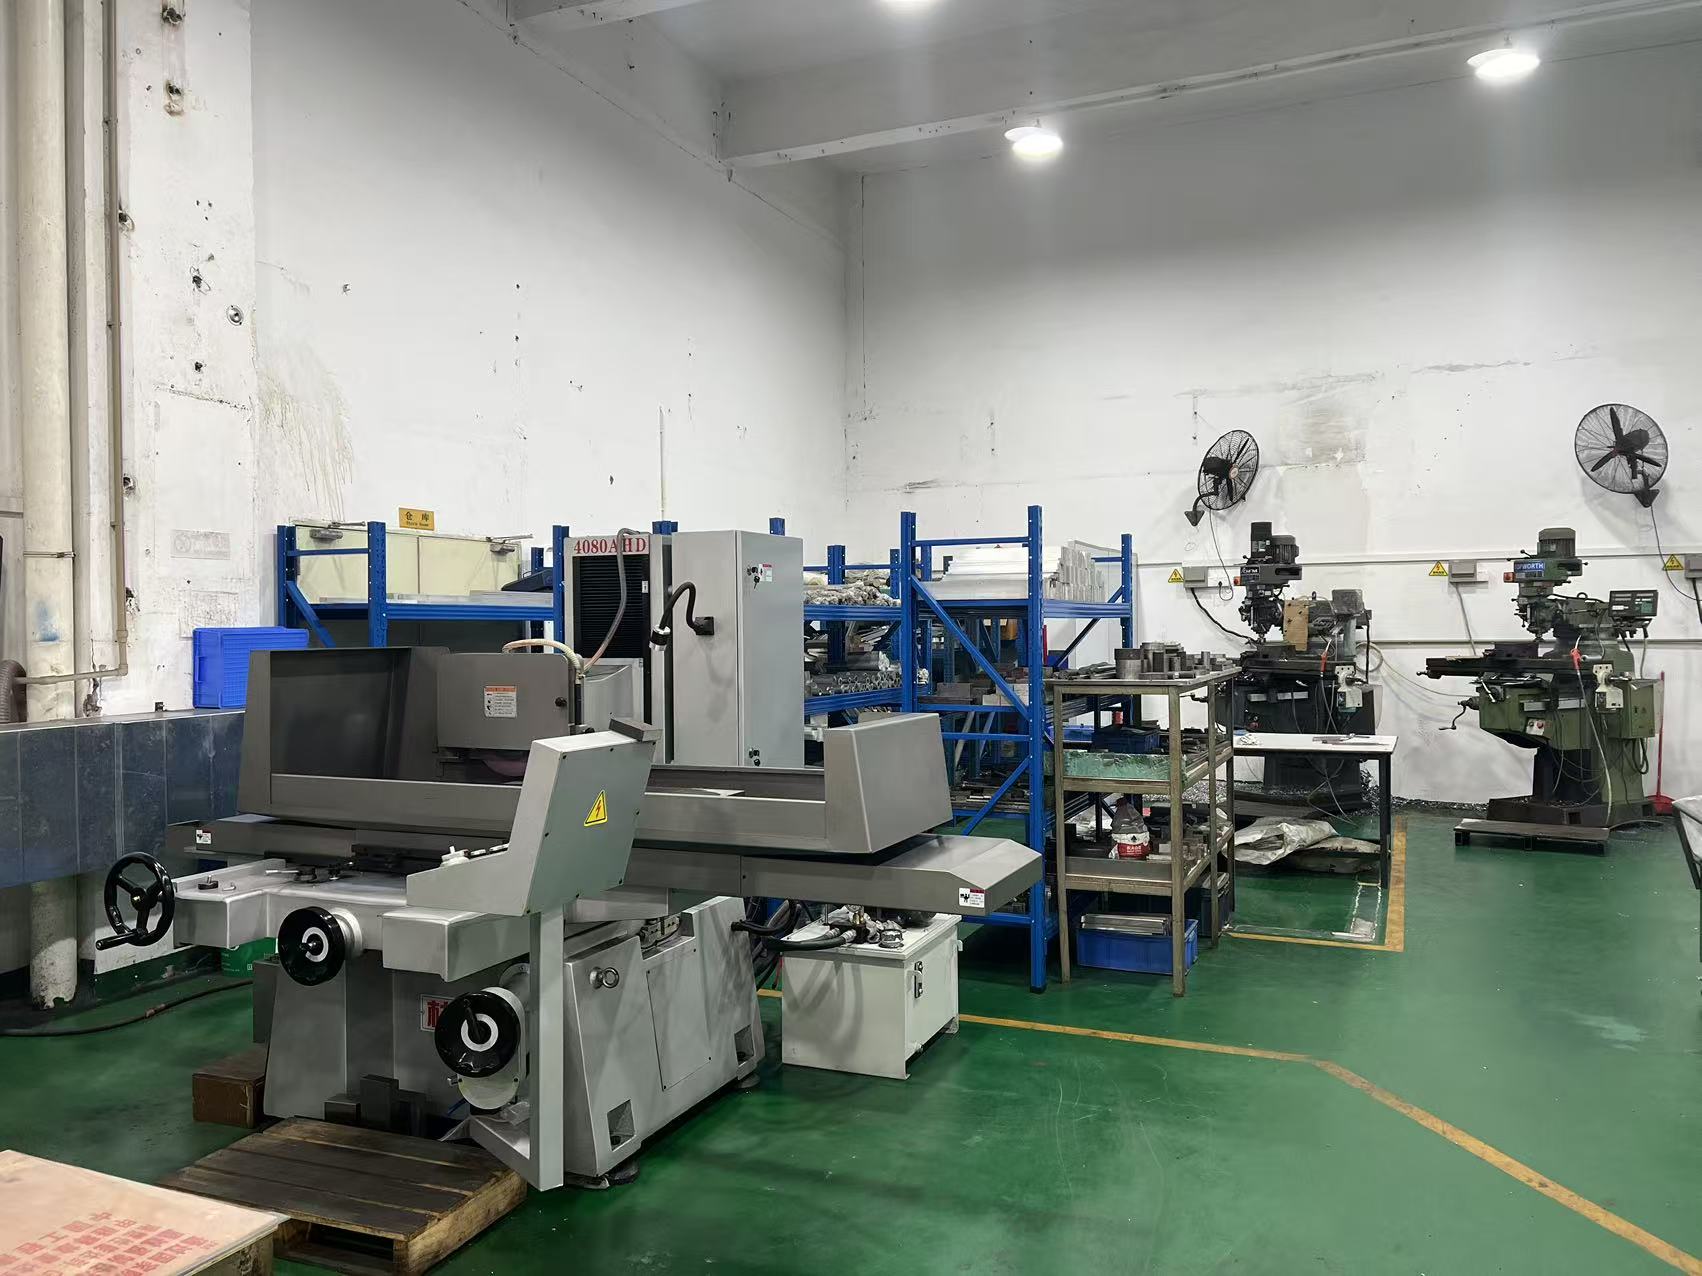
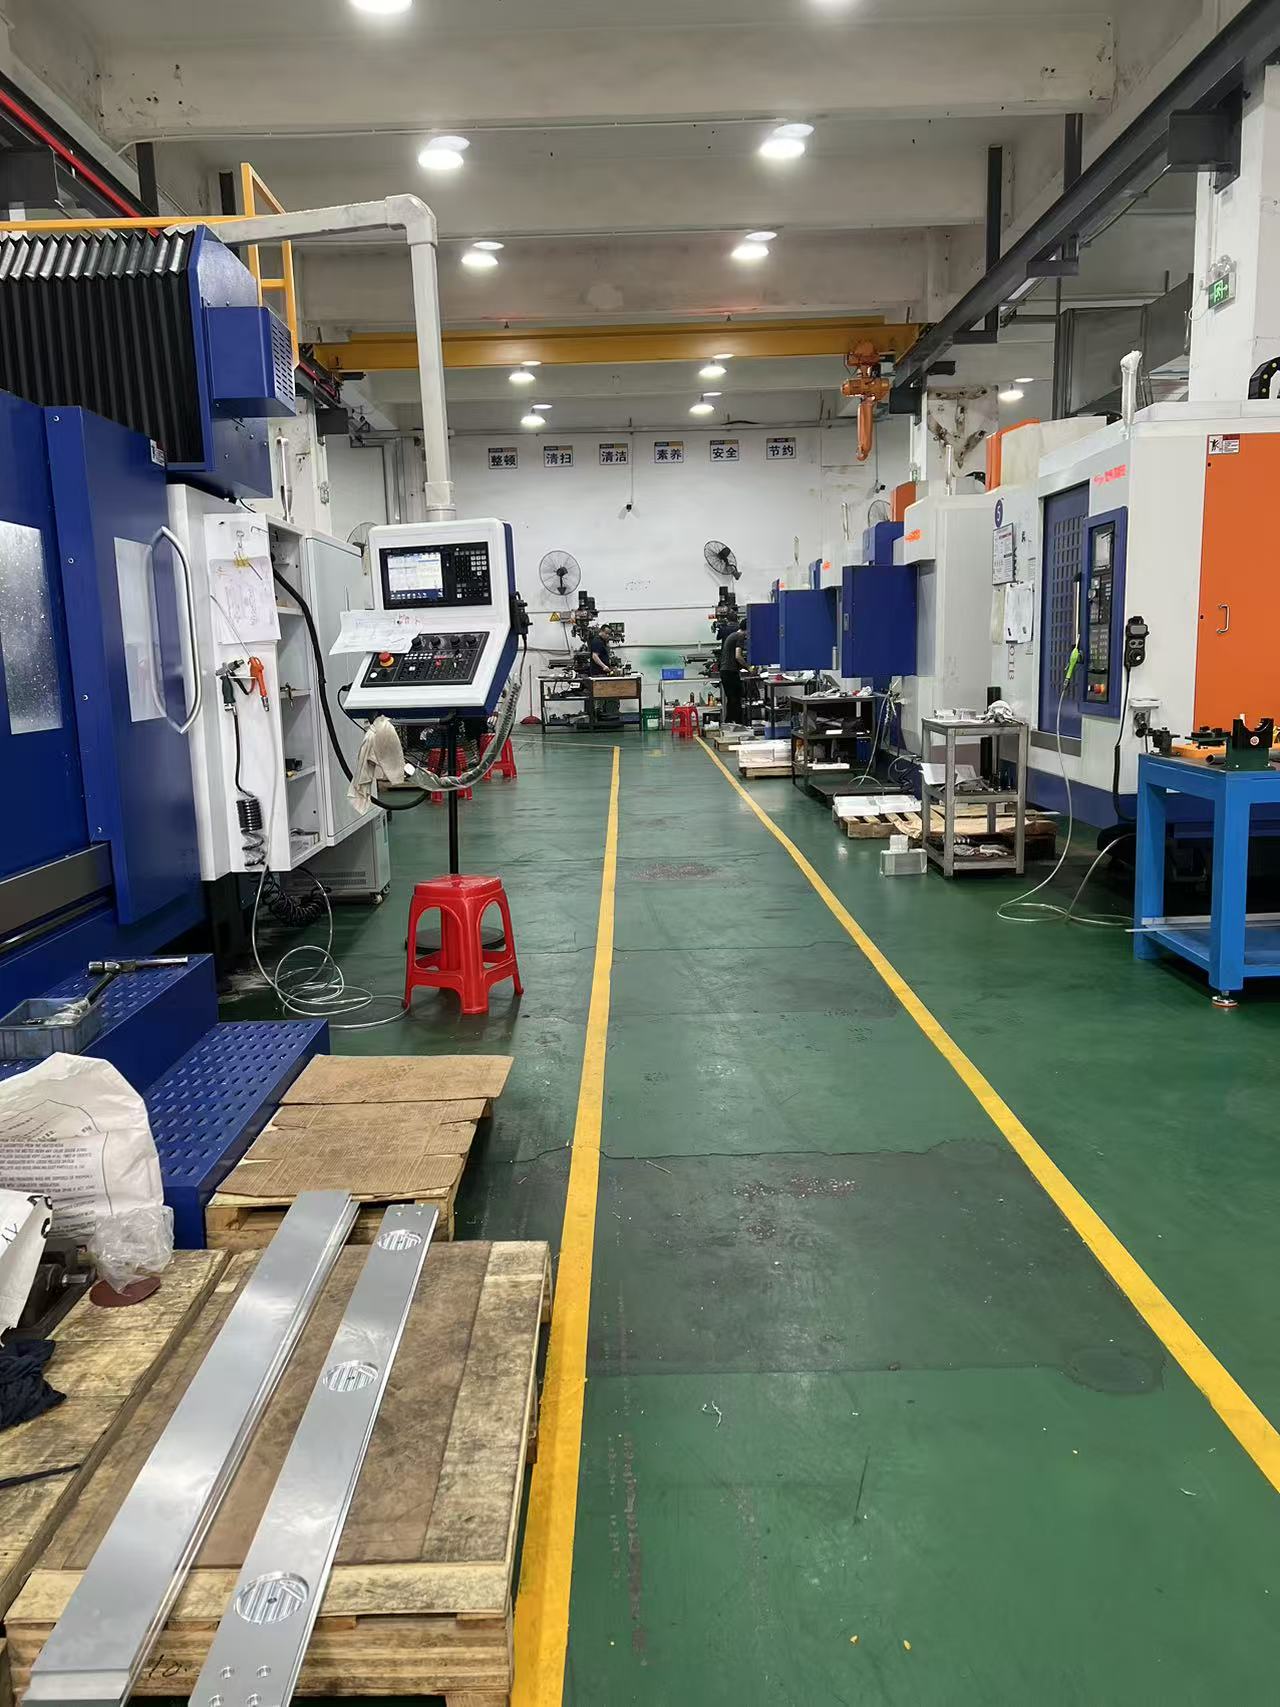
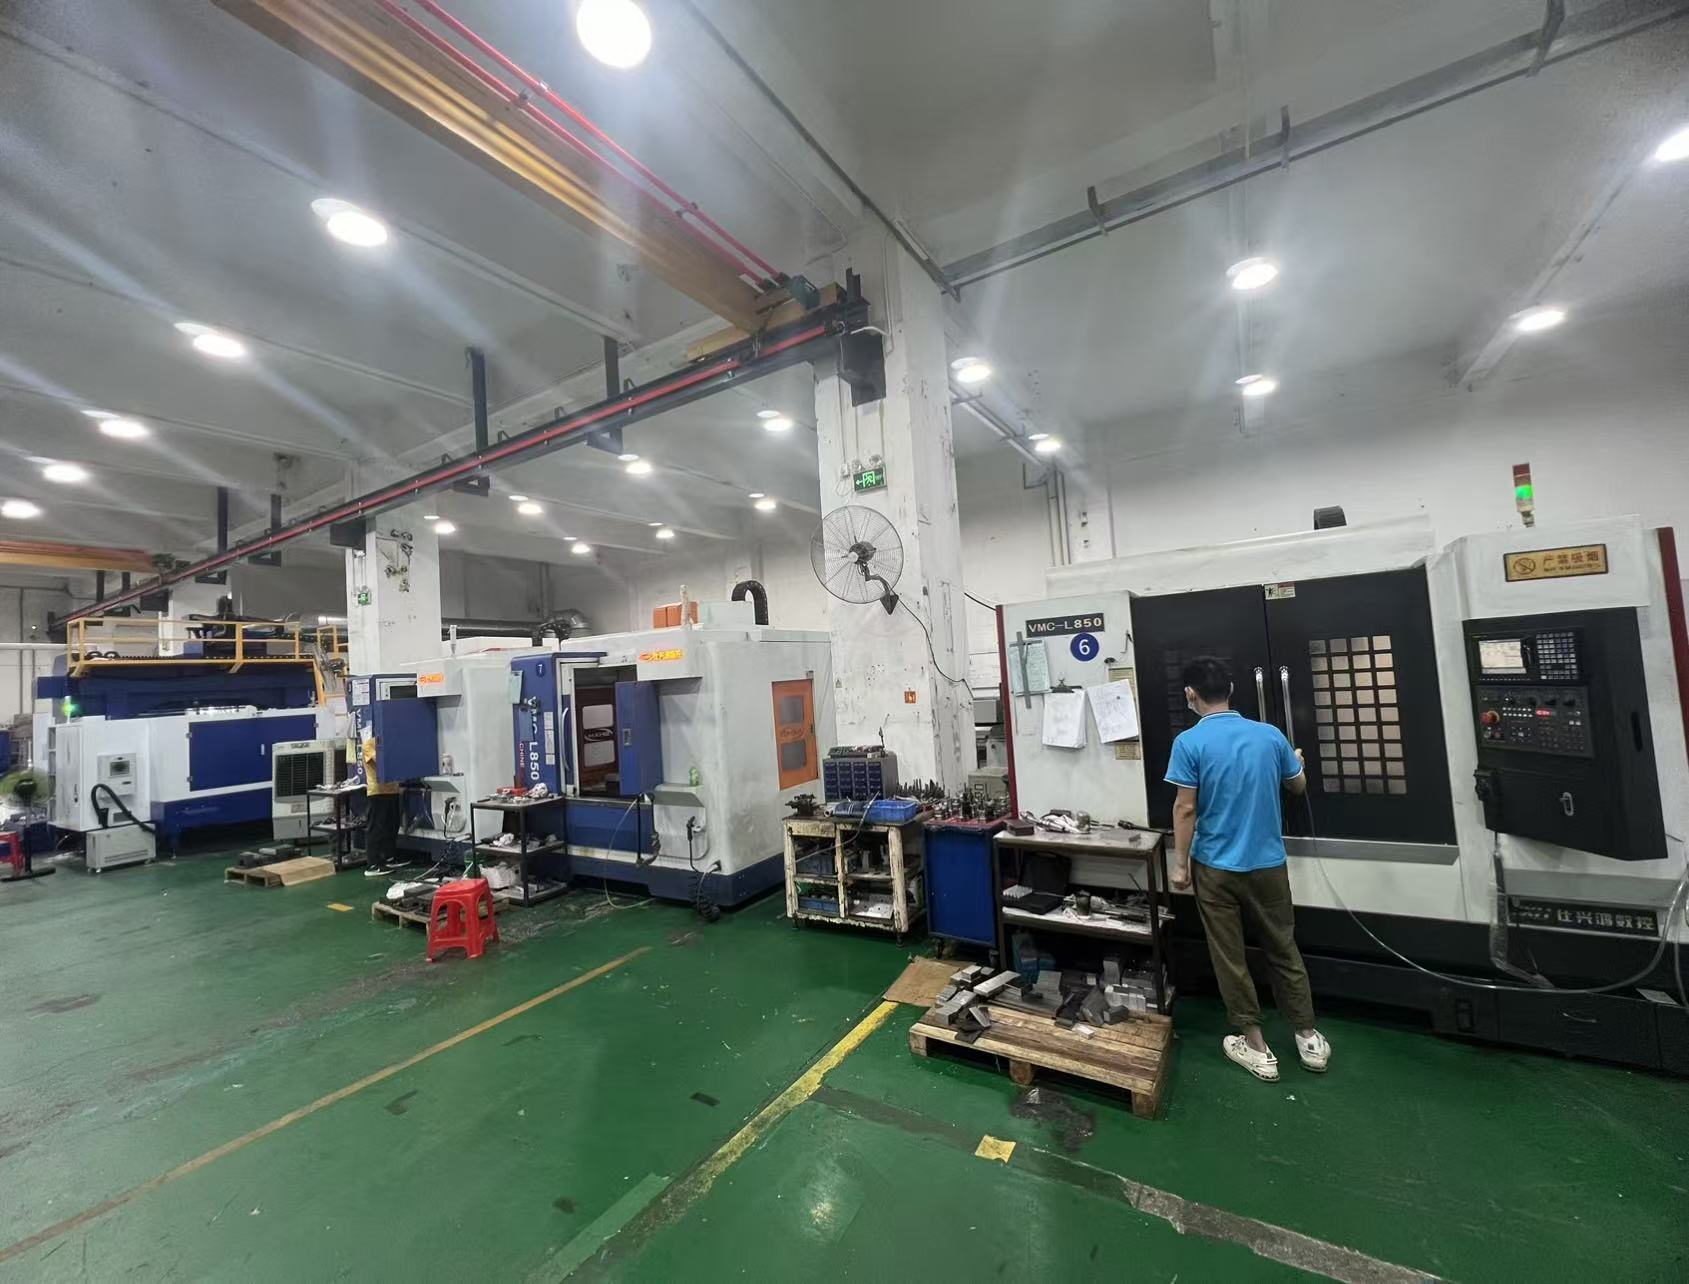
其次,选择有全工序加工能力的供应商,管控品质与交期。很多加工问题的根源,在于供应商能力不足,需要大量外发工序,导致品质和交期都无法管控。选择供应商时,优先选择具备自有全套加工设备的实体工厂,既有CNC加工、数控车床、冲压、钣金加工等核心加工能力,也配套完善的精密检测设备,能够自主完成从下料加工到成品检测的全流程,哪怕需要外发表面处理,也可以统一管控质量,出现问题可以直接追溯,不会出现多家供应商推诿责任的情况。同时要确认供应商的订单承接灵活性,既能承接大批量量产订单,也愿意接小批量加急打样订单,避免遇到加急需求时无处对接。
最后,提前确认检测标准,做好出厂检验。在加工合同中明确成品的检测标准,要求供应商提供对应的尺寸检测报告,核心精度部位要标注检测数据,尤其是有严格公差要求的精密零件,一定要做到全检或者抽检,避免不合格品流入装配环节。正规的加工方都会配备专业的精密检测仪器,比如投影仪、高度仪、千分尺等,可以对每一批产品的尺寸精度做管控,确保精度符合设计要求。
在非标加工领域,钣金机架和精密五金零件的加工问题,大多来自于加工方经验不足、工序不全、管控不到位,只要选对合作模式和供应商,大部分问题都可以提前规避。对于自动化设备厂商、电子制造、塑胶加工企业来说,选择一站式的定制加工服务,既可以减少多方对接的沟通成本,也能更好的管控品质和交期,不管是新品研发阶段的加急打样,还是成熟产品的批量供货,都能获得稳定的配套支持。如果您有相关定制需求,可以携带图纸咨询,我们会为您提供适配的加工方案。深圳市兴智诚科技有限公司专注非标自动化配件定制加工,支持来图来样定制,兼顾打样与批量加工需求,可满足不同客户的定制要求。