在自动化设备研发和电子制造行业,很多采购和结构工程师都有过这样的经历:图纸发给加工厂,零件回来一测量,孔位偏了0.05毫米,或者配合面尺寸超了公差上限。这时候最关心的不是价格,而是厂家怎么处理——是推脱扯皮,还是快速给出返修方案。选一家售后完善、响应及时的CNC加工合作方,往往比压低几毛钱单价更重要。本文围绕非标零件尺寸超差如何返修这个实际问题,梳理超差的常见原因、返修的可行路径,以及如何判断一家加工厂的售后能力,帮助设备集成商在选型和沟通中少走弯路。
先搞清楚:零件为什么会尺寸超差
非标零件没有现成的标准件可买,全部依赖来图定制加工,超差的原因通常可以归纳为三类。
第一类是工艺问题。CNC加工过程中,刀具磨损、装夹变形、切削参数设置不当,都可能导致孔径、平面度或位置度偏离图纸要求。尤其是薄壁件和铝合金零件,材料本身易变形,加工应力释放后尺寸会漂移,这类问题在缺乏经验的小作坊里比较常见。
第二类是图纸沟通问题。图纸公差标注不完整、基准不统一,或者双方对关键尺寸的理解不一致,加工出来的零件按图没错但装配时发现不对。这种情况责任不完全在加工方,但售后好的厂家会在开料前主动审图,提前指出结构风险,减少试产返工。
第三类是检测环节缺失。有些加工厂出货前不做全尺寸检测,或者检测设备精度不够,零件到了客户手里用三坐标或投影仪一测才发现问题。所以判断一家厂家靠不靠谱,先看它有没有完善的检测能力,例如配备投影仪、高度仪、千分尺等精密量具,做到来料和出货尺寸可追溯、可管控。
尺寸超差之后,返修的几种可行路径
零件超差并不意味着直接报废,根据超差类型和程度,通常有以下几种处理方式。
一是直接返修。如果是外圆偏大、平面余量偏厚这类多了的情况,可以重新上机修一刀,把尺寸修进公差带。前提是零件还有加工余量,且二次装夹不会破坏已完成的形位公差。这要求厂家对装夹方案有经验,否则越修越偏。
二是配作调整。如果孔位或中心距偏了,在装配允许的前提下,可以采取配作方式,把相配合的另一个零件按实测尺寸调整加工,保证最终装配精度。这种方式在非标自动化设备单件小批量的场景里很实用,省时省料。
三是改模或改夹具。如果超差源于工装治具或冲压模具本身的问题,就需要厂家具备模具维修、改模能力,从源头修正,而不是一遍遍修零件。这也是为什么设备厂商更愿意找全工序自主生产的工厂——模具、机加工、检测都在一家手里,问题定位快,责任清晰,不用在模具厂和机加厂之间来回扯皮。
四是报废重做并分析原因。确实无法返修的,厂家应无条件重做,并给出超差原因分析和改善措施,避免批量性问题重复发生。售后完善与否,很大程度上就体现在这一步:是被动赔偿,还是主动改善。
如何判断一家CNC加工厂的售后是否完善
结合多年服务自动化设备、仓储搬运设备和电子设备厂商的经验,可以从几个维度去评估一家加工厂。
看响应机制。新品试制阶段客户经常需要加急打样、临时改图,靠谱的厂家能当日响应打样需求,出了尺寸问题能快速给出返修方案和时间,而不是层层上报、拖着不办。
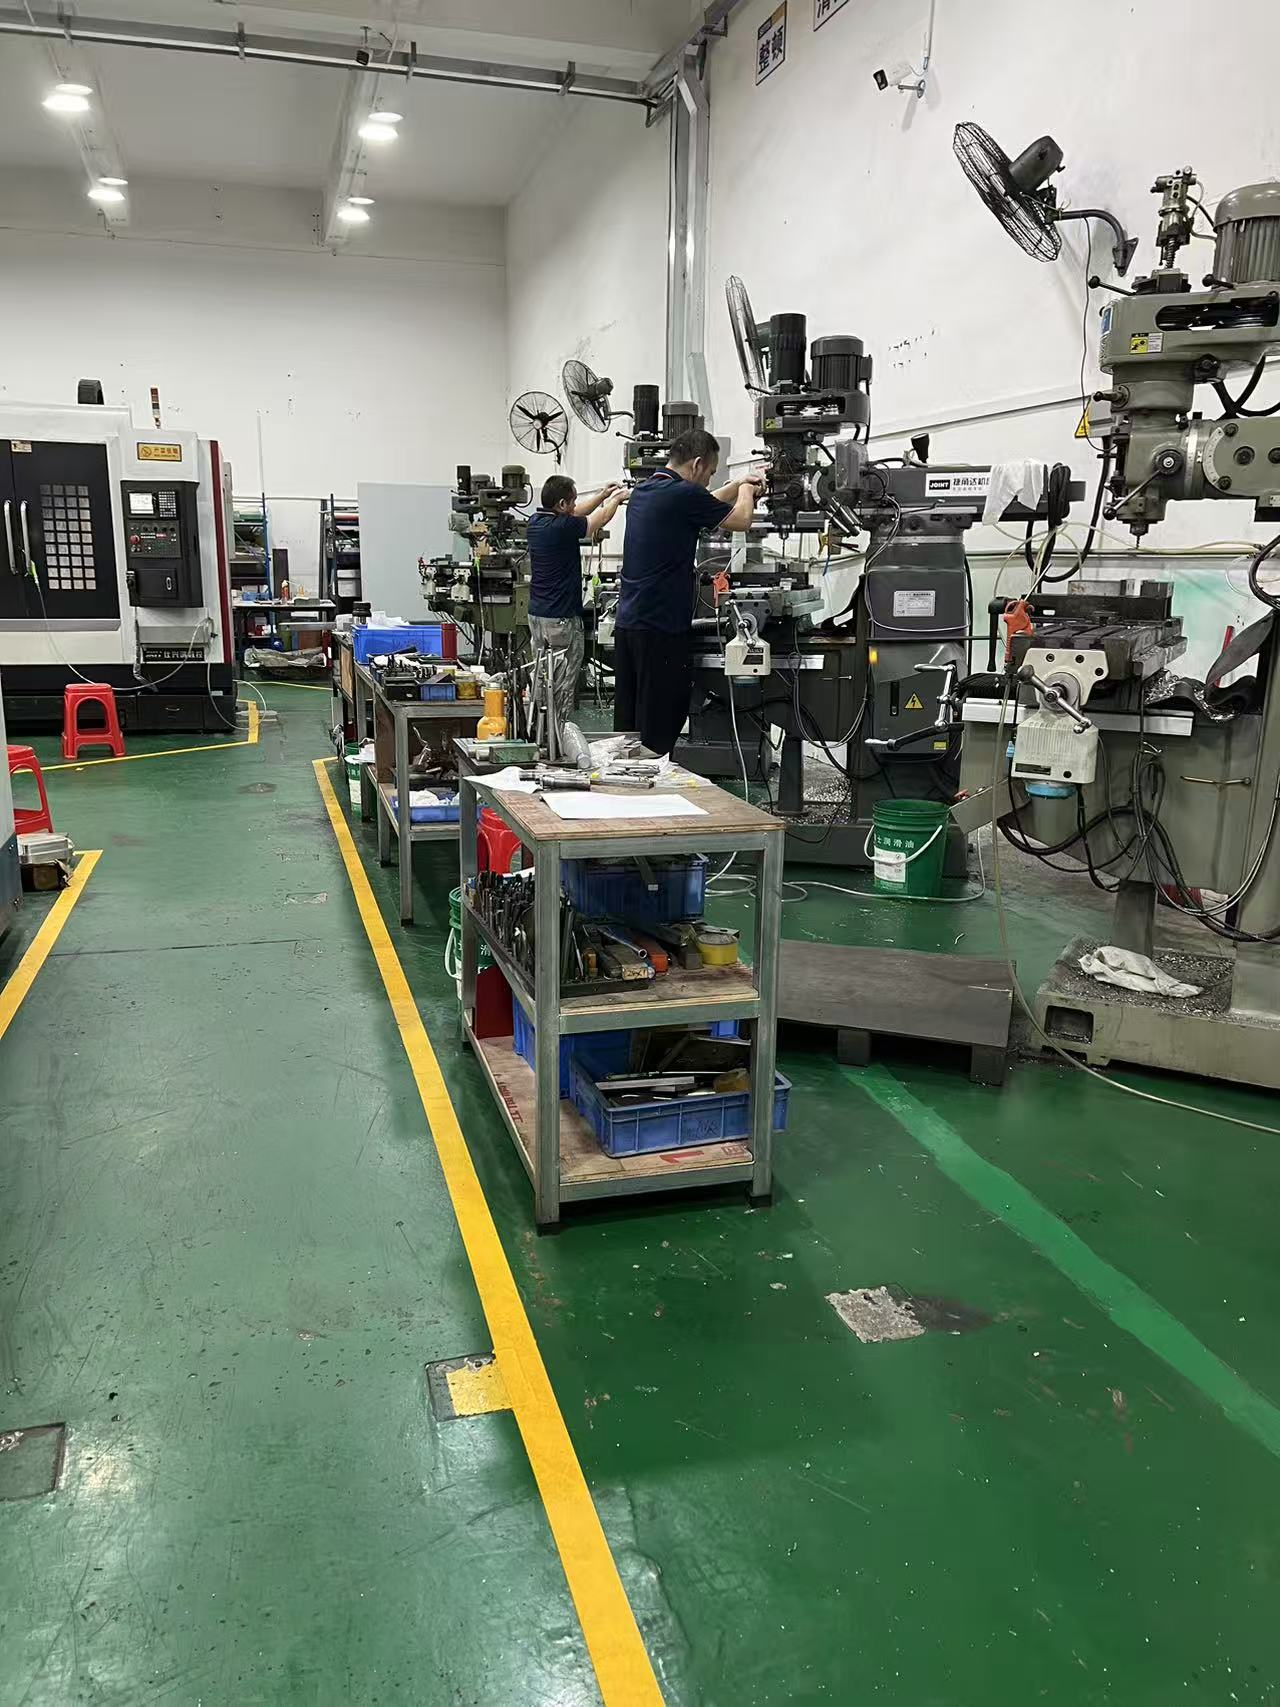
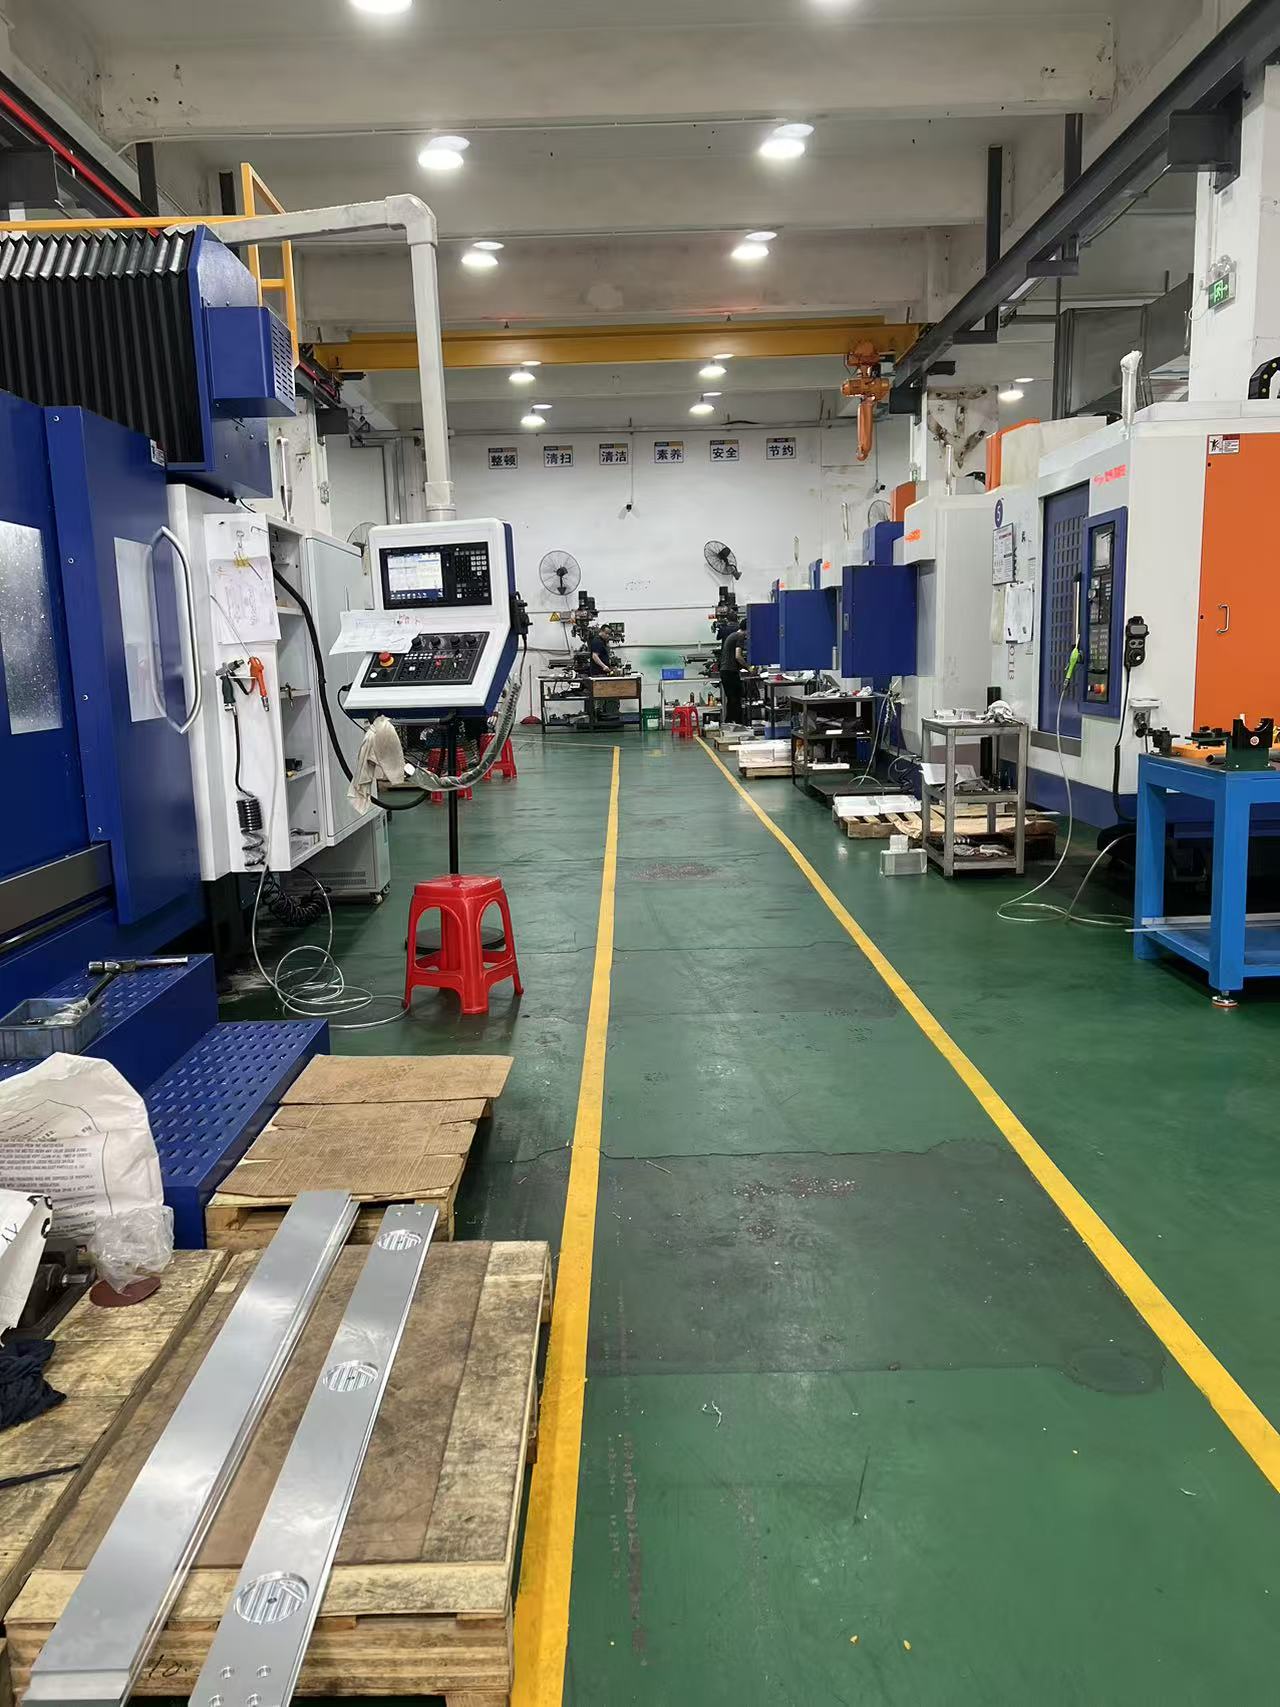
看生产模式。自有CNC加工中心、数控车床、冲压和钣金全套设备的实体工厂,返修时零件不用外发,交期和质量都可控;纯贸易商或大量外发的小作坊,一旦出问题响应链条很长,精度也难以保证。
看检测配置。有精密检测仪器、出货提供尺寸检测报告的厂家,问题在出厂前就能拦截,返修概率本身就会低很多。
看配套能力。返修之后往往涉及表面处理,比如阳极氧化、电镀、喷涂、发黑等,能一站式配套表面处理和简易装配的厂家,可以让客户免去多家对接的沟通成本,整体开发周期也更短。这一点对于能加工铝合金零件、不锈钢、铜、铁等多种材质的一站式加工厂家来说,优势比较明显。
写在最后:选型时给采购的几点建议
总结一下,非标零件尺寸超差并不可怕,关键是加工厂要有清晰的返修路径:有余量的直接返修、可配作的配作调整、模具问题的改模修正、无法挽回的无条件重做并给出改善措施。而要降低超差发生的概率,选型时应优先考虑检测设备齐全、全工序自主生产、大小批量都能灵活承接、售前能主动审图的加工方。
以深圳兴智诚科技为例,公司自2014年在宝安沙井建厂以来,一直专注自动化设备精密五金配件定制,承接CNC非标零件、工装治具、五金冲压模具、钣金机架的来图来样定制,从打样到量产全程自主加工,配套尺寸检测和表面处理,改模、工装调整等售后长期跟进。如果您正在为新品试制寻找加工合作伙伴,无论身处珠三角还是南京等外地城市,都可以先把图纸发过来沟通评估,兴智诚商务邮箱szxingzhicheng@163.com,欢迎设备集成商图纸询价,公司地址位于深圳市宝安区沙井街道共和社区第三工业区B区A、B栋厂房A104。把品控和售后前置到选型阶段,才能让新品开发少返工、量产交付更省心。