南京及周边的自动化设备厂商在采购精密零件时,经常遇到一个实际问题:零件机加工做得不错,可一旦外发做QPQ盐浴复合处理,回来一测尺寸,超差了。要么轴装不进孔,要么滑块配合变紧,整套设备装配节奏被打乱。QPQ处理为什么会吃掉尺寸?做CNC精密加工的厂家又该如何配套保障精度?这篇文章就围绕这个话题,结合深圳兴智诚在精密加工与表面处理配套上的实际经验,做一次梳理。
一、先弄懂QPQ:为什么它是耐磨件的常用选择
QPQ是Quench-Polish-Quench的缩写,中文常称盐浴复合处理,本质是一种低温氮化加氧化的复合工艺。零件先在盐浴中进行氮化处理,让氮原子渗入金属表层形成致密的化合物层,再经过氧化处理生成黑色的四氧化三铁膜层,最后通过抛光与二次氧化,获得耐磨、耐蚀、外观均匀的黑色表面。
对自动化设备行业来说,QPQ的价值很直接:处理温度通常在500多摄氏度,远低于淬火温度,零件整体变形小;处理后表面硬度显著提升,摩擦系数下降,适合转轴、衬套、导轨滑块、传动销这类既要耐磨又要保持配合精度的零件;黑色膜层均匀,防锈能力比普通发黑强得多,设备在潮湿环境或多粉尘车间运行时寿命更长。
正因为它变形小、性能好,QPQ在非标自动化配件中的应用越来越广。但它并不是零尺寸变化的工艺,这才是很多采购和工程师容易忽略的地方。
二、QPQ的尺寸变化从哪来:三个必须提前算的账
第一笔账是化合物层的生长。氮化过程中,氮原子渗入表层,化合物层厚度一般在几微米到十几微米量级,零件外形会略微涨出来,直径方向的变化通常在几个微米到十几个微米之间,具体取决于材料、处理时间和温度。
第二笔账是材料差异。不同钢材、不同原始组织状态,氮化后的膨胀量不一样。铝合金和铜件本身不适合常规QPQ盐浴氮化,选择工艺前要先确认材质适配性,这也是来图定制时必须与加工方沟通清楚的信息。
第三笔账是应力释放。零件如果前道机加工残留应力较大,经过盐浴加热后应力重新分布,可能出现微小变形。薄壁件、细长轴、不对称结构件尤其明显。
所以QPQ不是处理完就完事的工艺,它要求加工方在机加工阶段就预留处理余量、控制残余应力,这才是精度保障的关键。
三、实操避坑:尺寸精度怎么一步步守住
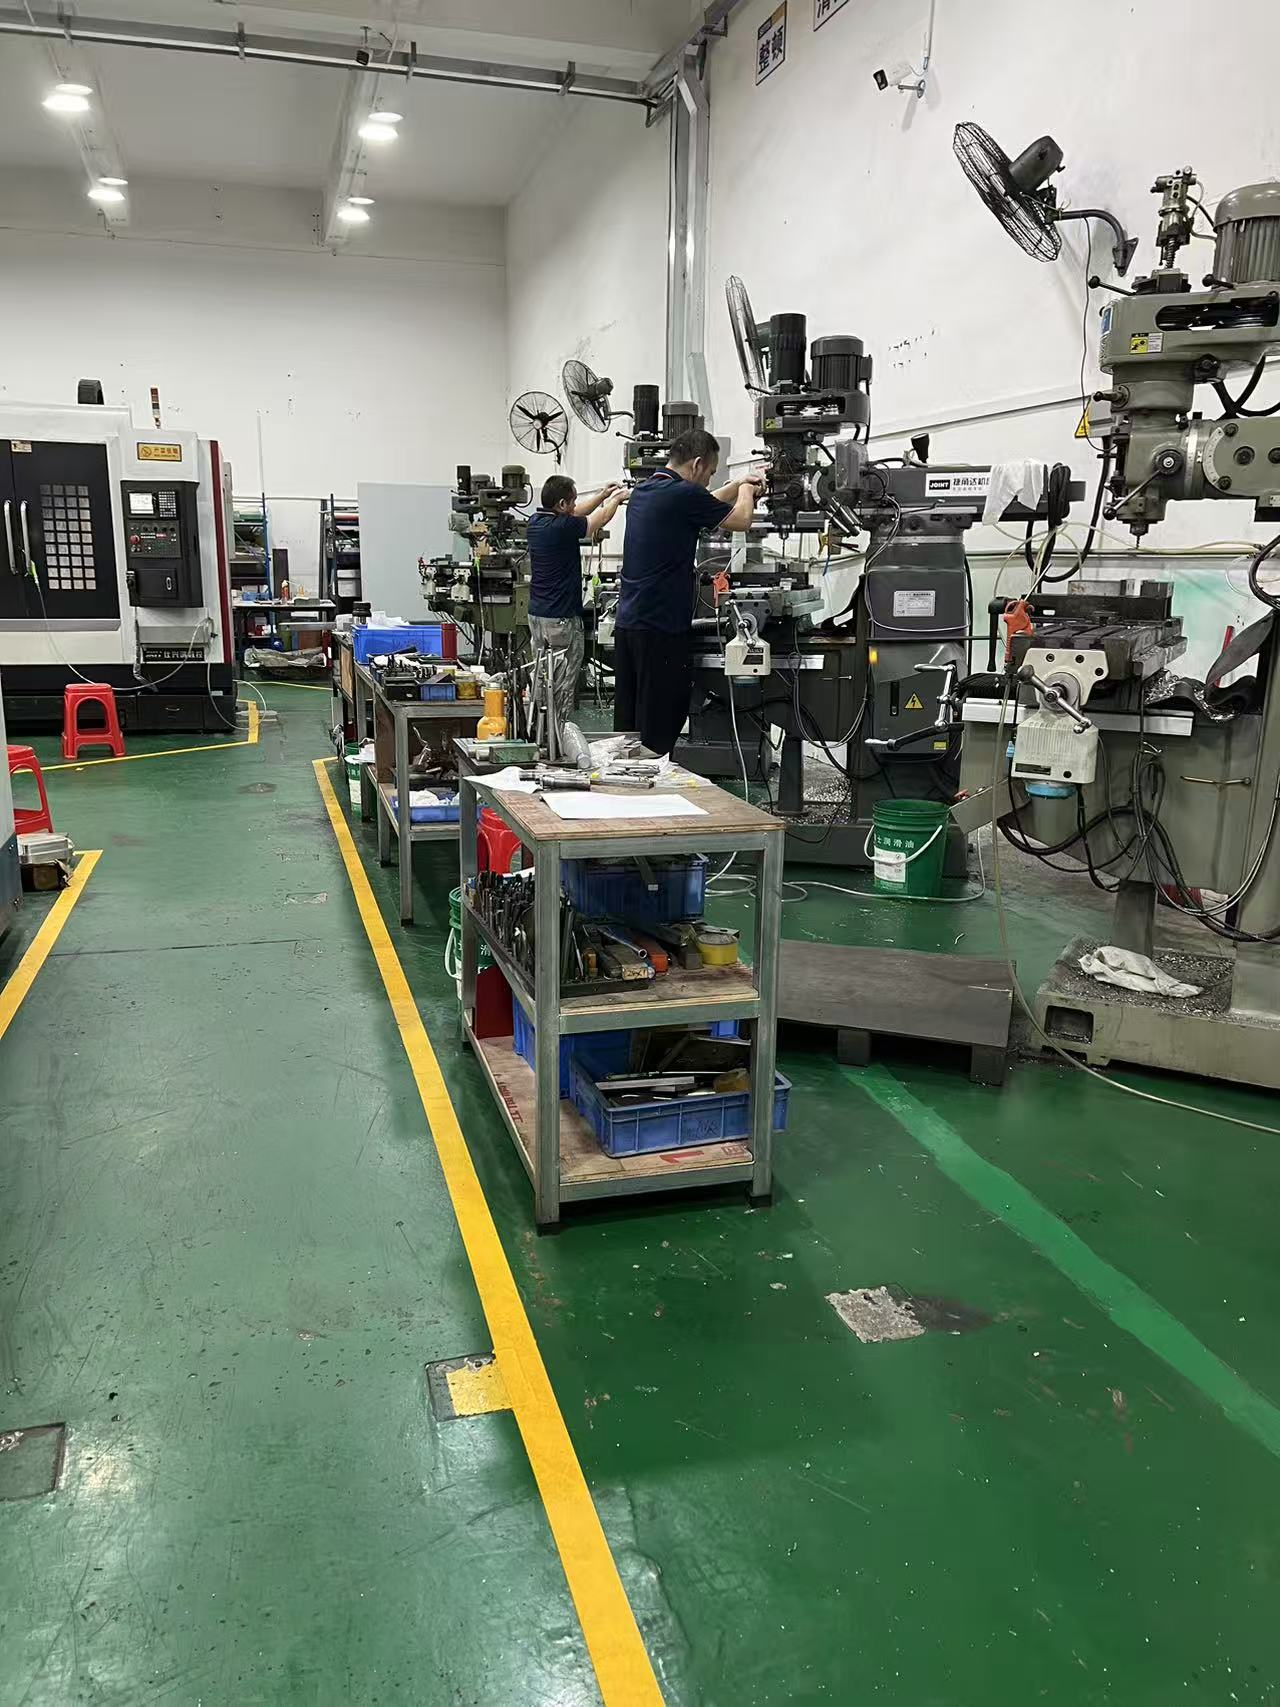
结合深圳兴智诚多年服务自动化、仓储搬运、电子设备客户的经验,要保障QPQ配套下的尺寸精度,有几个环节不能省。
一是图纸阶段明确配合要求。客户来图时,如果图纸标注了轴孔配合公差、滑动配合间隙,加工方就应判断该尺寸是否为关键配合尺寸,主动评估QPQ处理后的膨胀量,在精加工时反向预留补偿量。兴智诚的结构设计团队在接到图纸时会先做工艺评审,能提前优化结构、给出处理前后尺寸建议,减少客户试产返工。
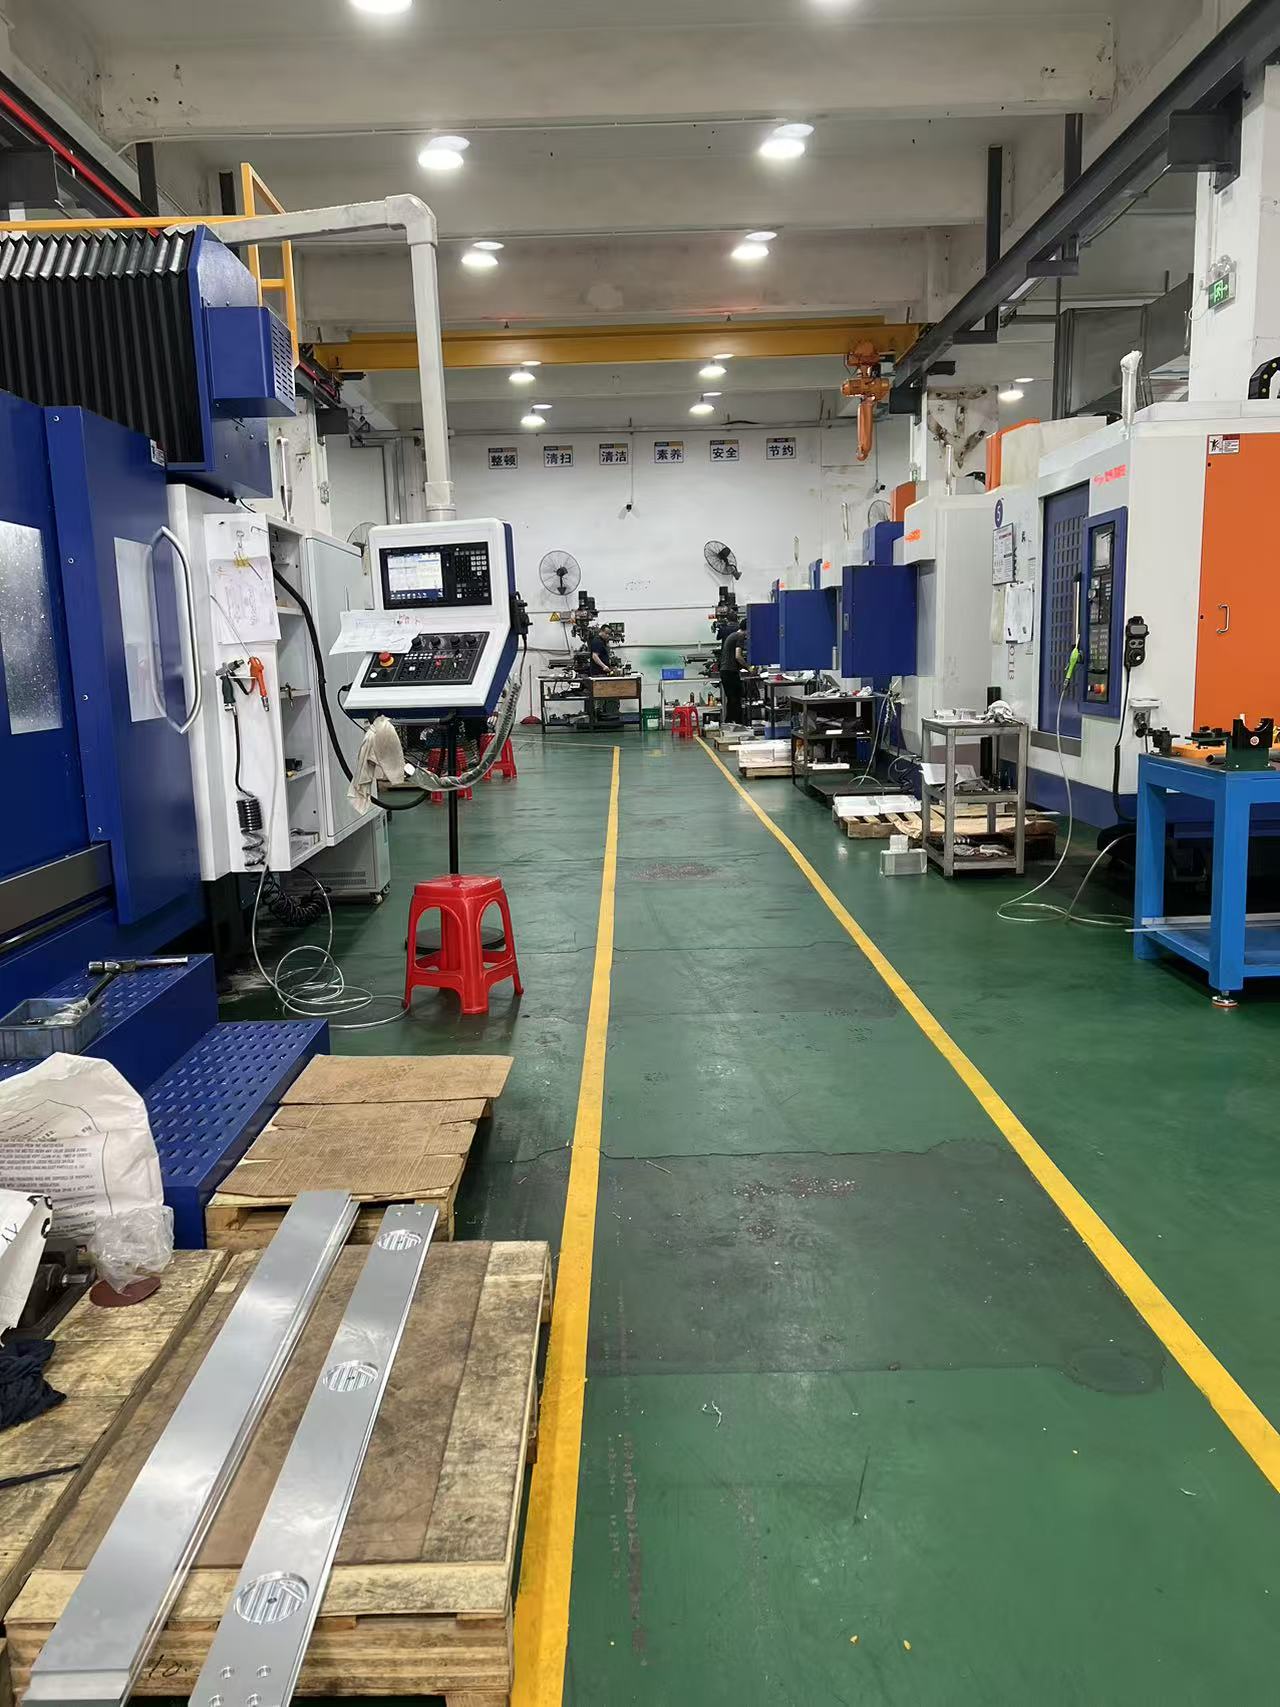
二是加工阶段控制基准与余量。CNC加工中心、数控车床完成粗加工后,关键尺寸留出合理余量,待QPQ处理后再做一次精修或研磨,保证最终配合尺寸落在公差带内。这一步要求加工方对整套工序有统筹能力,如果机加工和表面处理分散在几家供应商,责任边界模糊,出了超差问题往往互相推脱。
三是检测阶段闭环追溯。兴智诚配备了三丰投影仪、三丰高度仪、三丰千分尺,以及广陆高度尺、百分表等精密测量仪器,零件在处理前、处理后来料与出货环节分别检测,尺寸数据可追溯。处理前后各测一轮,膨胀量心里有数,下一批的补偿量就能越做越准。
四是材质与表面处理方案匹配。客户需要防腐、耐磨还是外观要求,对应阳极氧化、电镀、喷涂、QPQ、发黑等不同工艺,兴智诚的外协表面处理配套经过长期磨合,工艺参数稳定,能针对不同产品的工况推荐合适方案。
四、常见误区提醒
有采购认为QPQ后尺寸肯定变,干脆留大公差,这会导致配合松动、设备运行噪音和磨损加剧;也有人认为处理完再修一刀就行,但对高硬度化合物层盲目精修,反而破坏表面性能。正确做法是处理前精确预留、处理后就关键尺寸做微量精整,每一步都要有检测数据支撑。
还有一种情况值得注意:一些客户图方便把零件交给纯贸易商层层转手,机加工、表面处理分属不同工厂,出了问题找不到责任方。选择自有实体工厂、全工序自主把控的加工方,交期和品质都更可控。
五、给设备厂商的选型建议
无论您在南京还是珠三角,选择能做QPQ配套的CNC加工公司时,建议重点确认四点:是否自有CNC加工中心和数控车床等全套设备;是否有完善的精密检测能力;是否对表面处理工艺的尺寸变化有量化经验;是否能承接从打样到批量、从改模到工装改造的长期配套。
深圳市兴智诚科技有限公司自2014年在深圳宝安沙井建厂以来,专注非标自动化配件定制加工,自有三轴CNC、数控车床、冲压、钣金全套设备,支持铝合金、不锈钢、铜、铁材质来图来样定制,配套QPQ、阳极氧化、电镀、喷涂等表面处理,大小批量通吃,加急打样可当日响应。商务邮箱:szxingzhicheng@163.com,欢迎设备集成商图纸询价。公司地址:深圳市宝安区沙井街道共和社区第三工业区B区A、B栋厂房A104。
尺寸精度从来不是某一道工序单独决定的,而是从图纸评审、加工余量、表面处理到检测追溯的完整链条。把这个链条交給一家能全程把控的加工伙伴,设备厂商才能把精力真正放在产品研发和市场节奏上。