自动化设备配件加工科普:材质选择与模具维修的那些事
在自动化设备制造与电子加工行业里,一套设备能否稳定运转,往往取决于那些不起眼的精密配件。连接座、转轴、衬套、工装夹具、检测治具,这些零件看似普通,却直接决定了设备的装配精度、运行寿命和维护成本。而在配件定制过程中,材质选择和模具维修这两个问题,恰恰是设备厂商最常遇到、也最容易踩坑的环节。
先从材质说起。自动化配件常用的金属材质主要有铝合金、不锈钢、铜、铁四大类,各有各的脾气。
铝合金重量轻、易切削、导热好,经过阳极氧化处理后还具备一定的防腐和外观质感,是设备结构件、支撑件、机架面板的常用选择,尤其适合需要频繁移动或减轻整机重量的场景。
不锈钢强度高、耐磨耐腐蚀,适合做长期承受摩擦或处于潮湿环境的零件,比如传动轴、导柱、检测治具的定位件。需要注意的是,不锈钢牌号差异很大,303、304、410、416等不同牌号的切削性能和耐蚀性能差别明显,选错牌号轻则加工费时,重则零件早期磨损。
铜材导热导电性能突出,常用于导电触点、散热件、耐磨衬套等部位。铁材质成本低、加工性好,多用于受力结构件和模具模架,通常配合发黑、电镀等表面处理提升防锈能力。
很多采购人员有个常见误区,认为材质越贵越好,或者图纸标什么材质就照单全收,不结合实际工况。比如有些零件原本用不锈钢,实际装配环境干燥、载荷不大,换成铝合金加阳极氧化,成本能降不少;反过来,有些零件图省事用了普通铁件,结果几个月就锈蚀卡死,返修成本反而更高。材质选型的核心是匹配工况:载荷、摩擦、环境湿度、是否导电,这四个条件定下来,材质基本就定了。
再聊模具维修。五金冲压模具是批量生产电子外壳、小五金件的核心工装,但模具属于消耗性资产,冲次累计到一定数量后,必然出现刃口磨损、间隙变大、定位偏移等问题,表现为冲压件毛刺增多、尺寸漂移、披锋严重。这时候模具维修的响应速度和维修质量,直接影响客户产线的停机损失。
行业里模具维修常见的痛点有两个。一是周期慢,模具送到原厂排队,一等就是十天半个月,客户产线只能干等;二是质量不稳,维修后模具试模几次又出问题,反复返修,责任扯不清。造成这些问题的根源,往往是维修方缺乏自主检测能力,修完没有量化数据,全凭手感判断。
规范的模具维修流程应当包括:故障诊断、拆解检测、备件更换或补焊加工、装配调试、试模验证、尺寸复测六个环节。特别是维修前后的尺寸检测,必须用精密仪器量化记录。行业内普遍采用投影仪核对刃口轮廓、高度仪测量台阶尺寸、千分尺复检关键配合公差,维修数据留档,才能做到品质可追溯。
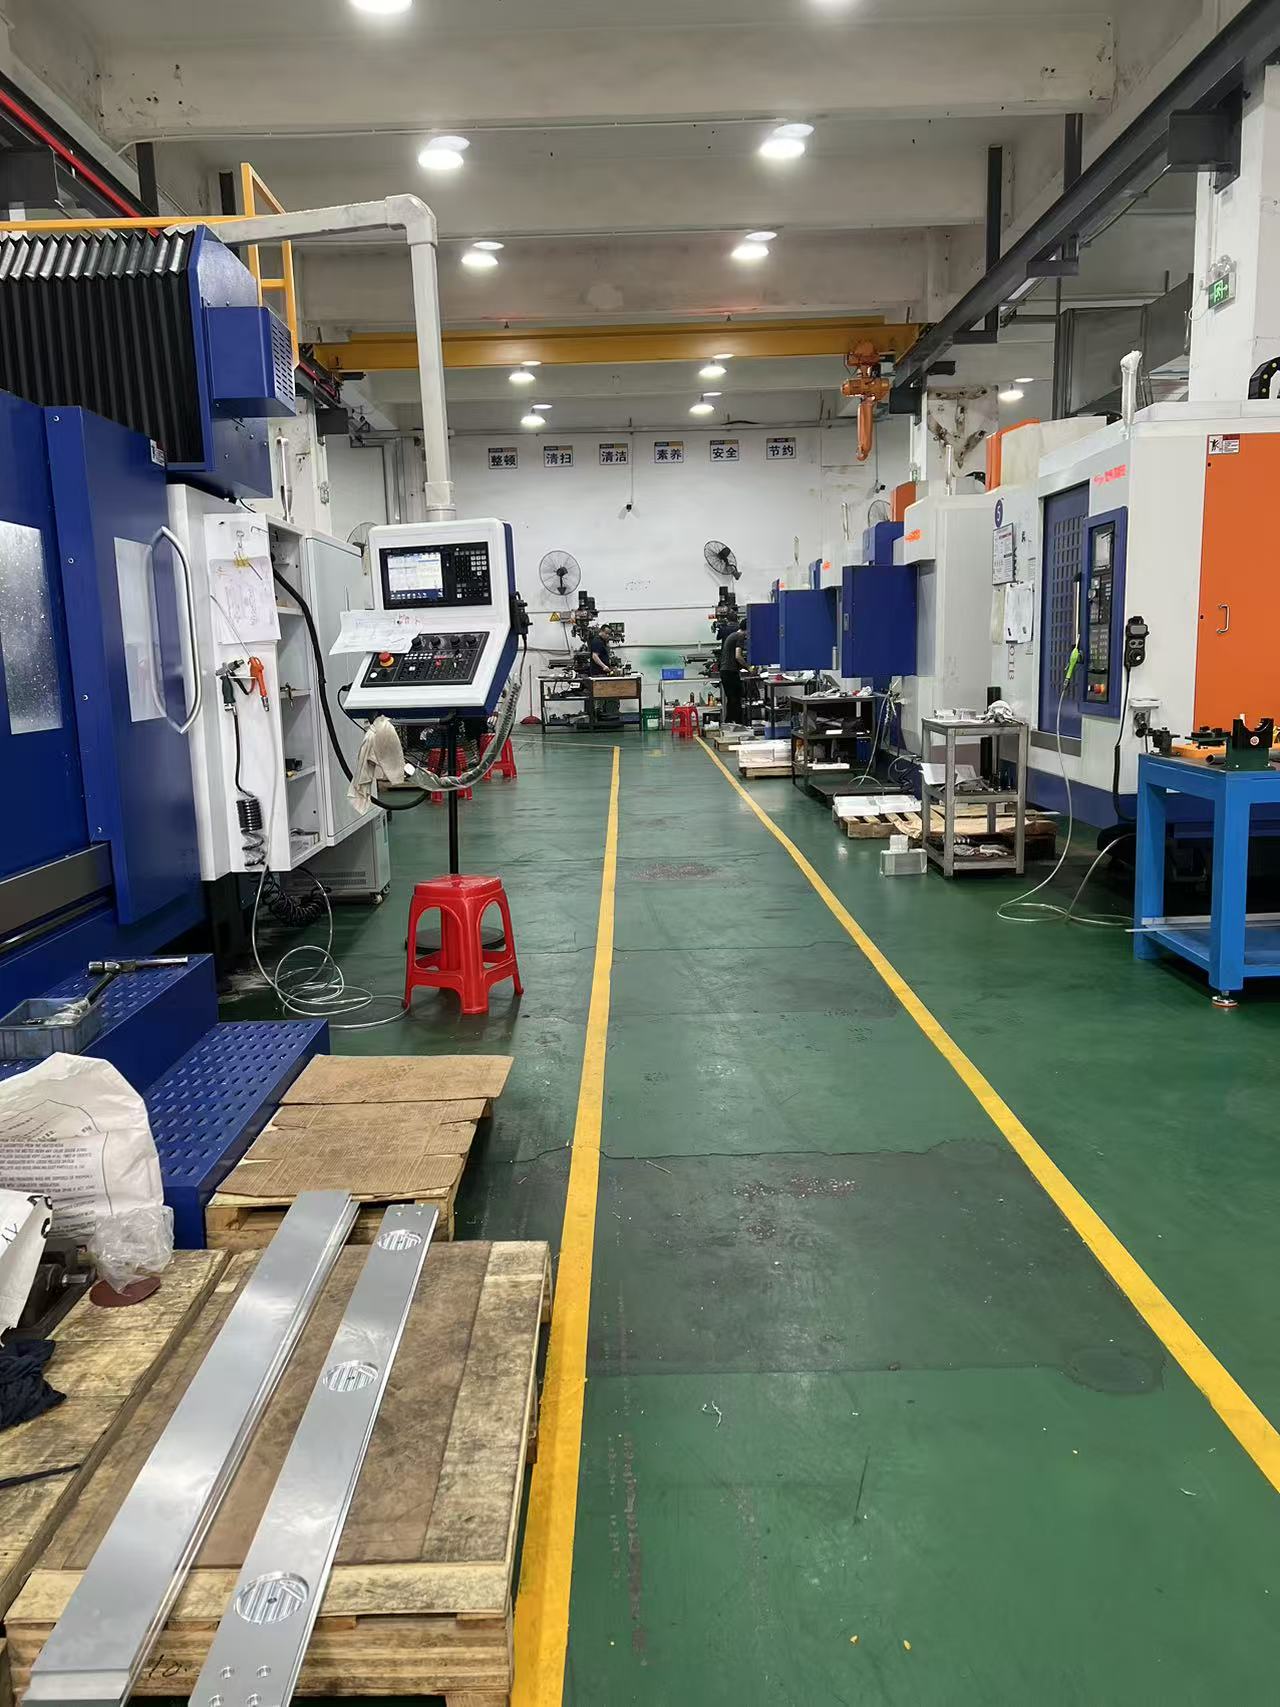
这也是为什么设备厂商在选择配件加工和模具维修合作伙伴时,要看三样东西:一看是否有自主的全工序加工设备,CNC加工中心、数控车床、冲压、钣金设备齐全,维修改模不用外发转手;二看是否有精密检测体系,三丰投影仪、高度仪、千分尺这类量测仪器的配置,是维修质量的底线保障;三看是否大小单通吃,既能承接几件几十件的加急打样,又能稳定量产,改模维修有专人跟进。
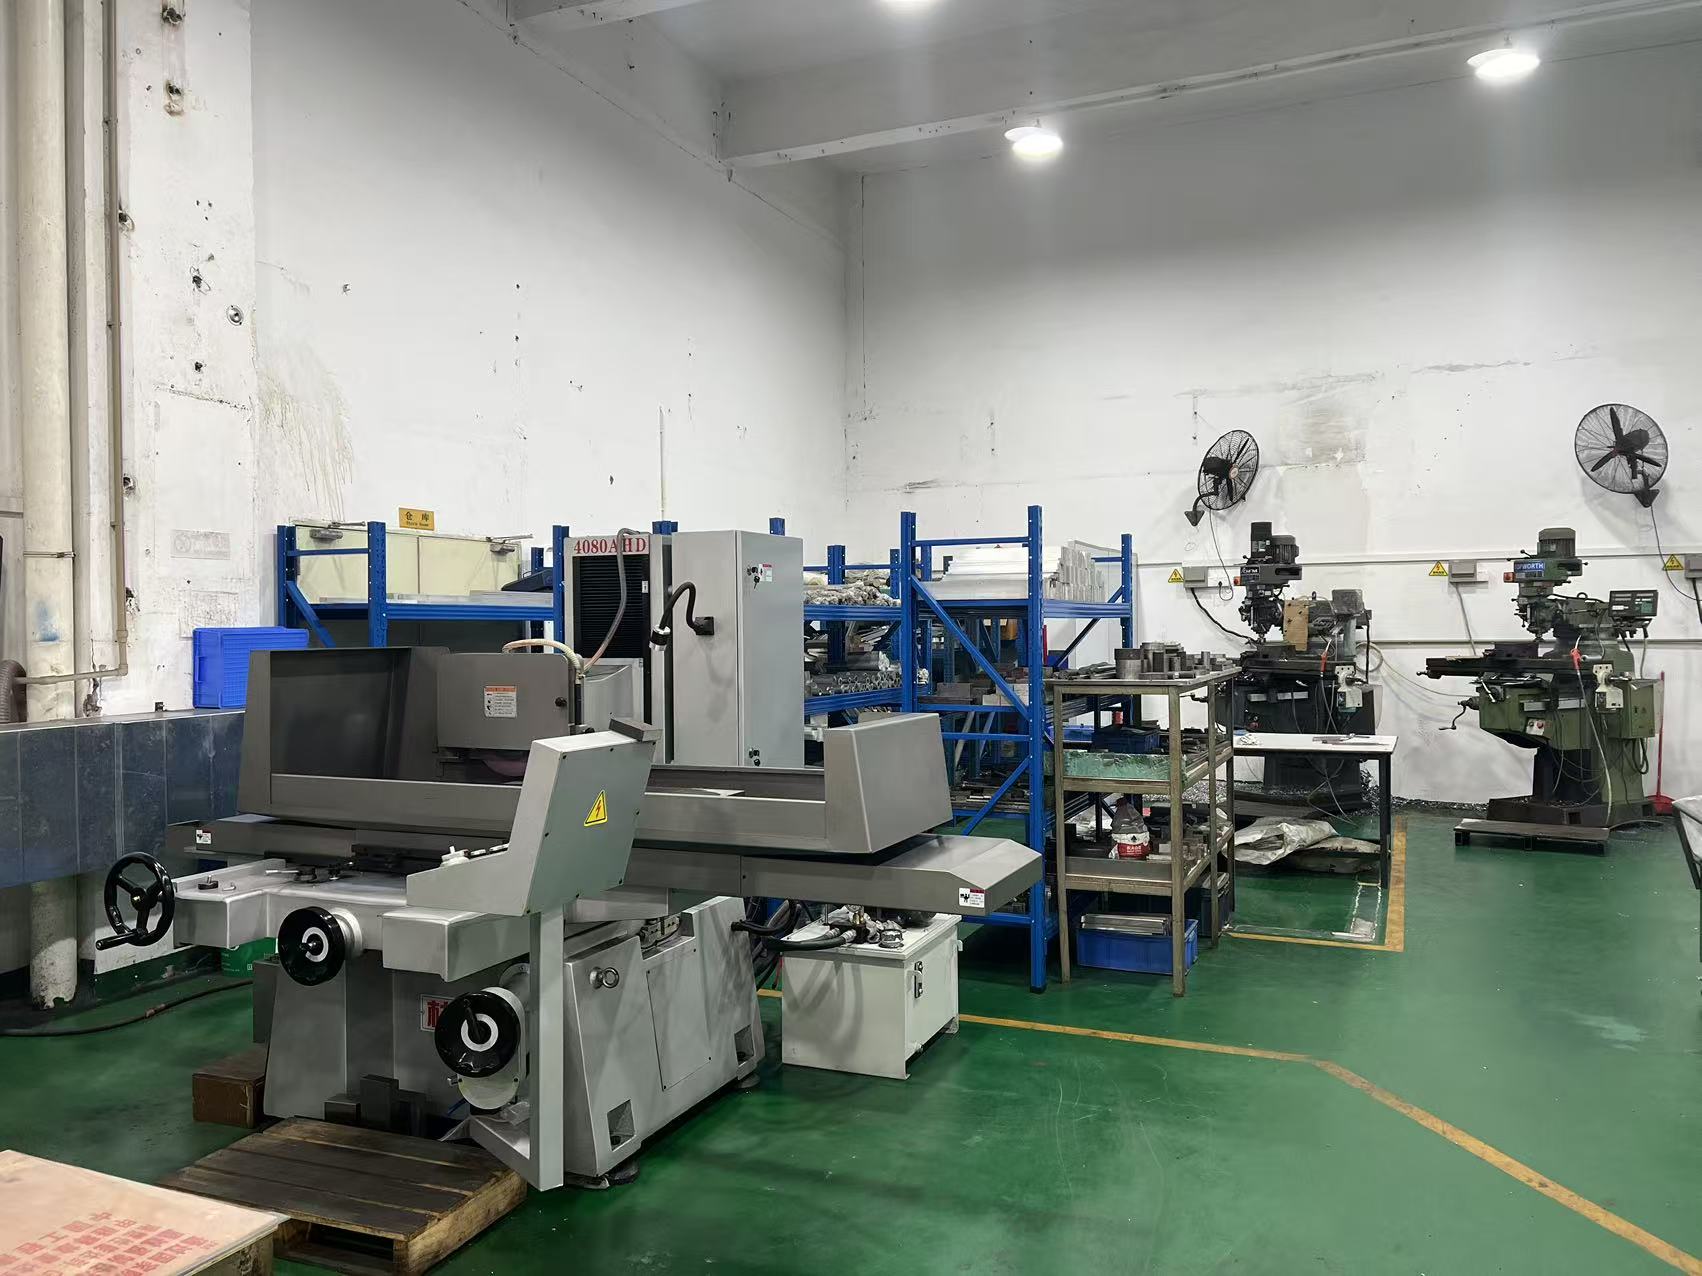
在深圳宝安沙井,兴智诚正是按这个思路搭建的服务体系。公司由陈日平于2014年创办,建厂之初就一次性配齐了CNC加工中心、数控车床、冲压、钣金折弯等全套加工设备,模具制造、精密加工、简易装配全链路自主完成,不外发、不转手。检测环节配备日本三丰投影仪、三丰高度仪、三丰千分尺,以及广陆高度尺、百分表等精密量具,来料和出货都有尺寸检测记录,维修改模的质量与周期都能有效把控。
依托珠三角产业集聚优势,兴智诚对加急打样可当日响应,模具维修和改模、工装改造提供长期技术支持,客户无需对接多家供应商。无论是铝合金、不锈钢、铜、铁材质的CNC非标零件,还是工装治具、五金冲压模具、钣金机架,均支持来图来样定制,配套阳极氧化、电镀、喷涂、QPQ、发黑等表面处理。
最后给设备厂商三点实用建议:第一,图纸标注材质时补充工况说明,让加工方参与选材优化,减少试产返工;第二,模具维修前要求对方出具检测数据,维修后索取尺寸复测报告,把品质责任落在数据上;第三,新品试制阶段优先选择大小单都接的源头工厂,避免大厂拒单、小厂失准的两难。
深圳市兴智诚科技专注自动化设备精密五金配件定制,承接CNC非标零件、工装治具加工,商务邮箱:szxingzhicheng@163.com,欢迎设备集成商图纸询价。公司地址:深圳市宝安区沙井街道共和社区第三工业区B区A、B栋厂房A104。